Noticias ·
La CT inline Royma RMLCT7500 detecta fallos de apilado en cada celda prismática
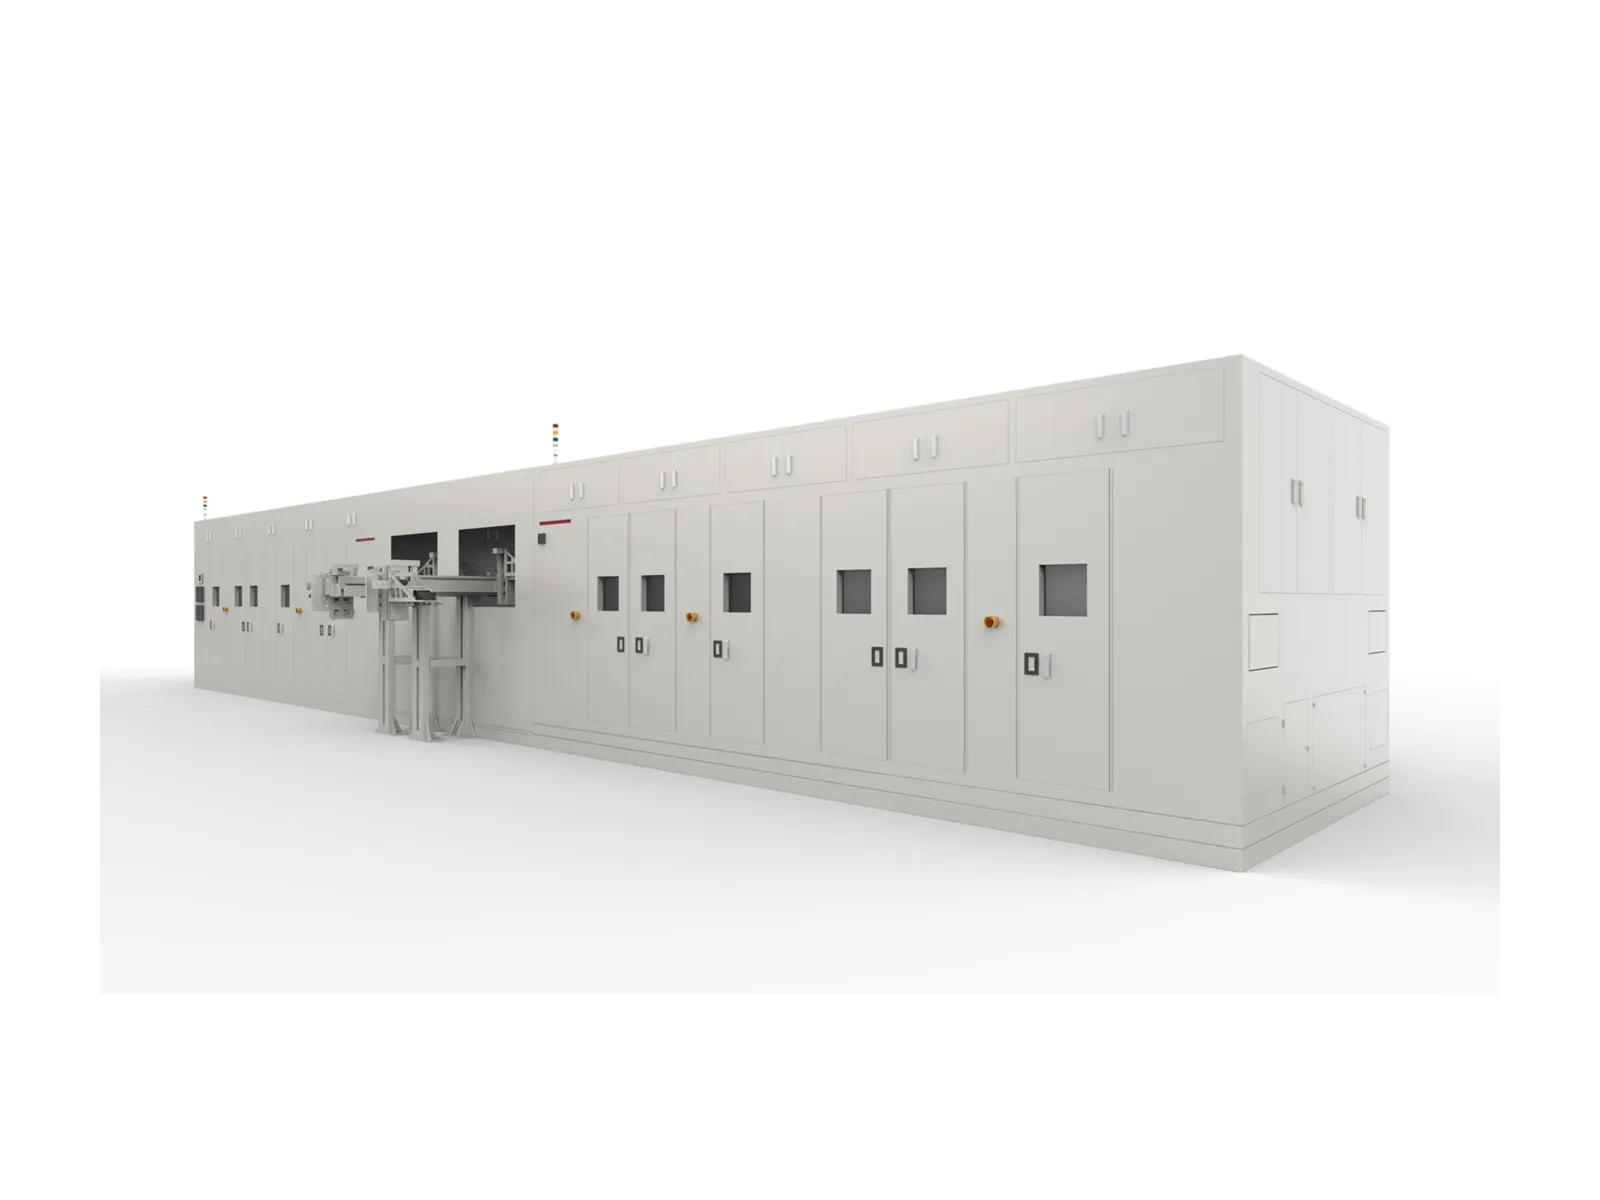
La CT inline Royma RMLCT7500 detecta fallos de apilado en cada celda prismática, en 3D y a hasta 36 ppm. Para los ingenieros que planifican la CT inline para el apilado de celdas prismáticas, la máquina proporciona un registro de defectos de cada celda y, con ello, la base para optimizar los parámetros de proceso en líneas de apilado en Z, de corte y apilado y de apilado al vuelo.
Cinco fallos de apilado en una sola inspección 3D
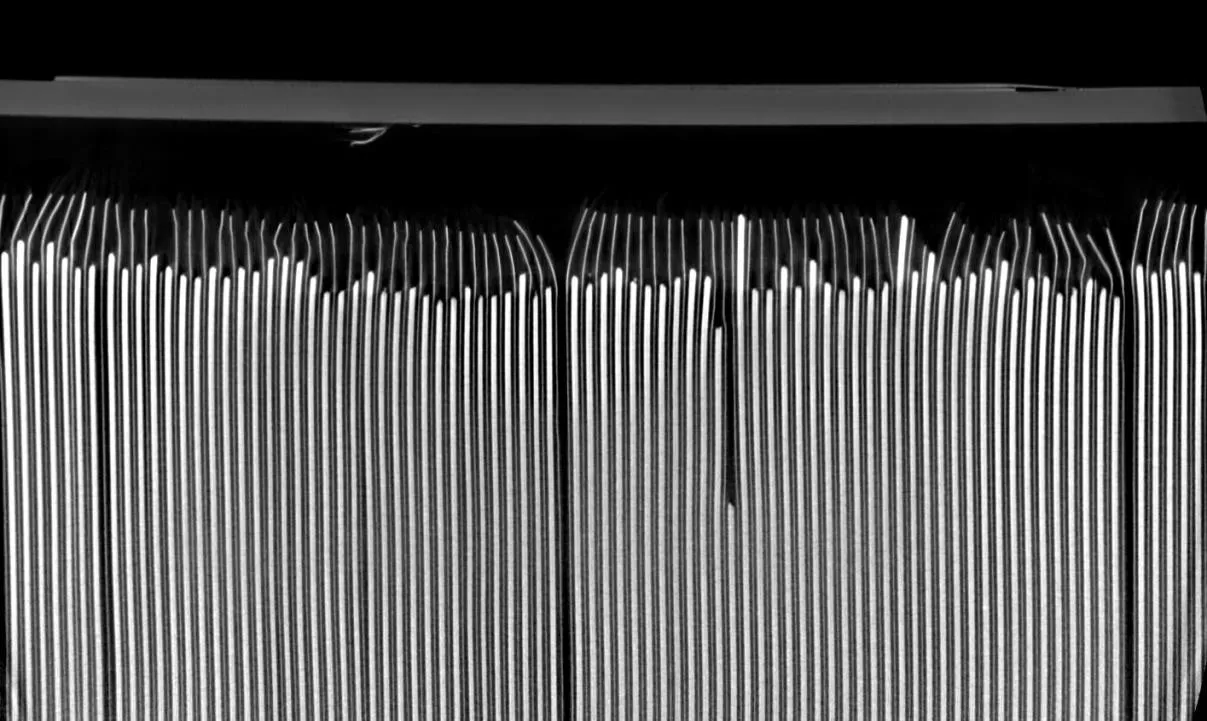
La RMLCT7500 es una máquina de CT inline de tipo pórtico para celdas de batería prismáticas apiladas. Inspecciona cada celda de forma totalmente automática y detecta los cinco tipos de defecto que determinan si un apilado es correcto:
- solapamiento de los electrodos en las cuatro esquinas del apilado
- bordes de electrodo doblados
- aplastamiento entre capas de electrodo
- cuerpos extraños dentro del apilado
- arrugas en las láminas de electrodo
Una imagen de rayos X 2D de una celda apilada muestra todas las capas superpuestas. El solapamiento conduce a errores de valoración, tanto falsos positivos como fallos no detectados. La CT de laboratorio ofrece resultados claros, pero es demasiado lenta para inspeccionar todas las celdas. La RMLCT7500 combina una vista 3D clara de cada capa de electrodo con el reconocimiento automático de defectos al ritmo de la línea; la zona de escaneo y los tipos de error detectados se configuran según el diseño de la celda.
Los fallos de apilado se producen incluso dentro de especificación
La lección de Royma a partir de los proyectos inline es clara: incluso cuando todos los parámetros de proceso están dentro de especificación, pueden producirse fallos de apilado. Intervienen varios factores a la vez. Importan el método de apilado y su velocidad (apilado en Z, corte y apilado o apilado al vuelo), así como el prensado en frío o en caliente, el espesor de los electrodos, la fase de aceleración de la producción y los pasos previos, como el recubrimiento y el calandrado.
Dado que la causa reside en la combinación de factores, un control de laboratorio por muestreo analiza demasiadas pocas celdas para ponerla de manifiesto. El RMLCT7500 registra el tipo de defecto de cada celda de la línea. Los ingenieros de producción y de proceso pueden contrastar estos resultados con la velocidad de apilado y los ajustes de prensado y alineación, y adaptar los parámetros basándose en datos y no en suposiciones.
«El RMLCT7500 muestra cada fallo de apilado en la celda en la que se produce, en la esquina o el borde donde se encuentra», afirma Gabor Szabo, Sales Director Europe de Royma Europe. «Eso ofrece al equipo de proceso una base fiable para optimizar los parámetros de apilado en producción, y no solo durante la cualificación.»
Los escaneos de esquinas y bordes mantienen la línea en takt
El desbordamiento (overhang) se produce en las esquinas del apilado, por lo que hay que escanear las cuatro esquinas. El RMLCT7500 utiliza un escaneo diagonal a 45° para detectar el overhang y un escaneo de borde para los electrodos plegados. Escanear estas zonas en lugar de todo el volumen de la celda es lo que hace que la inspección 3D sea lo bastante rápida para un uso inline al 100 %.
El sistema modular de pórtico admite el número de anillos de pórtico que requiera la línea. El rendimiento alcanza hasta 36 ppm, según el espesor de la celda y el número de puntos de inspección. La máquina necesita más superficie que una estación de rayos X 2D, un motivo más para planificar su ubicación con antelación.
El punto de inspección se diseña junto con la línea
Según la experiencia de Royma en la producción de celdas en China, la inspección inline al 100 % de los electrodos apilados se sitúa sobre todo justo después del apilado y el cintado, o después del encapsulado y la soldadura. Tras el apilado, un apilado defectuoso se detecta antes de añadir más valor. Tras el encapsulado y la soldadura, el control abarca el apilado tal como se encuentra en la carcasa cerrada.
Cualquiera de las dos posiciones determina en el diseño de la línea la manipulación, el buffer y el tiempo de ciclo. Un punto de inspección añadido cuando la línea ya está construida tiene que adaptarse a esas decisiones; uno diseñado junto con la línea las define. En una nueva línea de celdas prismáticas, la estación de TC inline debe incluirse en la misma fase de planificación que la apiladora.
«Configuramos el RMLCT7500 según el formato de celda, los puntos de inspección y el takt de la línea», añade Szabo. «Planificado junto con el equipo de apilado, inspecciona cada celda desde el inicio de la producción.»
Más información sobre la inspección por TC de celdas y módulos: Baterías.
Escaneos de prueba disponibles
Royma Europe ofrece escaneos de prueba de celdas prismáticas de clientes y ayuda a definir el punto de inspección en nuevas líneas de apilado. Contacto: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Alemania.
Acerca de Royma: Royma Industrial CT desarrolla y fabrica sistemas industriales de rayos X y de tomografía computarizada, desde rayos X en 2D hasta TC horizontal, de pórtico, planar e inline.