Actualités ·
La CT inline Royma RMLCT7500 détecte les défauts d’empilage dans chaque cellule prismatique
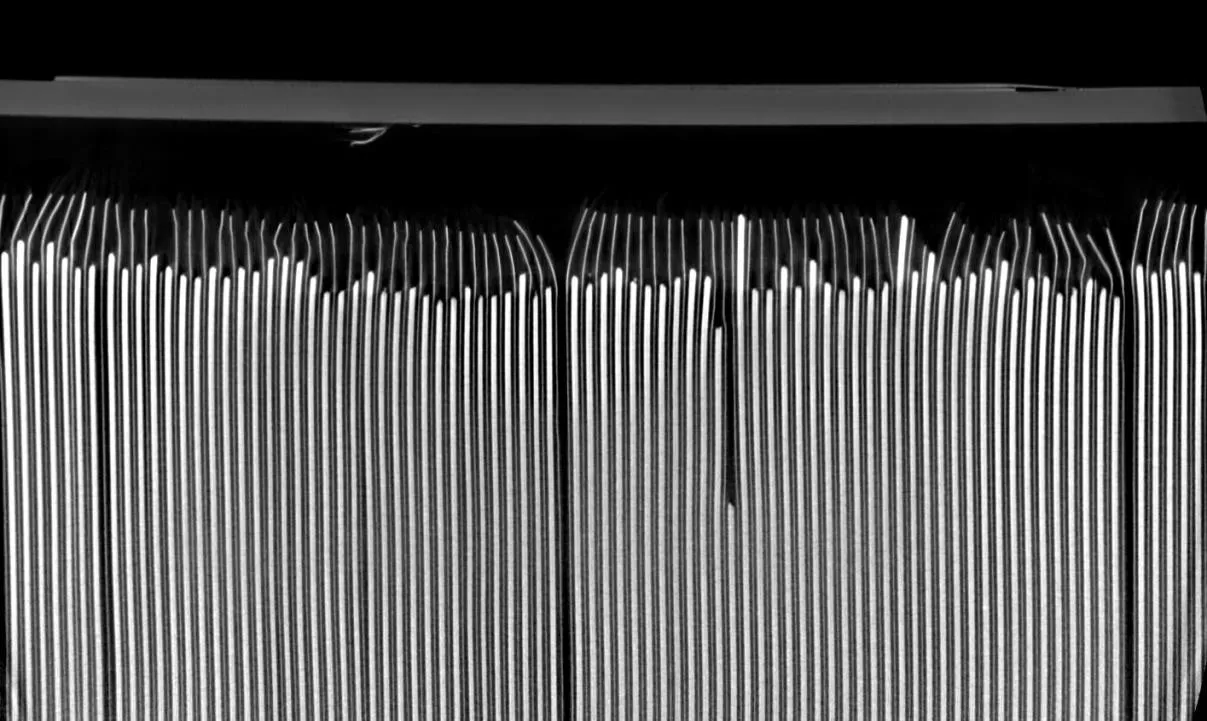
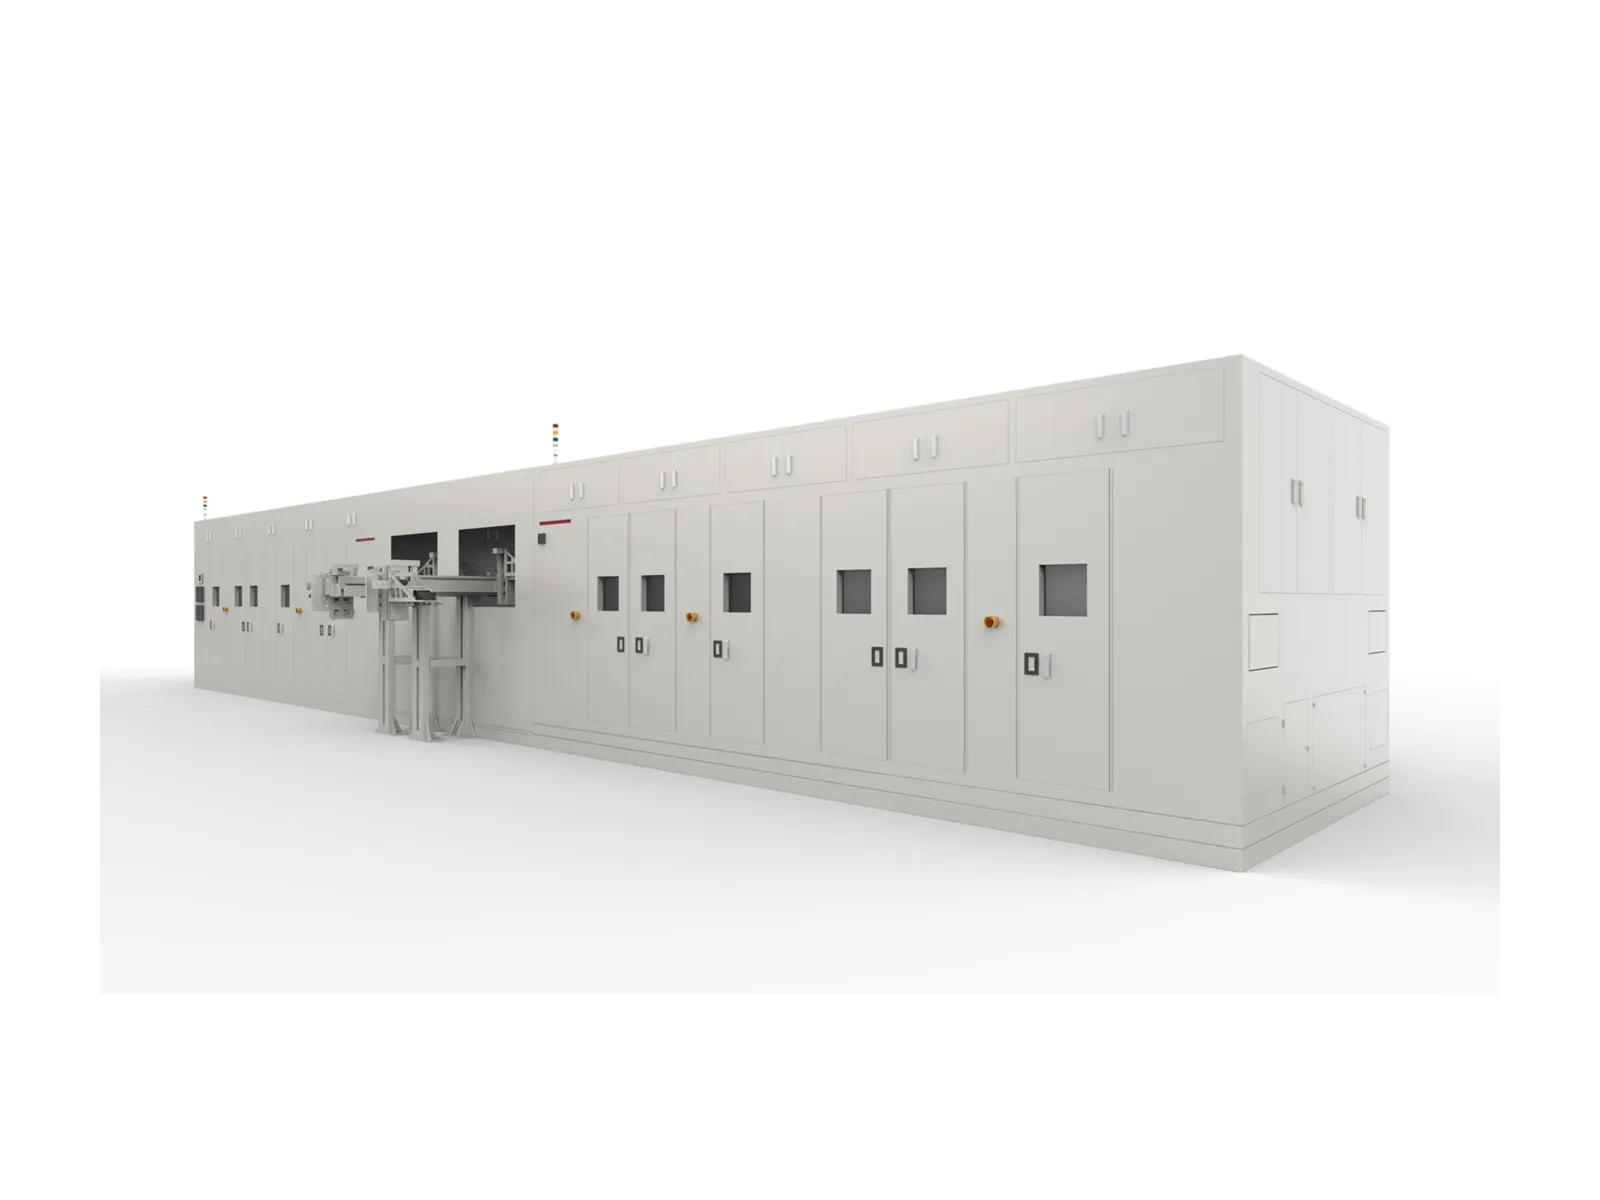
Le système de CT inline Royma RMLCT7500 détecte les défauts d’empilement dans chaque cellule prismatique, en 3D et jusqu’à 36 ppm. Pour les ingénieurs qui planifient un contrôle par CT inline de l’empilement des cellules prismatiques, la machine fournit un relevé des défauts pour chaque cellule – et, avec lui, la base pour optimiser les paramètres de process sur les lignes d’empilement en Z, de découpe-empilement (cut-and-stack) et d’empilement à la volée (fly-stacking).
Cinq défauts d’empilement dans un seul contrôle 3D
Le RMLCT7500 est une machine de CT à portique inline pour cellules de batterie prismatiques empilées. Il contrôle chaque cellule de manière entièrement automatique et détecte les cinq types de défauts qui déterminent si un empilement est conforme :
- débord des électrodes aux quatre coins de l’empilement
- bords d’électrodes repliés
- écrasement entre les couches d’électrodes
- corps étrangers à l’intérieur de l’empilement
- plissements dans les feuilles d’électrodes
Une image radiographique 2D d’une cellule empilée superpose toutes les couches. Cette superposition entraîne des erreurs d’appréciation, tant des fausses détections que des défauts non détectés. La CT de laboratoire donne des résultats clairs, mais elle est trop lente pour contrôler chaque cellule. Le RMLCT7500 associe une vue 3D claire de chaque couche d’électrode à une reconnaissance automatique des défauts à la cadence de la ligne ; la zone de balayage et les types de défauts détectés sont configurés en fonction de la conception de la cellule.
Des défauts d’empilement apparaissent même dans les tolérances
L’enseignement que Royma tire de ses projets inline est clair : même lorsque tous les paramètres de process respectent la spécification, des défauts d’empilement peuvent survenir. Plusieurs facteurs interagissent. La méthode d’empilement et sa vitesse – empilement en Z, cut and stack ou fly stacking – jouent un rôle, tout comme le pressage à froid ou à chaud, l’épaisseur des électrodes, la phase de montée en cadence et les étapes précédentes telles que l’enduction et le calandrage.
Comme la cause réside dans la combinaison de ces facteurs, un contrôle de laboratoire par échantillonnage porte sur trop peu de cellules pour la mettre en évidence. Le RMLCT7500 enregistre le type de défaut pour chaque cellule sur la ligne. Les ingénieurs de production et de process peuvent confronter ces résultats à la vitesse d’empilement, au pressage et aux réglages d’alignement, et ajuster les paramètres à partir de données plutôt que d’hypothèses.
« Le RMLCT7500 montre chaque défaut d’empilement dans la cellule où il se produit, au coin ou au bord où il se situe », déclare Gabor Szabo, Sales Director Europe, Royma Europe. « L’équipe process dispose ainsi d’une base fiable pour optimiser les paramètres d’empilement en production, et pas seulement pendant la qualification. »
Des balayages des coins et des bords pour tenir la cadence de la ligne
Le débord apparaît aux coins de l’empilement : les quatre coins doivent donc être balayés. Le RMLCT7500 utilise un balayage diagonal à 45° pour détecter le débord et un balayage des bords pour les électrodes repliées. Balayer ces zones plutôt que le volume complet de la cellule rend le contrôle 3D suffisamment rapide pour un usage inline à 100 %.
Le système modulaire à portique peut accueillir le nombre d’anneaux de portique requis par la ligne. Le débit atteint jusqu’à 36 ppm, selon l’épaisseur des cellules et le nombre de points d’inspection. La machine nécessite plus de surface au sol qu’un poste de radiographie 2D, ce qui est une raison de plus d’en planifier tôt l’emplacement.
Le point d’inspection est conçu avec la ligne
D’après l’expérience de Royma dans la production de cellules en Chine, le contrôle inline à 100 % des électrodes empilées se place le plus souvent directement après l’empilage et le taping, ou après la mise en boîtier et le soudage. Après l’empilage, un empilement défectueux est détecté avant que de la valeur supplémentaire ne lui soit ajoutée. Après la mise en boîtier et le soudage, le contrôle porte sur l’empilement tel qu’il se trouve dans le boîtier fermé.
Dans les deux cas, la position détermine la manutention, le tampon et le temps de cycle dans l’agencement de la ligne. Un point d’inspection ajouté après la construction de la ligne doit s’adapter à ces choix ; un point conçu avec la ligne les définit. Pour une nouvelle ligne de cellules prismatiques, le poste de CT inline doit être intégré à la même phase de planification que la machine d’empilement.
« Nous configurons le RMLCT7500 en fonction du format des cellules, des points d’inspection et de la cadence de la ligne », ajoute Gabor Szabo. « Planifié en même temps que l’équipement d’empilement, il contrôle chaque cellule dès le début de la production. »
En savoir plus sur le contrôle par CT des cellules et des modules : Batteries.
Scans d’essai disponibles
Royma Europe propose des scans d’essai sur des cellules prismatiques fournies par le client et aide à définir le point d’inspection des nouvelles lignes d’empilement. Contact : Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.
À propos de Royma : Royma Industrial CT développe et construit des systèmes industriels de radiographie et de tomographie assistée par ordinateur, de la radiographie 2D à la CT horizontale, à portique, planaire et en ligne.