Novità ·
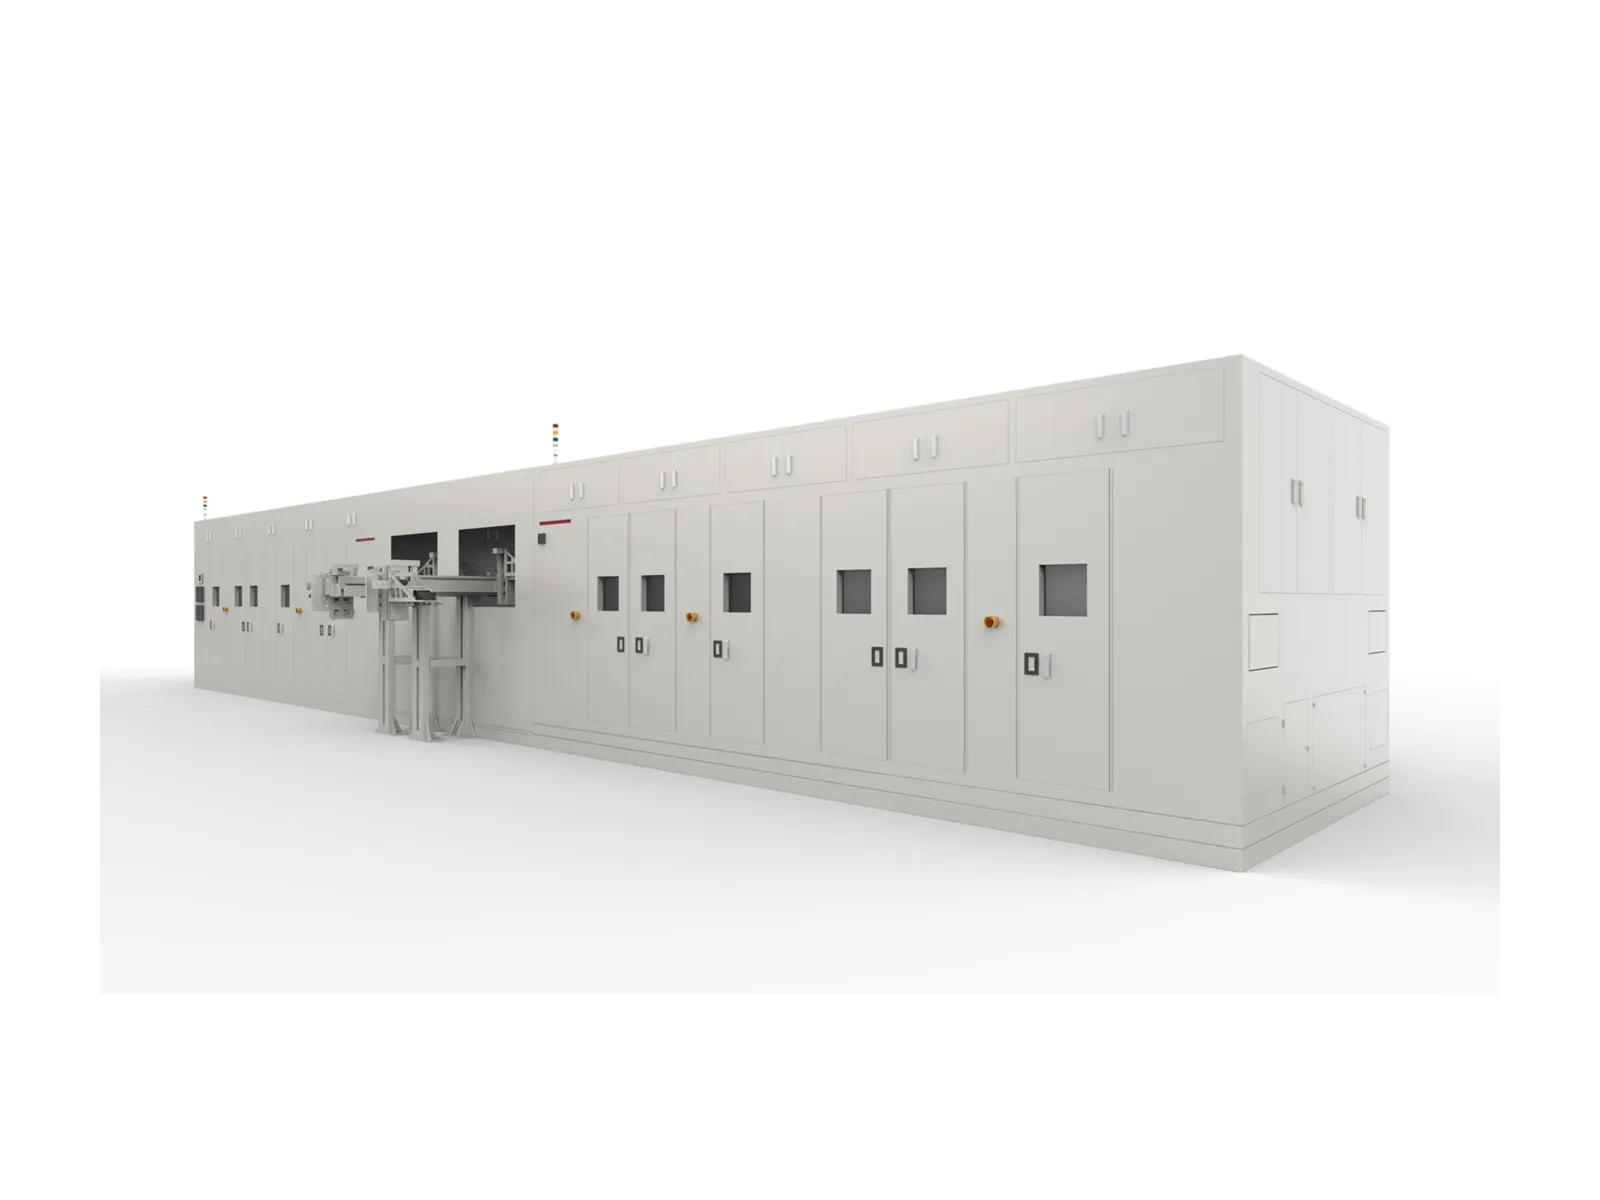
La CT inline Royma RMLCT7500 rileva i difetti di impilamento in ogni cella prismatica
La CT inline Royma RMLCT7500 rileva i difetti di impilamento in ogni cella prismatica, in 3D e fino a 36 ppm. Per i tecnici che pianificano la CT inline per l'impilamento di celle prismatiche, la macchina fornisce un rapporto dei difetti per ogni cella e, con esso, la base per ottimizzare i parametri di processo sulle linee di Z-stacking, cut-and-stack e fly-stacking.
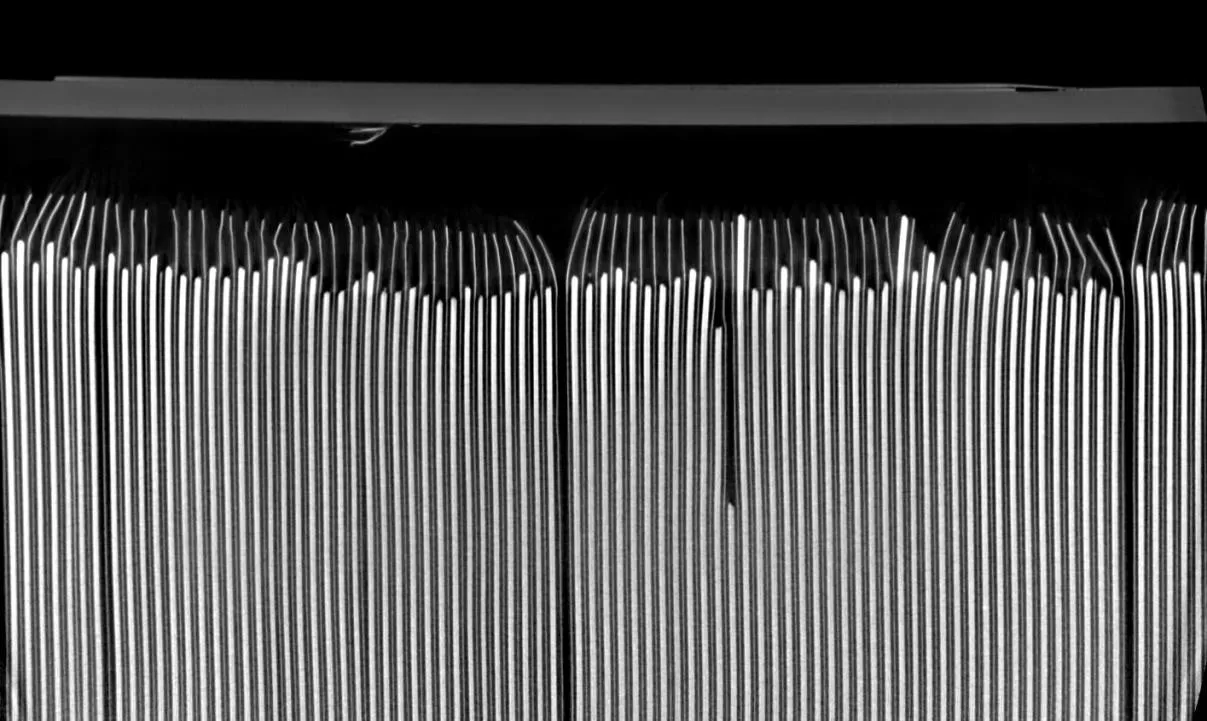
Cinque difetti di impilamento in un'unica ispezione 3D
La RMLCT7500 è una macchina CT inline a portale (gantry) per celle di batteria prismatiche impilate. Ispeziona ogni cella in modo completamente automatico e rileva i cinque tipi di difetto che determinano se una pila è buona:
- overhang degli elettrodi ai quattro angoli della pila
- bordi degli elettrodi piegati
- crash tra gli strati di elettrodo
- corpi estranei all'interno della pila
- grinze nei fogli di elettrodo
Un'immagine radiografica 2D di una cella impilata mostra tutti gli strati sovrapposti. La sovrapposizione porta a valutazioni errate, sia falsi positivi sia difetti non rilevati. La CT da laboratorio fornisce risultati chiari, ma è troppo lenta per ispezionare ogni cella. La RMLCT7500 unisce una visione 3D chiara di ogni strato di elettrodo al riconoscimento automatico dei difetti alla cadenza di linea; l'area di scansione e i tipi di errore rilevati vengono configurati in base al design della cella.
I difetti di impilamento si verificano anche entro le specifiche
L'esperienza di Royma nei progetti inline è chiara: anche quando ogni parametro di processo rientra nelle specifiche, possono verificarsi difetti di impilamento. Interagiscono diversi fattori. Contano il metodo di impilamento e la sua velocità (Z-stacking, cut and stack o fly stacking), così come la pressatura a freddo o a caldo, lo spessore degli elettrodi, la fase di avviamento (ramp-up) e le fasi precedenti, come il rivestimento (coating) e la calandratura.
Poiché la causa risiede nella combinazione di più fattori, un controllo di laboratorio a campione analizza un numero di celle troppo esiguo per evidenziarla. L'RMLCT7500 registra il tipo di difetto di ogni cella presente sulla linea. I responsabili di produzione e di processo possono confrontare questi risultati con la velocità di impilamento e con le impostazioni di pressatura e di allineamento, e regolare i parametri sulla base di dati anziché di ipotesi.
«L'RMLCT7500 mostra ogni difetto di impilamento nella cella in cui si verifica, nell'angolo o sul bordo in cui si trova», afferma Gabor Szabo, Sales Director Europe di Royma Europe. «Ciò offre al team di processo una base affidabile per ottimizzare i parametri di impilamento in produzione, e non solo durante la qualifica.»
Le scansioni di angoli e bordi consentono alla linea di mantenere il takt time
Lo sbalzo (overhang) si forma agli angoli dello stack, quindi tutti e quattro gli angoli devono essere sottoposti a scansione. L'RMLCT7500 utilizza una scansione diagonale a 45° per il rilevamento dell'overhang e una scansione dei bordi per gli elettrodi piegati. La scansione di queste zone al posto dell'intero volume della cella rende l'ispezione 3D abbastanza rapida per l'impiego inline al 100%.
Il sistema gantry modulare accoglie il numero di anelli gantry richiesto dalla linea. La produttività raggiunge fino a 36 ppm, in funzione dello spessore delle celle e del numero di punti di ispezione. La macchina richiede più spazio a pavimento di una stazione a raggi X 2D, un motivo in più per pianificarne per tempo la posizione.
Il punto di ispezione viene progettato insieme alla linea
Secondo l'esperienza di Royma nella produzione di celle in Cina, l'ispezione inline al 100% degli elettrodi impilati viene collocata per lo più subito dopo l'impilamento e la nastratura, oppure dopo l'inserimento nel contenitore e la saldatura. Dopo l'impilamento, uno stack difettoso viene individuato prima che gli venga aggiunto ulteriore valore. Dopo l'inserimento nel contenitore e la saldatura, il controllo riguarda lo stack all'interno dell'alloggiamento chiuso.
Entrambe le posizioni definiscono nel layout di linea la movimentazione, il buffer e il tempo ciclo. Un punto di ispezione aggiunto dopo la costruzione della linea deve adattarsi a queste scelte già fatte; uno progettato insieme alla linea le determina. Per una nuova linea di celle prismatiche, la stazione CT inline rientra nella stessa fase di pianificazione della macchina di impilamento.
«Configuriamo l'RMLCT7500 in base al formato della cella, ai punti di ispezione e al takt della linea», aggiunge Szabo. «Pianificato insieme alle apparecchiature di impilamento, ispeziona ogni cella fin dall'avvio della produzione.»
Ulteriori informazioni sull'ispezione CT di celle e moduli: Batterie.
Scansioni di prova disponibili
Royma Europe offre scansioni di prova su celle prismatiche dei clienti e supporta la definizione del punto di ispezione per nuove linee di impilamento. Contatto: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Germania.
Informazioni su Royma: Royma Industrial CT sviluppa e costruisce sistemi industriali a raggi X e di tomografia computerizzata, dai raggi X 2D alla CT orizzontale, gantry, planare e inline.