Aktualności ·
CT inline Royma RMLCT7500 wykrywa błędy układania stosu w każdym ogniwie pryzmatycznym
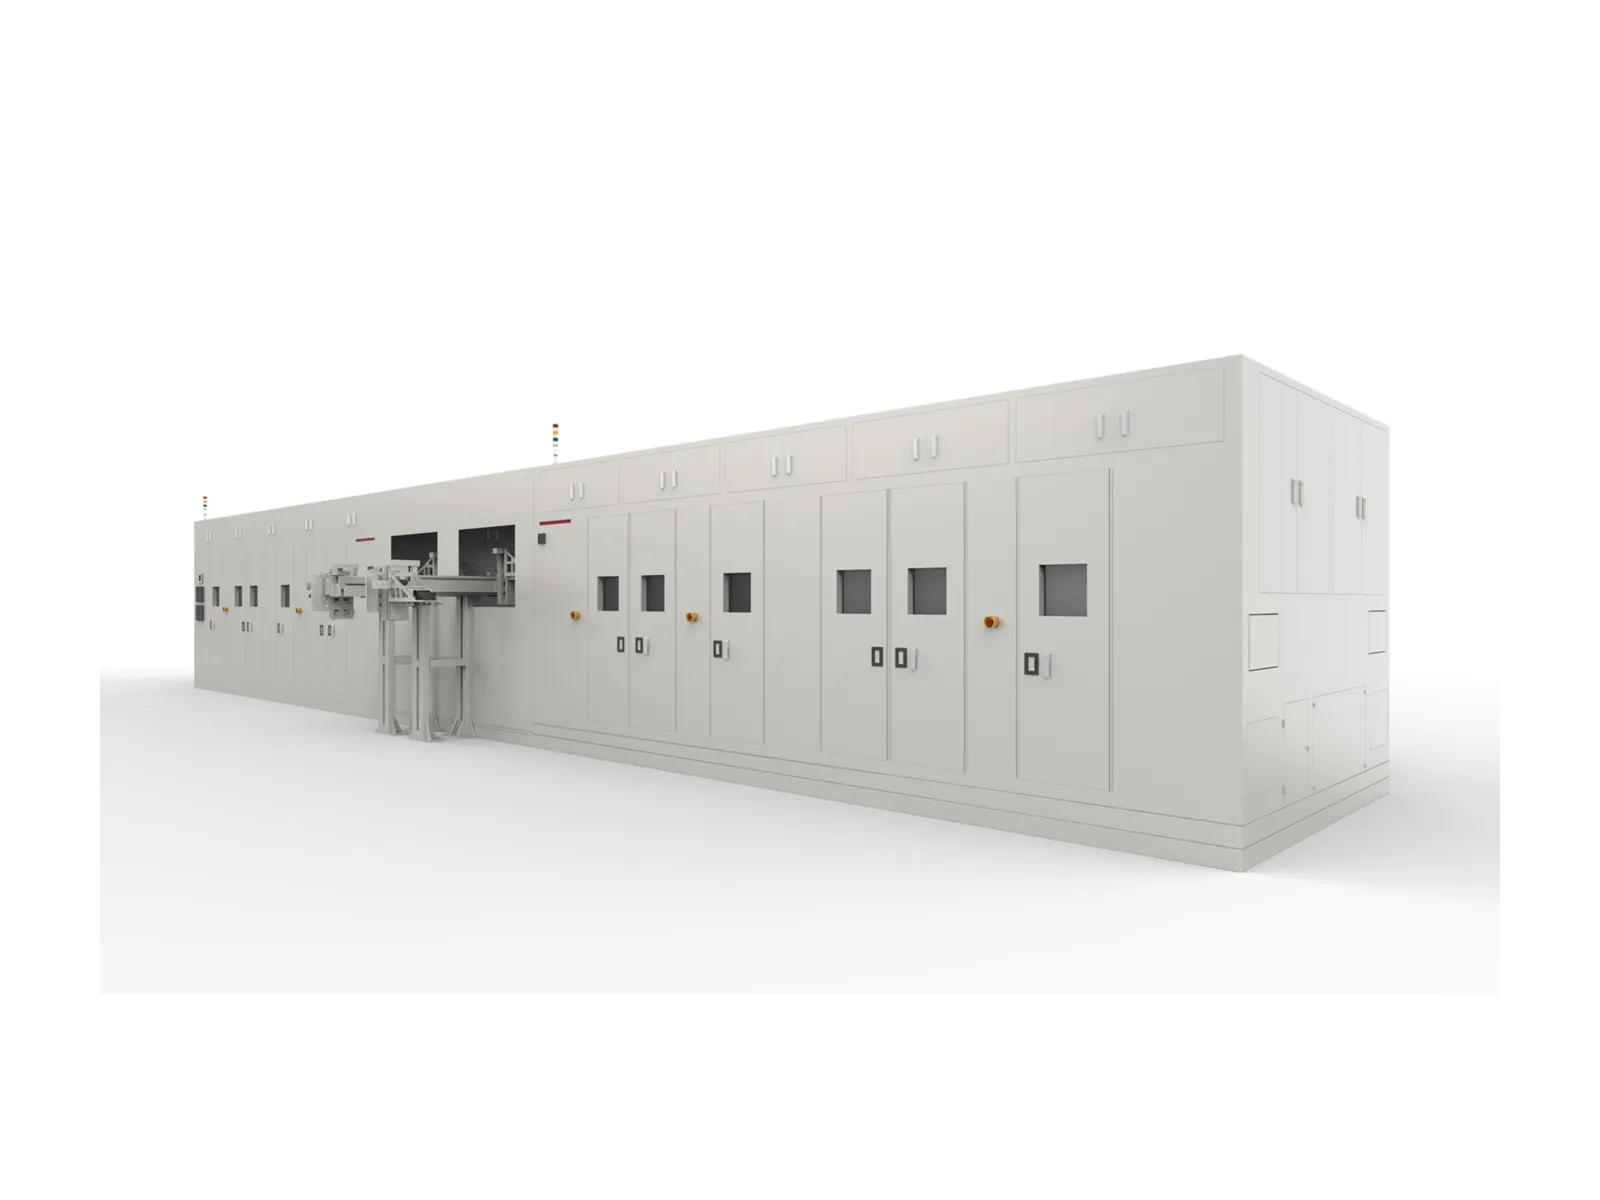
CT inline Royma RMLCT7500 wykrywa błędy układania stosu w każdym ogniwie pryzmatycznym, w 3D i z wydajnością do 36 ppm. Dla inżynierów planujących CT inline do układania ogniw pryzmatycznych w stosy maszyna dostarcza rejestr wad dla każdego ogniwa – a tym samym podstawę do optymalizacji parametrów procesu na liniach Z-stacking, cut-and-stack i fly-stacking.
Pięć błędów układania stosu w jednej kontroli 3D
RMLCT7500 to inline’owa maszyna CT typu gantry do ogniw bateryjnych pryzmatycznych po ułożeniu w stos. Kontroluje każde ogniwo w pełni automatycznie i wykrywa pięć rodzajów wad, które decydują o tym, czy stos jest dobry:
- wystawanie elektrod w czterech narożnikach stosu
- zagięte krawędzie elektrod
- crash między warstwami elektrod
- ciała obce wewnątrz stosu
- zmarszczenia arkuszy elektrod
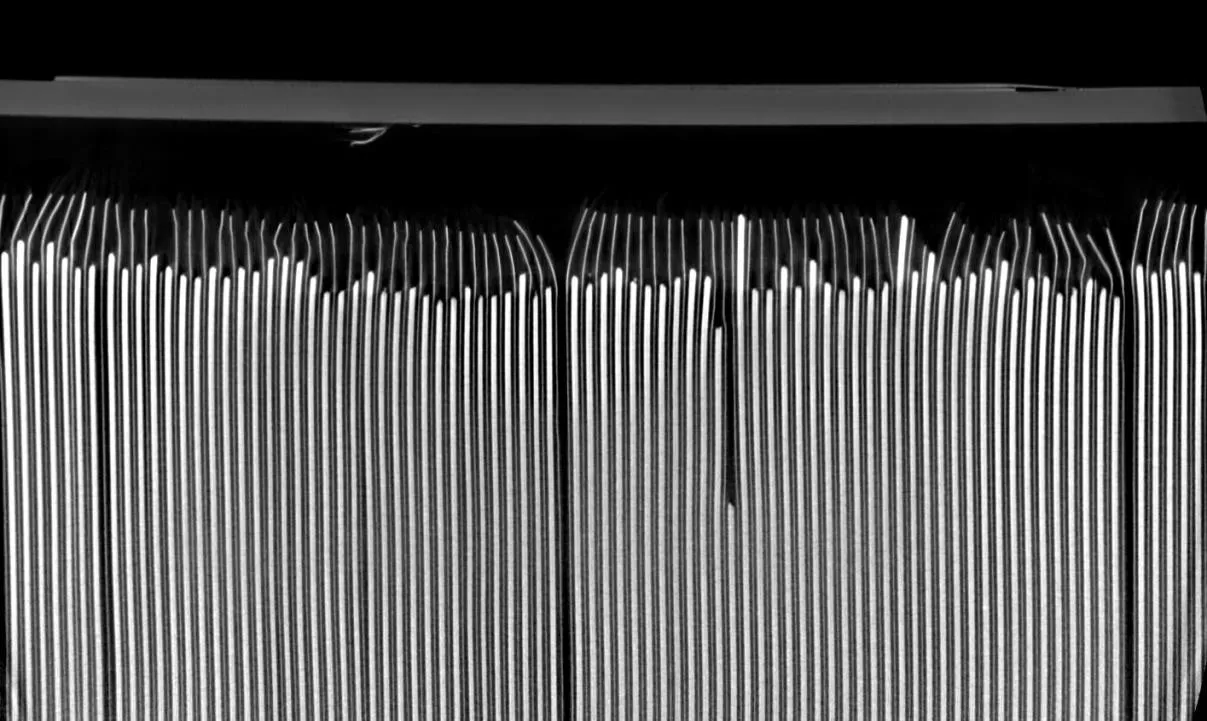
Obraz 2D RTG ułożonego ogniwa pokazuje wszystkie warstwy nałożone na siebie. Nakładanie się prowadzi do błędnych ocen – zarówno fałszywych alarmów, jak i pominiętych wad. Laboratoryjna tomografia komputerowa daje jednoznaczne wyniki, ale jest zbyt wolna, by kontrolować każde ogniwo. RMLCT7500 łączy czytelny widok 3D każdej warstwy elektrody z automatycznym rozpoznawaniem wad w takcie linii; obszar skanowania i wykrywane rodzaje błędów są konfigurowane pod konstrukcję ogniwa.
Błędy układania stosu występują nawet przy zachowaniu specyfikacji
Wniosek Royma z projektów inline jest jednoznaczny: nawet gdy wszystkie parametry procesu mieszczą się w specyfikacji, mogą wystąpić błędy układania stosu. Wpływa na to wiele współdziałających czynników. Znaczenie ma metoda układania i jej prędkość – Z-stacking, cut and stack lub fly stacking – a także prasowanie na zimno lub na gorąco, grubość elektrod, faza rozruchu oraz poprzedzające etapy, takie jak powlekanie i kalandrowanie.
Ponieważ przyczyna leży w połączeniu kilku czynników, wyrywkowa kontrola laboratoryjna obejmuje zbyt mało ogniw, aby ją uwidocznić. RMLCT7500 rejestruje typ wady dla każdego ogniwa na linii. Inżynierowie produkcji i procesu mogą zestawić te wyniki z prędkością układania, ustawieniami docisku i osiowania, a parametry dostosowywać na podstawie danych, a nie założeń.
„RMLCT7500 pokazuje każdą nieprawidłowość ułożenia w tym ogniwie, w którym występuje, w narożniku lub na krawędzi, gdzie się znajduje”, mówi Gabor Szabo, Sales Director Europe w Royma Europe. „Daje to zespołowi procesowemu wiarygodną podstawę do optymalizacji parametrów układania w produkcji, a nie tylko podczas kwalifikacji”.
Skany narożników i krawędzi pozwalają utrzymać takt linii
Nawis (overhang) powstaje w narożnikach stosu, dlatego trzeba skanować wszystkie cztery narożniki. RMLCT7500 stosuje skan ukośny pod kątem 45° do wykrywania nawisu oraz skan krawędzi do wykrywania zagiętych elektrod. Skanowanie tych obszarów zamiast pełnej objętości ogniwa sprawia, że inspekcja 3D jest wystarczająco szybka do zastosowania inline w 100% produkcji.
Modułowy system bramowy przyjmuje tyle pierścieni bramowych, ile wymaga linia. Wydajność sięga do 36 ppm, w zależności od grubości ogniwa i liczby punktów kontroli. Maszyna wymaga więcej miejsca niż stanowisko rentgenowskie 2D, co jest kolejnym powodem, aby zaplanować jej lokalizację odpowiednio wcześnie.
Punkt kontroli projektuje się razem z linią
Z doświadczenia Royma w produkcji ogniw w Chinach wynika, że kontrola inline 100% ułożonych elektrod jest umieszczana najczęściej bezpośrednio po układaniu i taśmowaniu albo po umieszczeniu w obudowie i spawaniu. Po ułożeniu wadliwy stos zostaje wykryty, zanim zostanie do niego dodana dalsza wartość. Po umieszczeniu w obudowie i spawaniu kontrola obejmuje stos w zamkniętej obudowie.
Każda z tych pozycji determinuje w układzie linii sposób manipulacji, bufor i czas cyklu. Punkt kontroli dodany po zbudowaniu linii musi się dopasować do tych ustaleń; punkt zaprojektowany razem z linią sam je określa. W przypadku nowej linii do ogniw prismatycznych stanowisko CT inline należy uwzględnić w tej samej fazie planowania co maszynę do układania.
„Konfigurujemy RMLCT7500 pod format ogniwa, punkty kontroli i takt linii”, dodaje Szabo. „Zaplanowany razem z urządzeniami do układania, kontroluje każde ogniwo od początku produkcji”.
Więcej o kontroli CT ogniw i modułów: Baterie.
Dostępne skany testowe
Royma Europe oferuje skany testowe ogniw prismatycznych klientów i pomaga określić punkt kontroli dla nowych linii układania. Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.
O firmie Royma: Royma Industrial CT projektuje i produkuje systemy przemysłowej radiografii rentgenowskiej i tomografii komputerowej, od rentgena 2D po tomografię poziomą, gantry, planarną i inline.