
Note d'application ·
L'électronique de puissance du boom des centres de données exige un contrôle par rayons X de chaque joint
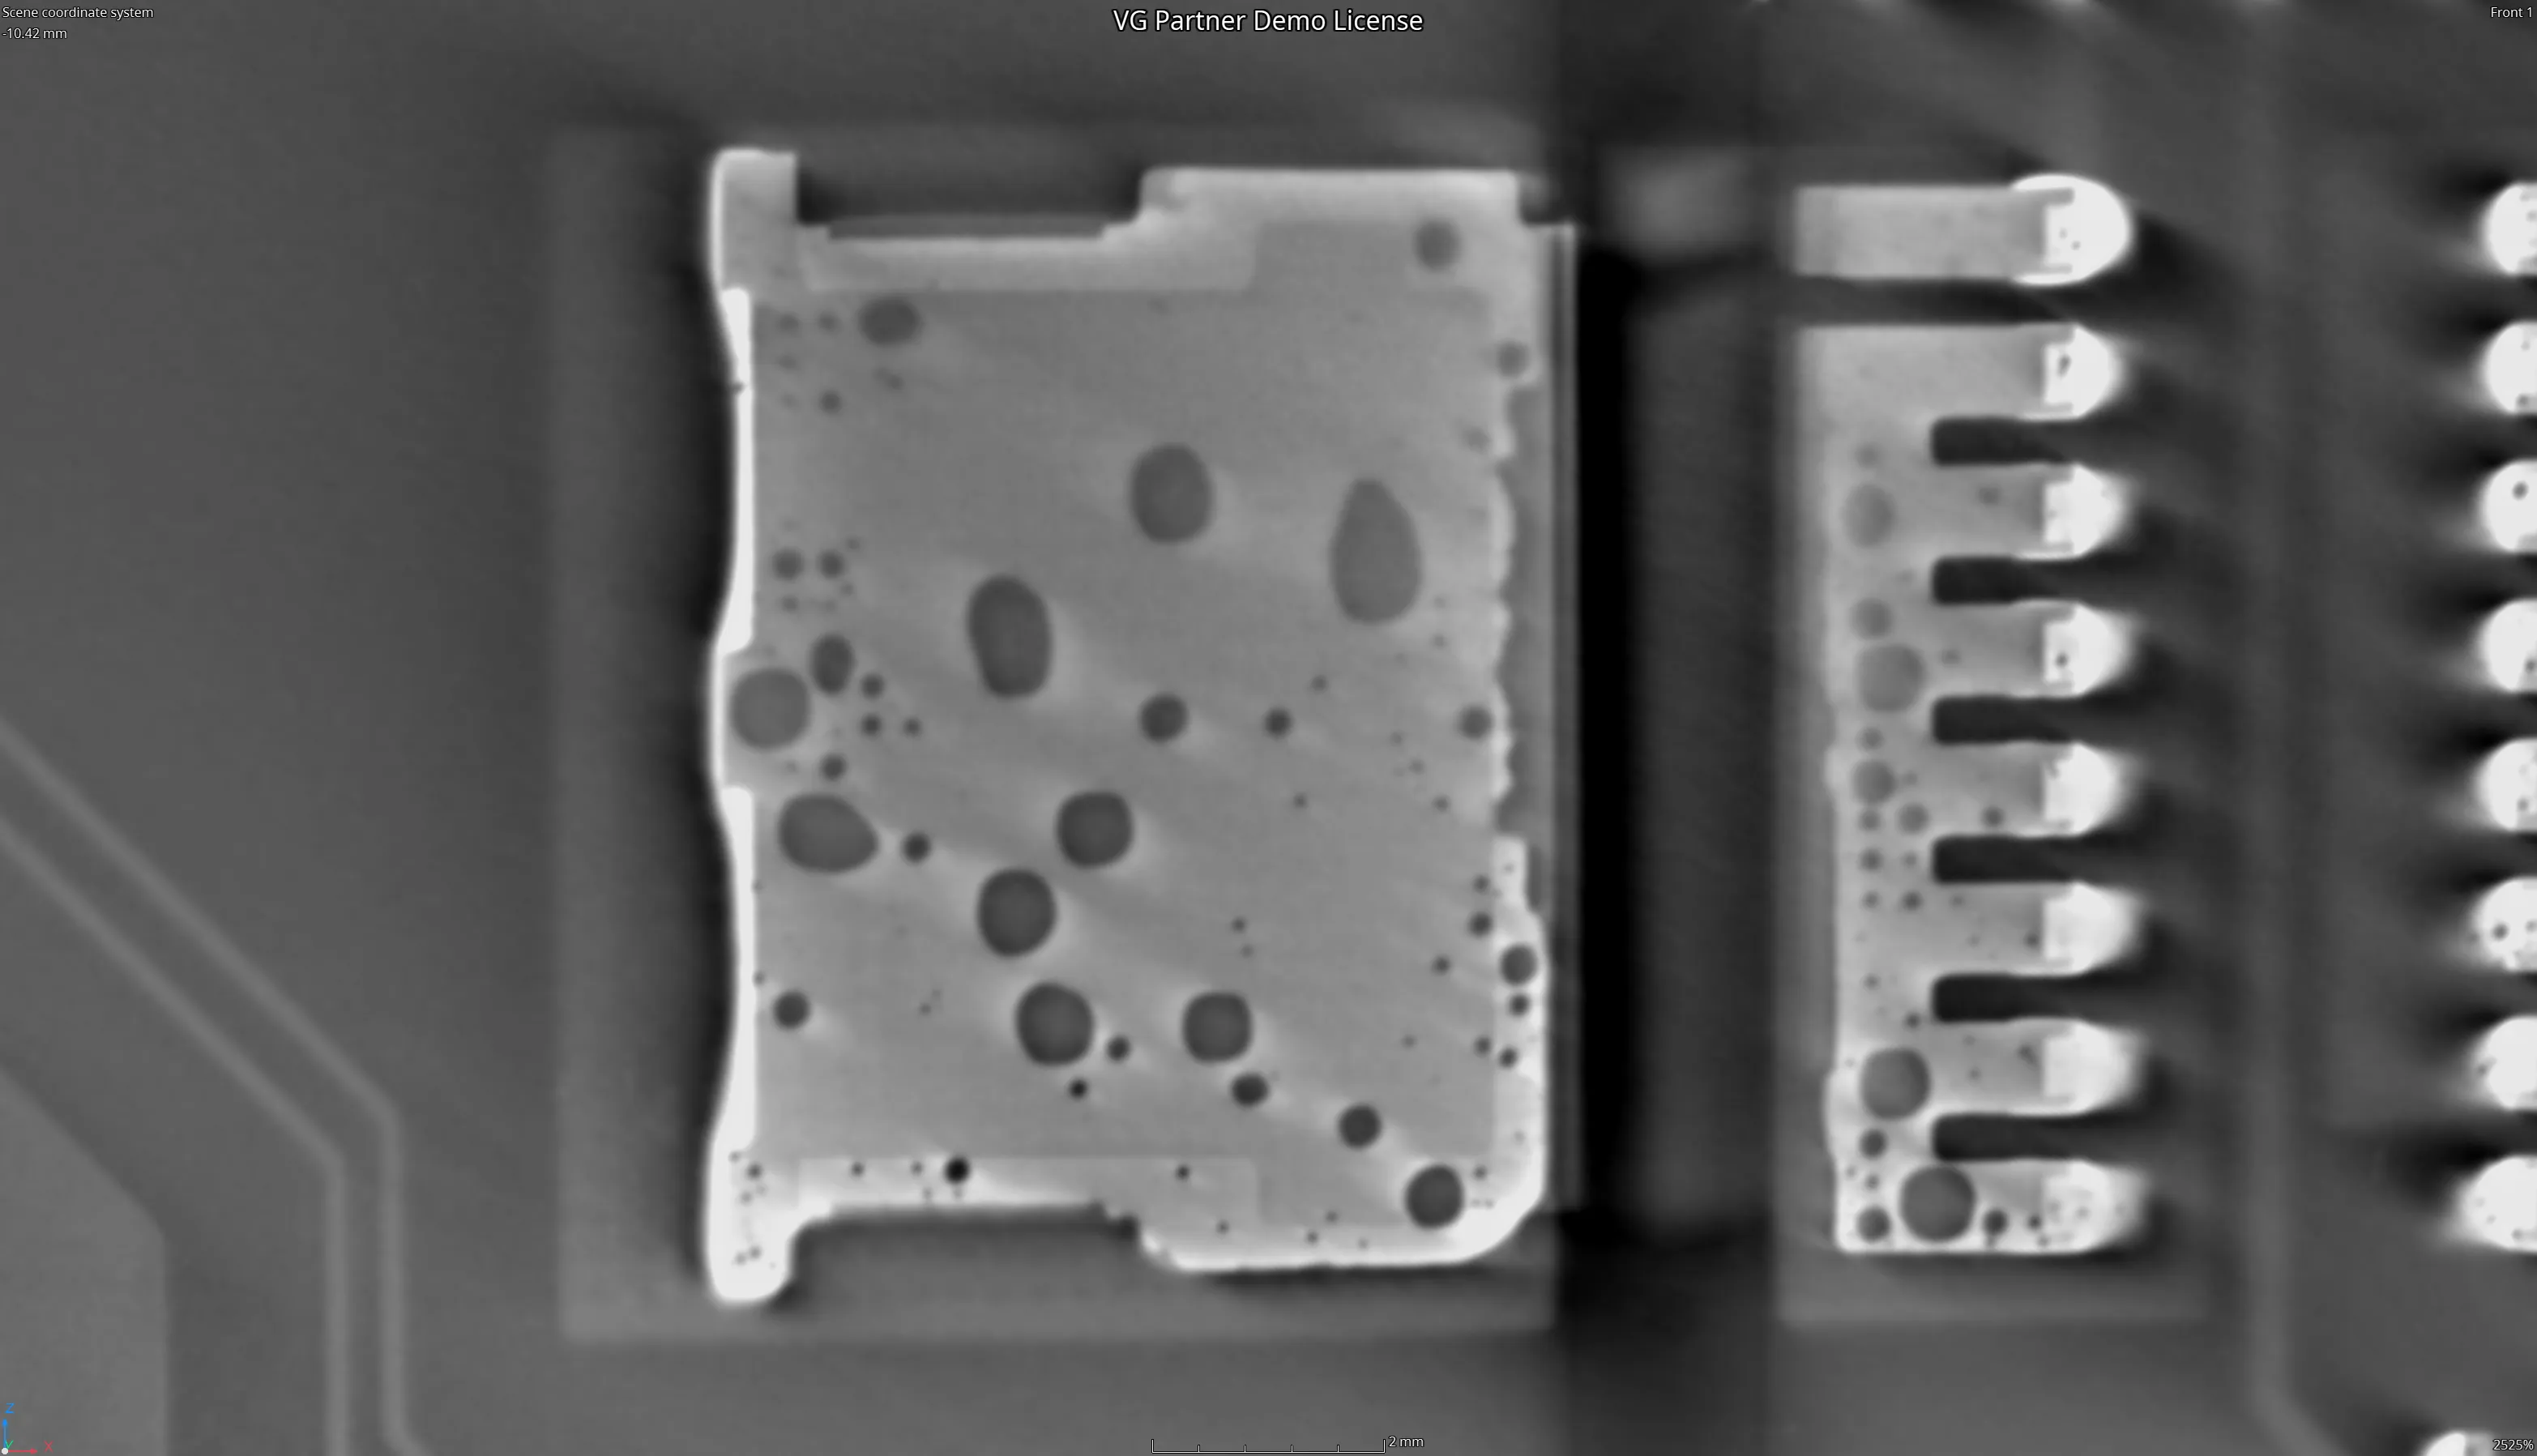
Royma Industrial CT propose une CT inline automatisée pour la production d'électronique de puissance. Elle inspecte les joints brasés et les interconnexions en 2D et en 3D et fournit une décision conforme/non conforme avec un enregistrement traçable pour chaque pièce. Pour l'analyse de défaillances, la CT de laboratoire de Royma résout les mêmes joints couche par couche, sans ouvrir l'assemblage.
Cette combinaison s'adresse aux ingénieurs qualité et production qui fabriquent des modules de puissance, des convertisseurs et des cartes de commande pour des applications critiques. L'alimentation électrique des centres de données en fait partie. La demande en matériel de puissance pour les centres de données augmente en Amérique du Nord, en Europe et en Asie, et les lignes de production se développent en conséquence.
La CT inline fait de l'inspection des brasures une étape conforme/non conforme
L'électronique de puissance concentre le courant dans un petit nombre de joints de grande taille. Un vide sous un pad thermique ou une brasure de puce réduit la surface qui évacue la chaleur. Une image radiographique 2D projette toutes les couches de l'assemblage dans une seule image ; ces vides sont donc difficiles à distinguer des structures situées au-dessus et en dessous.
La CT inline de Royma inspecte automatiquement les joints brasés en 2D et en 3D. Chaque pièce reçoit une décision Go/NoGo par rapport à vos critères d'acceptation. La décision est reproductible et ne dépend pas du jugement d'un opérateur en fin de poste.
Les données 3D quantifient les vides de brasure en volume et en répartition. Cela inclut les joints cachés sous les composants, tels que les boîtiers BGA (ball grid array) et les pads thermiques. La machine détecte :
- les vides et leur répartition dans les couches de brasure et les pads thermiques
- les ponts entre joints voisins
- le remplissage insuffisant et l'absence de brasure
- les connexions et composants mal alignés
Chaque résultat est enregistré avec la pièce. Lorsqu'un client pose une question sur une unité livrée, vous retrouvez son enregistrement d'inspection au lieu de reconstituer l'historique à partir d'échantillons.
« Les modules de puissance pour centres de données fonctionnent en continu ; un vide caché est donc important », déclare Gabor Szabo, Sales Director Europe chez Royma Europe. « La CT inline donne à chaque pièce une décision conforme/non conforme enregistrée, et pas seulement aux pièces prélevées par hasard. »
La CT de laboratoire sépare les couches superposées pour l'analyse de défaillances
Lorsqu'une pièce échoue au test électrique ou qu'une ligne signale une tendance, la question est de savoir quel joint a failli et pourquoi. La CT de laboratoire de Royma y répond de manière non destructive. Le volume de tomographie (CT) sépare les couches de brasure et d'interconnexion qui se chevauchent ou sont empilées, sans décapsulation ni coupe transversale.
Vous visualisez la pièce en coupes XY, YZ et XZ et parcourez une carte multicouche couche par couche. Les joints brasés, les vias, les pistes et les fils de bonding apparaissent dans le même volume. Les preuves restent intactes jusqu'à ce que vous décidiez de réaliser une coupe.
La CT de laboratoire de Royma couvre les types de boîtiers rencontrés dans l'électronique de puissance et de commande. Cela comprend les composants de puissance MOSFET et IGBT, les BGA, les package-on-package (PoP), les QFP et les boîtiers LED, ainsi que les circuits imprimés multicouches. Les constats typiques sont :
- les vides, les défauts de mouillage et les joints froids
- les défauts head-in-pillow et les joints ouverts
- les ruptures de fils de bonding, les décollements, les courts-circuits et les écarts de pas
- les vides de brasure de puce et les désalignements au niveau du boîtier
Un parcours d'inspection unique, de la ligne au laboratoire
Utilisées ensemble, les deux classes de machines forment un seul parcours. La CT inline contrôle chaque pièce sur la ligne et signale un joint suspect. Cette pièce passe ensuite à la CT de laboratoire, où le défaut est résolu en 3D et où la cause première est remontée jusqu'au procédé de refusion ou d'assemblage.
Des données 3D de vides cohérentes soutiennent également la maîtrise des procédés. Le volume de vides par joint donne une mesure objective de la qualité de la refusion. Les tendances deviennent visibles avant de se traduire en rebuts.
La chaîne logicielle de Royma couvre l'acquisition, la reconstruction 3D, la visualisation et l'analyse, ainsi que la gestion de bases de données. La reconnaissance de défauts assistée par IA fait partie de cette chaîne et est en cours de développement pour l'inspection de l'électronique. Les paramètres d'analyse sont définis avec vous pour vos pièces et vos critères d'acceptation.
« Nous commençons avec vos propres cartes et modules », ajoute Szabo. « Un scan d'essai montre quels défauts la CT inline décide automatiquement et lesquels sont envoyés au laboratoire. »
Capacités indiquées en un coup d'œil
| Tâche de contrôle | Classe de machine Royma | Ce que montrent les données |
|---|---|---|
| Inspection automatisée des brasures | Tomographie en ligne | Décision Go/NoGo par pièce en 2D et en 3D, avec traçabilité complète |
| Quantification des cavités dans les brasures | Tomographie en ligne | Volume et répartition des cavités, y compris dans les joints cachés de BGA et de pastilles thermiques |
| Détection des défauts en ligne | Tomographie en ligne | Cavités, ponts de soudure, remplissage insuffisant, connexions mal alignées |
| Séparation des couches | Tomographie de laboratoire | Couches de brasure et d'interconnexion superposées et empilées, sans décapsulation ni coupe transversale |
| Inspection de cartes | Tomographie de laboratoire | Joints brasés, vias, pistes et fils de bonding, couche par couche, en vues XY, YZ et XZ |
| Types de boîtiers couverts | Tomographie de laboratoire | MOSFET, IGBT, BGA, PoP, QFP, boîtiers LED et cartes multicouches |
Un scan d'essai permet de fixer la configuration
Les modules de puissance diffèrent par leur taille, leurs matériaux et la conception de leurs joints. Le temps de cycle, la résolution et la manutention des pièces dépendent de ces facteurs ; nous recommandons donc un scan d'essai sur vos propres pièces avant de figer une configuration. Le scan montre quels défauts la décision en ligne couvre et lesquels nécessitent une analyse en laboratoire. D'autres tâches typiques sont décrites sur la page des applications pour les centres de données et sur la page des applications pour l'électronique grand public.
Royma Europe propose des scans d'essai et l'évaluation des modules de puissance, convertisseurs et cartes assemblées de ses clients. Contact : Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.