Nota aplikacyjna ·
Dlaczego rentgen 2D nie wykrywa wad nawisu w ogniwach pryzmatycznych – i co zmienia 100% kontrola inline w 3D CT na liniach ogniw LFP i ESS
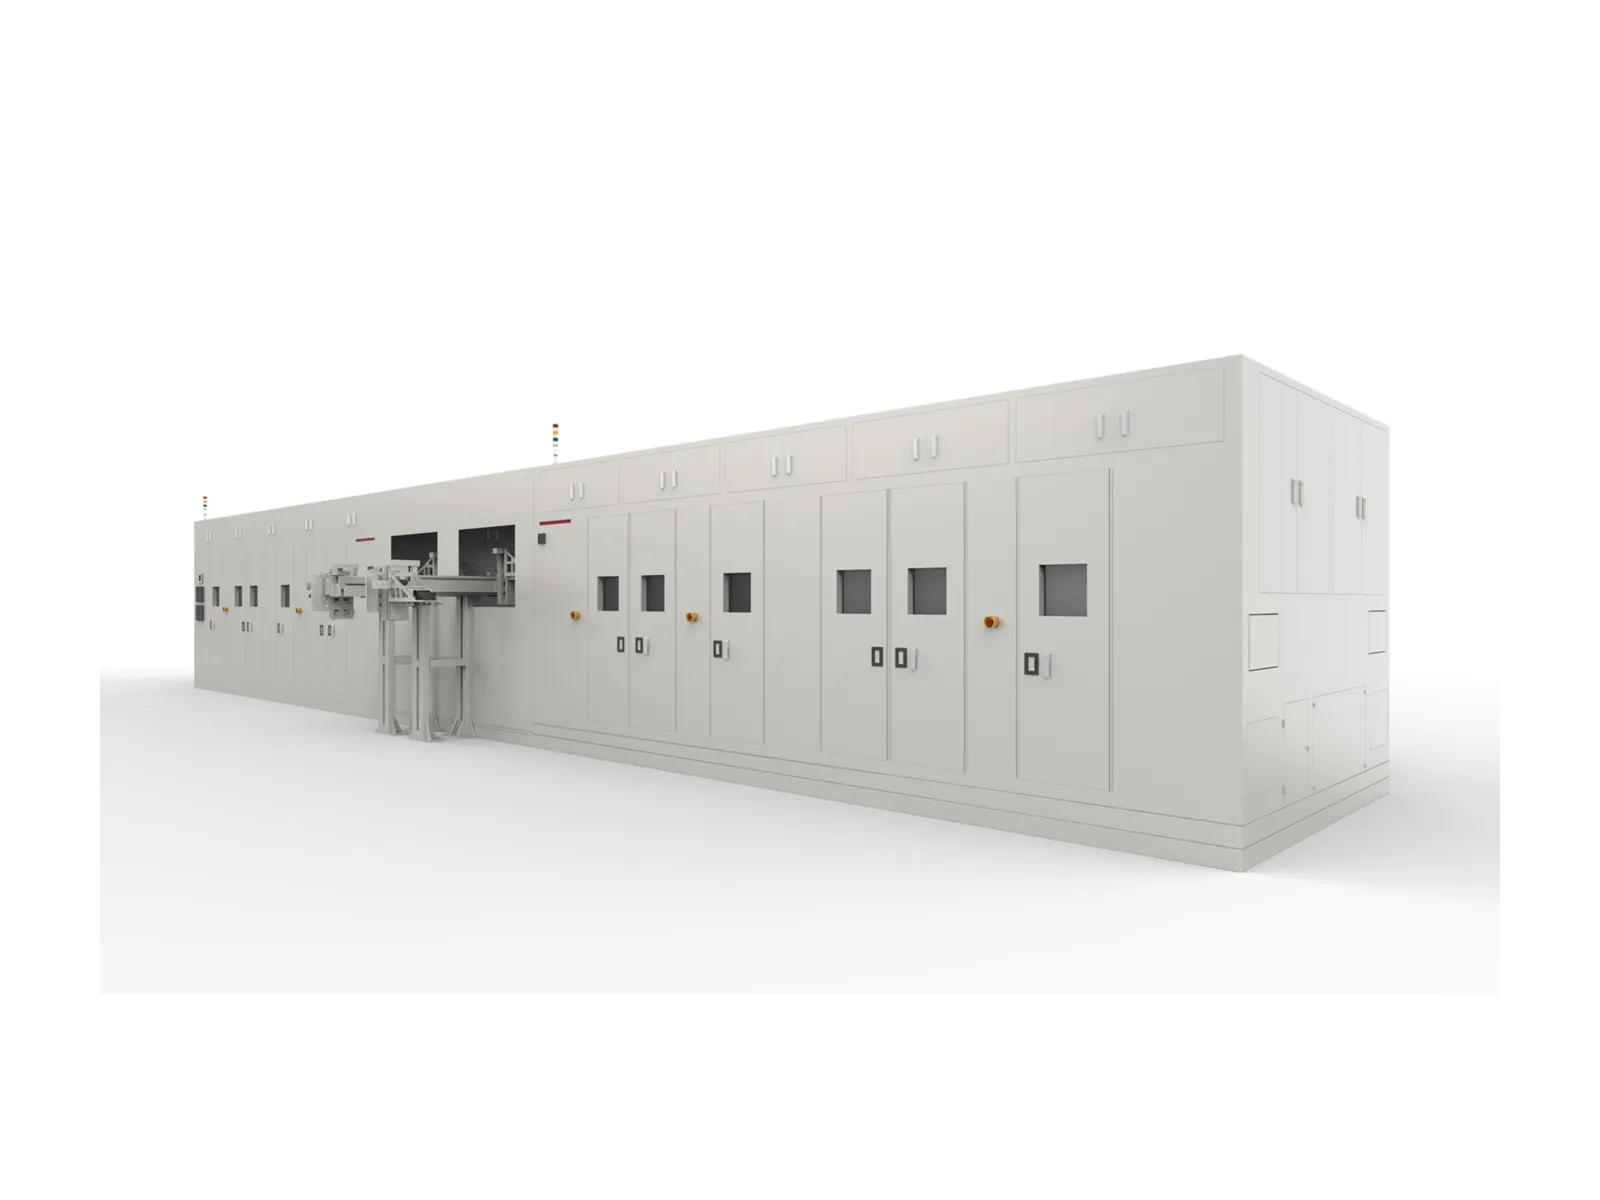
Inline'owy tomograf portalowy Royma RMLCT7500 kontroluje w 3D każde ogniwo pryzmatyczne z prędkością linii. Mierzy nawis elektrod w narożnikach ogniwa z rozdzielczością poniżej 30 µm, z wydajnością do 36 sztuk na minutę, zależnie od grubości ogniwa i liczby punktów kontroli. Na liniach ogniw LFP i ESS zastępuje to wyrywkowe badania laboratoryjne oraz niejednoznaczne obrazy rentgenowskie 2D pomiarem inline obejmującym 100% produkcji.
3D CT rozdziela warstwy, które rentgen 2D nakłada na siebie
Ogniwo pryzmatyczne zawiera dziesiątki cienkich warstw anody i katody. Obraz rentgenowski 2D jest pojedynczą projekcją przez wszystkie te warstwy naraz. W narożnikach, gdzie anoda musi wystawać poza katodę, krawędzie elektrod nakładają się na siebie w tej projekcji.
Z tej geometrii wynikają dwa błędy. Gdy wystające krawędzie ustawiają się w kierunku wiązki, zlewają się w jedną linię i ukrywają rzeczywistą wadę. Gdy prawidłowy stos jest nieznacznie przesunięty, może dawać cień przypominający wadę nawisu. Niewykryte wady trafiają do klienta, a fałszywe alarmy powodują złomowanie dobrych ogniw lub kierowanie ich do poprawek.
Tomografia komputerowa (CT) usuwa tę niejednoznaczność, ponieważ rekonstruuje każdą warstwę w 3D zamiast spłaszczać stos do jednego obrazu. Laboratoryjna CT zawsze pokazywała to wyraźnie, ale jest zbyt wolna, by objąć każde ogniwo na linii produkcyjnej. RMLCT7500 przenosi tę przejrzystość na linię.
„Dzięki danym 3D nie trzeba już liczyć na to, że elektrody ułożą się korzystnie dla kamery”, mówi Gabor Szabo, Sales Director Europe, Royma Europe. „RMLCT7500 mierzy każdy narożnik każdego ogniwa i daje linii jednoznaczną decyzję GO lub NOGO.”
Skan narożników sprawia, że kontrola 3D jest wystarczająco szybka do 100% kontroli inline
Skan CT pełnej objętości kompletnego ogniwa pryzmatycznego nie mieściłby się w takcie linii. Dlatego RMLCT7500 skanuje tylko obszary, w których występują wady nawisu:
- ukośny skan narożników pod kątem 45° do pomiaru nawisu anody względem katody we wszystkich czterech narożnikach
- skan krawędzi pod kątem zagiętych i pomarszczonych krawędzi elektrod
- obszar skanowania 64 × 64 mm na narożnik, z obszarem raportu i analizy 8 × 8 mm
- 4–8 sekund dla dwóch do sześciu narożników
Obszar skanowania i kontrolowane typy wad można konfigurować dla każdej konstrukcji ogniwa. Rekonstrukcja rozpoczyna się jeszcze w trakcie skanowania, więc wolumen jest gotowy do analizy niemal natychmiast po zakończeniu akwizycji.
Portal ma budowę modułową i składa się z konfigurowalnej liczby pierścieni. Wydajność dobiera się do rytmu linii, do 36 sztuk na minutę, zależnie od grubości ogniwa i liczby punktów kontroli. Zakład może więc zacząć od wydajności z fazy rozruchu i zwiększać moce wraz ze wzrostem wolumenu, bez zmiany metody kontroli.
Automatyczne decyzje GO/NOGO zastępują ręczny przegląd przekrojów
Kontrola inline działa tylko wtedy, gdy dostarcza decyzji, a nie zestawu obrazów do interpretacji przez operatora. RMLCT7500 obsługuje ogniwa, rejestruje obrazy i automatycznie rekonstruuje każdy narożnik. Następnie autorskie algorytmy klasyfikują każde ogniwo jako GO lub NOGO i generują automatyczny raport.
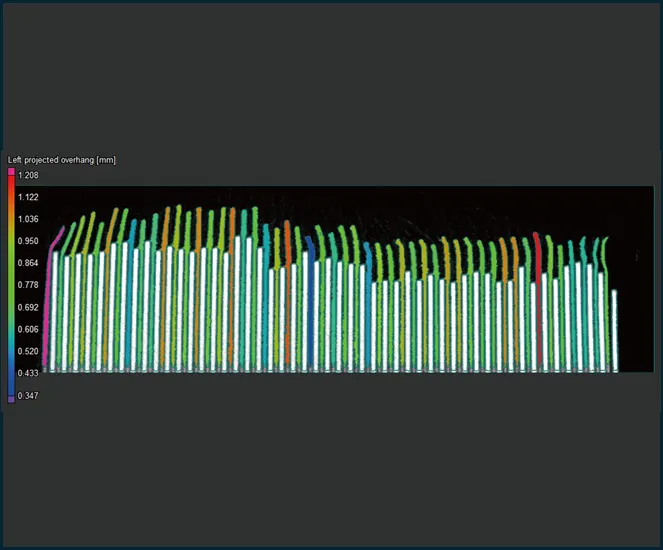
Decyzję wspierają dwie funkcje oprogramowania. Oparty na AI etap poprawy obrazu wyostrza krawędzie elektrod, od których zależy pomiar. Funkcja rozpoznawania nawisu zamienia następnie poprawiony wolumen na zmierzoną odległość w każdym narożniku. Royma opracowuje także dedykowane algorytmy dla konkretnej konstrukcji ogniwa klienta.
Najważniejsze parametry i zakres kontroli w skrócie:
| Parametr | RMLCT7500 |
|---|---|
| Metoda | Inline'owa portalowa 3D CT, 100% inline, w pełni automatyczna |
| Typ ogniwa | Ogniwa pryzmatyczne do zastosowań LFP i ESS |
| Wydajność | Do 36 sztuk na minutę, zależnie od grubości ogniwa i liczby punktów kontroli |
| Skan narożników | 4–8 s dla 2–6 narożników; skan diagonalny pod kątem 45° do oceny overhang; skan krawędzi do wykrywania zagiętych elektrod |
| Obszar skanowania | 64 × 64 mm na narożnik; obszar raportu i analizy 8 × 8 mm |
| Rozdzielczość | Poniżej 30 µm |
| Kontrolowane cechy | Overhang anody/katody w czterech narożnikach, wyrównanie elektrod, odległość elektrody od obudowy, zagięte i pofałdowane krawędzie, przebicia i nacięcia, ciała obce |
| Ocena | Automatyczne rejestrowanie obrazów i rekonstrukcja; rekonstrukcja rozpoczyna się w trakcie skanowania; poprawa jakości obrazu z użyciem AI; rozpoznawanie overhang; automatyczna klasyfikacja GO/NOGO i raport |
Praktyczne wskazówki dla linii produkcyjnych ogniw LFP i ESS
Linie produkcyjne pryzmatycznych ogniw LFP i ESS uruchamiane są obecnie w Europie, Indiach, USA i Japonii, a overhang w narożnikach jest na każdej z nich cechą krytyczną. Trzy kwestie ułatwiają planowanie inline CT dla takiej linii.
Po pierwsze, należy określić narożniki i cechy do kontroli dla każdej konstrukcji ogniwa. Liczba skanowanych narożników wyznacza czas skanowania, a czas skanowania – wydajność na jeden gantry.
Po drugie, pomiar należy zakwalifikować na własnych ogniwach. Powtarzalność zależy od grubości ogniwa i czasu skanowania, dlatego Royma potwierdza rozdzielczość i powtarzalność na próbkach klienta, zanim zostanie określona specyfikacja linii.
Po trzecie, należy uwzględnić zajmowaną powierzchnię. Inline CT typu gantry wymaga więcej miejsca niż stanowisko rentgenowskie 2D. W zamian otrzymuje Pan/Pani dane 3D i automatyczną decyzję dla 100% produkcji.
„Zalecamy rozpoczęcie od skanu testowego własnych ogniw”, mówi Gabor Szabo. „Pokazuje on, co skan narożników mierzy w Państwa konstrukcji i jaka konfiguracja odpowiada prędkości Państwa linii.”
Skany testowe Państwa ogniw pryzmatycznych
Royma Europe oferuje skany testowe ogniw klientów na systemie RMLCT7500, wraz z oceną overhang, wyrównania i zagiętych krawędzi na Państwa próbkach. Więcej o kontroli akumulatorów: Akumulatory · Inline CT.
Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe – gabor_szabo@roymatek.eu – +49 15156503316 – www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.