Прикладная заметка ·
Почему 2D рентген не выявляет дефекты выступа электродов в призматических ячейках и что меняет 100%-й встроенный 3D КТ-контроль на линиях производства ячеек LFP и ESS
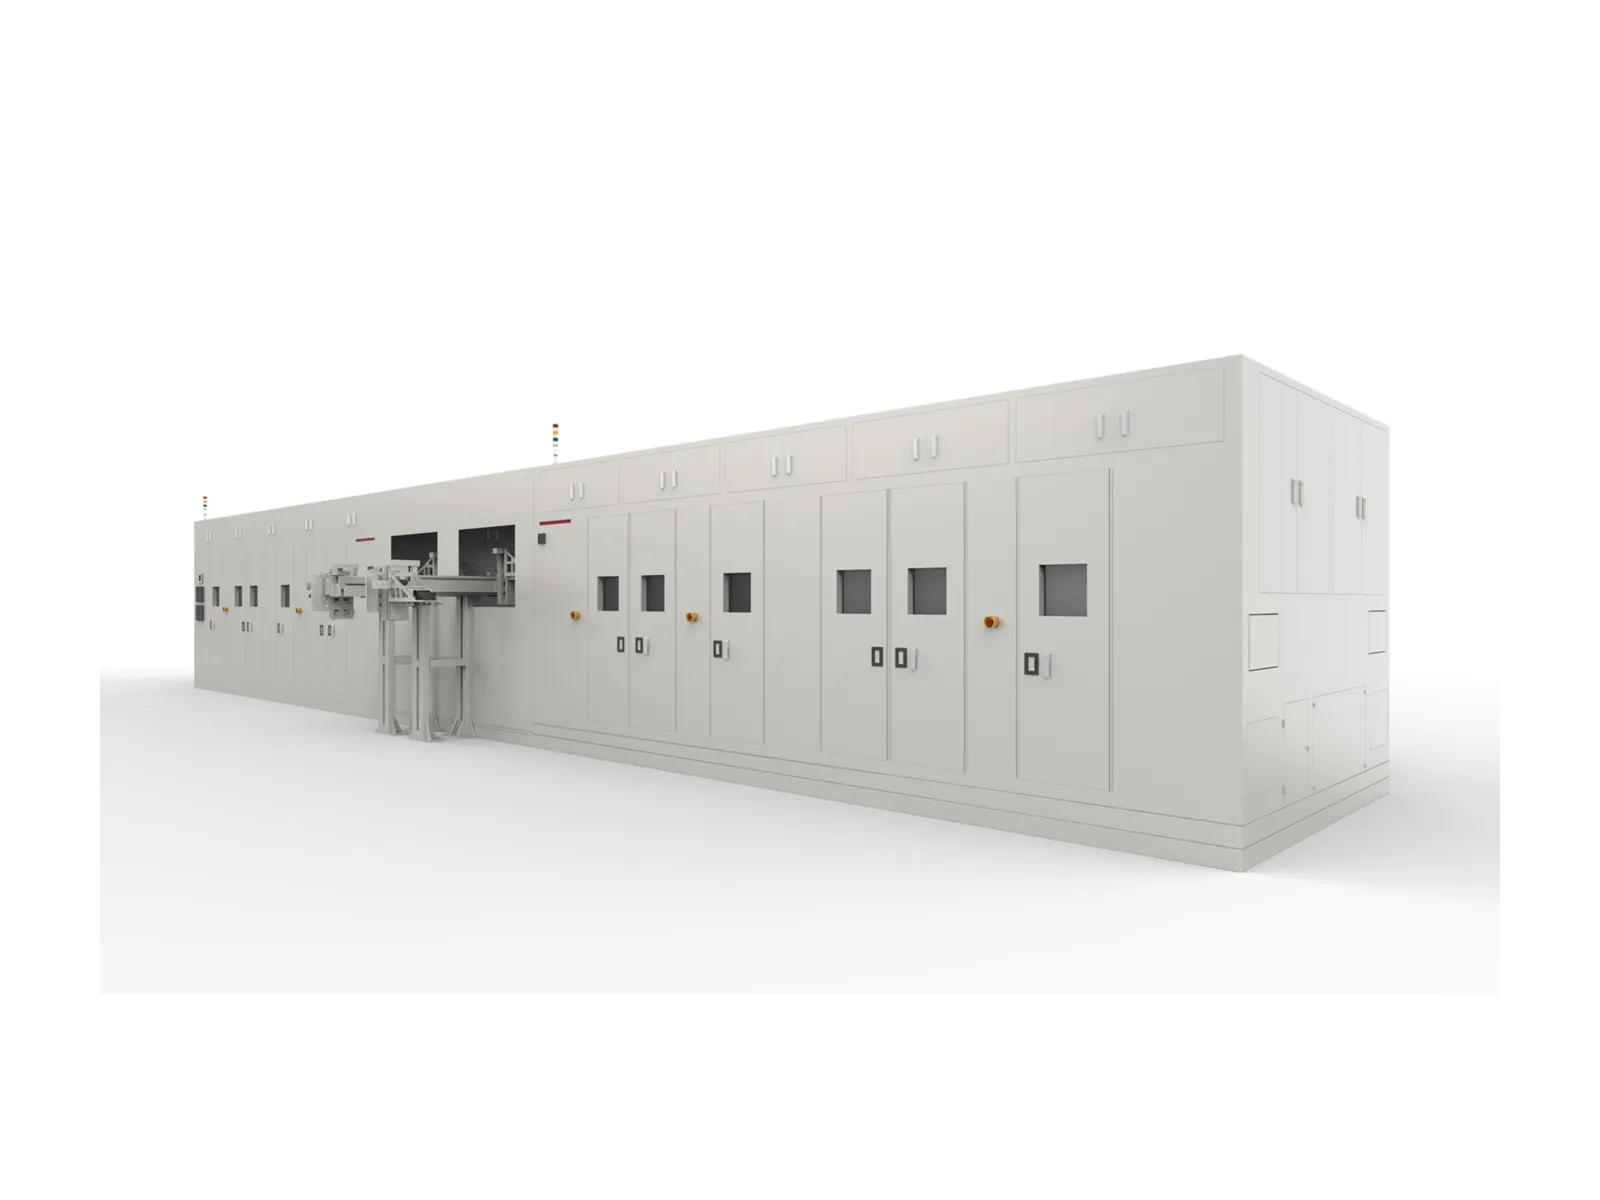
Встроенный портальный КТ-комплекс Royma RMLCT7500 контролирует каждую призматическую ячейку в 3D со скоростью линии. Он измеряет выступ электродов в углах ячейки с разрешением менее 30 мкм при производительности до 36 деталей в минуту в зависимости от толщины ячейки и числа точек контроля. На линиях производства ячеек LFP и ESS это заменяет выборочные лабораторные проверки и неоднозначные 2D рентгеновские снимки 100%-м измерением непосредственно в линии.
3D КТ разделяет слои, которые 2D рентген накладывает друг на друга
Призматическая ячейка содержит десятки тонких слоёв анода и катода. Рентгеновский 2D снимок — это одна проекция сразу через все слои. В углах, где анод должен выступать за катод, края электродов на такой проекции перекрываются.
Из этой геометрии следуют две ошибки. Если выступающие края совпадают по направлению луча, они сливаются в одну линию и скрывают реальный дефект. Если исправный пакет слегка смещён, он может давать тень, похожую на дефект выступа. Пропущенные дефекты уходят потребителю, а ложные срабатывания приводят к браковке годных ячеек или отправке их на доработку.
Компьютерная томография (КТ) устраняет неоднозначность, поскольку восстанавливает каждый слой в 3D, а не сводит пакет к одному изображению. Лабораторная КТ всегда показывала это чётко, но она слишком медленна, чтобы охватить каждую ячейку на производственной линии. RMLCT7500 переносит эту чёткость на линию.
«С 3D-данными больше не нужно надеяться, что электроды удачно расположатся перед камерой», — говорит Габор Сабо, директор по продажам в Европе, Royma Europe. «RMLCT7500 измеряет каждый угол каждой ячейки и выдаёт линии чёткое решение GO или NOGO».
Сканирование углов делает 3D-контроль достаточно быстрым для 100%-го использования в линии
Полное КТ-сканирование всего объёма призматической ячейки не уложилось бы в такт линии. Поэтому RMLCT7500 сканирует только те области, где возникают дефекты выступа:
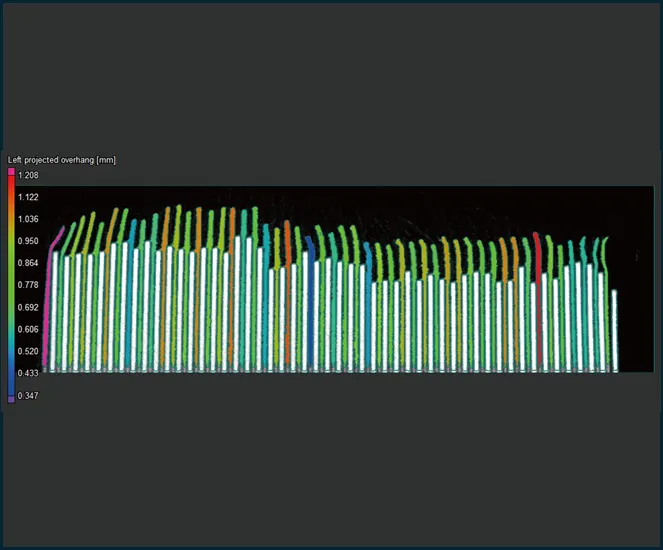
- диагональное сканирование углов под 45° для контроля выступа анода относительно катода во всех четырёх углах
- сканирование кромок для выявления загнутых и смятых краёв электродов
- область сканирования 64 × 64 мм на каждый угол, область отчёта и анализа 8 × 8 мм
- 4–8 секунд на два–шесть углов
Область сканирования и проверяемые типы дефектов настраиваются для каждой конструкции ячейки. Реконструкция начинается, пока сканирование ещё идёт, поэтому объём готов к анализу почти сразу после окончания съёмки.
Портал модульный и собирается из настраиваемого числа колец. Производительность подбирается под такт линии и достигает 36 деталей в минуту в зависимости от толщины ячейки и числа точек контроля. Поэтому предприятие может начать с объёмов выхода на проектную мощность и наращивать производительность по мере роста выпуска, не меняя метод контроля.
Автоматические решения GO/NOGO вместо ручного просмотра срезов
Контроль в линии работает только тогда, когда он выдаёт решение, а не набор изображений, которые должен интерпретировать оператор. RMLCT7500 обрабатывает ячейки, получает изображения и автоматически реконструирует каждый угол. Затем собственные алгоритмы классифицируют каждую ячейку как GO или NOGO и автоматически формируют отчёт.
Это решение поддерживают две функции программного обеспечения. Этап улучшения изображения на основе ИИ повышает чёткость краёв электродов, от которой зависит измерение. Функция распознавания выступа затем преобразует улучшенный объём в измеренное расстояние в каждом углу. Royma также разрабатывает индивидуальные алгоритмы под конкретную конструкцию ячейки заказчика.
Ключевые показатели и объём контроля в кратком виде:
| Параметр | RMLCT7500 |
|---|---|
| Метод | Встроенная портальная 3D КТ, 100% в линии, полностью автоматически |
| Тип ячейки | Призматические ячейки для применений LFP и ESS |
| Производительность | До 36 деталей в минуту в зависимости от толщины ячейки и числа точек контроля |
| Сканирование углов | 4–8 с для 2–6 углов; диагональное сканирование под углом 45° для контроля свеса; сканирование кромки для сложенных электродов |
| Область сканирования | 64 × 64 мм на угол; область отчёта и анализа 8 × 8 мм |
| Разрешение | Менее 30 мкм |
| Контролируемые признаки | Свес анода/катода в четырёх углах, выравнивание электродов, расстояние от электрода до корпуса, загнутые и смятые кромки, проколы и порезы, посторонние включения |
| Оценка | Автоматическая регистрация изображений и реконструкция; реконструкция начинается во время сканирования; улучшение изображений с помощью ИИ; распознавание свеса; автоматическая классификация GO/NOGO и формирование отчёта |
Практические рекомендации для линий по производству LFP- и ESS-ячеек
Линии по производству призматических LFP- и ESS-ячеек наращивают мощности в Европе, Индии, США и Японии, и свес в углах является критически важным признаком на каждой из них. При планировании встроенной КТ для такой линии помогут три замечания.
Во-первых, для каждой конструкции ячейки следует определить углы и признаки, подлежащие контролю. Количество сканируемых углов определяет время сканирования, а время сканирования определяет производительность на один гентри.
Во-вторых, необходимо аттестовать измерение на Ваших собственных ячейках. Повторяемость зависит от толщины ячейки и времени сканирования, поэтому перед спецификацией линии Royma подтверждает разрешение и повторяемость на образцах заказчика.
В-третьих, следует предусмотреть занимаемую площадь. Встроенному гентри-КТ требуется больше места, чем станции 2D-рентгена. Взамен Вы получаете 3D-данные и автоматическое решение по 100 % продукции.
«Мы рекомендуем начать с пробного сканирования Ваших собственных ячеек, — говорит Габор Сабо. — Оно показывает, что измеряет сканирование углов на Вашей конструкции и какая конфигурация соответствует скорости Вашей линии».
Пробное сканирование Ваших призматических ячеек
Royma Europe предлагает пробное сканирование ячеек заказчика на RMLCT7500, включая оценку свеса, выравнивания и загнутых кромок на Ваших образцах. Подробнее о контроле аккумуляторов: Аккумуляторы · Встроенная КТ.
Контакт: Габор Сабо, коммерческий директор по Европе, Royma Europe – gabor_szabo@roymatek.eu – +49 15156503316 – www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Германия.