Nota applicativa ·
Prevedere il ROI della CT inline per celle al 100%: come misurare i propri tassi di falsi scarti e di difetti non rilevati prima dell'acquisto
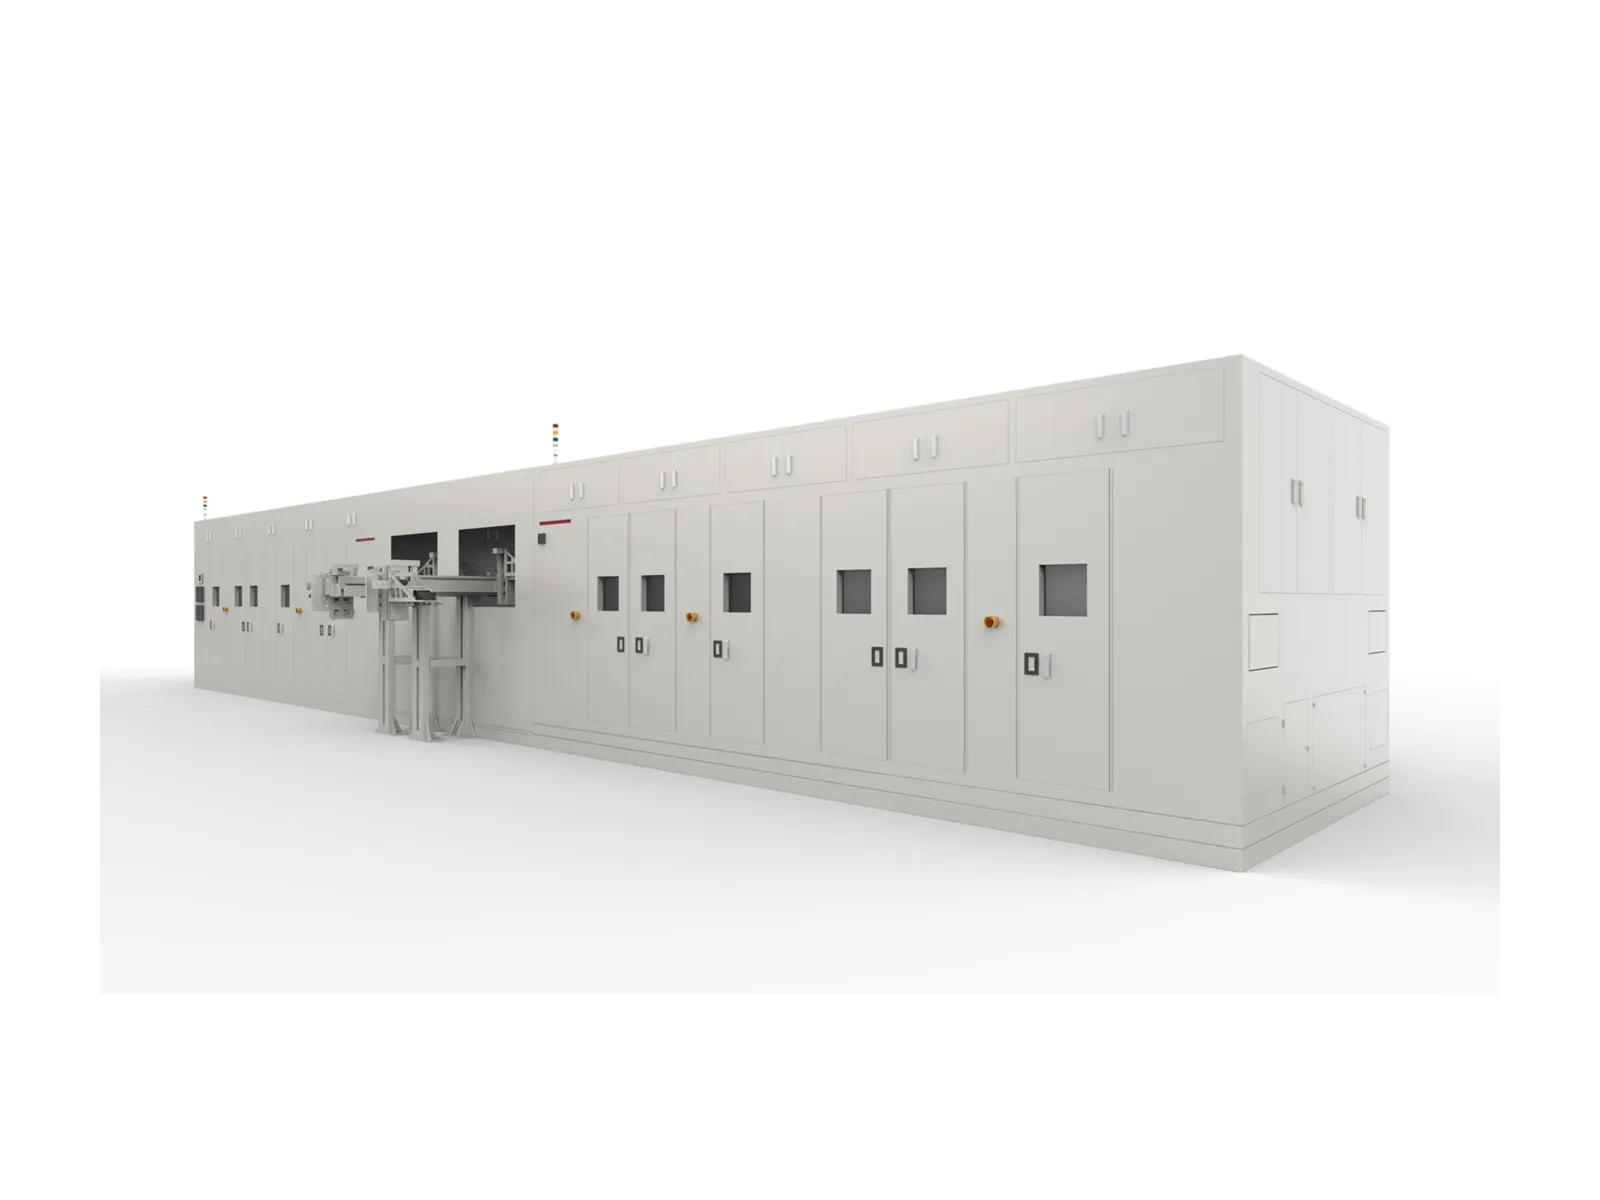
La CT a gantry inline RMLCT7500 di Royma ispeziona in 3D ogni cella prismatica alla velocità di linea, e Royma Europe aiuta gli stabilimenti di produzione di celle a prevedere il ritorno dell'investimento a partire dai propri tassi di falsi scarti e di difetti non rilevati, misurati sulle proprie celle prima di qualsiasi decisione di acquisto.
La RMLCT7500 raggiunge fino a 36 ppm, a seconda della configurazione del gantry, dello spessore delle celle e del numero di punti di ispezione. La sola velocità, tuttavia, non decide se una CT inline si ripaga. A deciderlo sono due tassi di errore dell'ispezione già in uso nello stabilimento, entrambi misurabili su celle reali della linea.
Due tassi di errore decidono il ritorno dell'investimento
Ogni ispezione inline dello stack commette due tipi di errore. Un falso scarto rimuove dalla linea una cella buona e manda al rottame il costo di materiale e di processo già sostenuto. Un difetto non rilevato lascia passare una cella difettosa, che quindi attraversa la formazione e tutte le fasi di processo successive, oppure raggiunge il cliente.
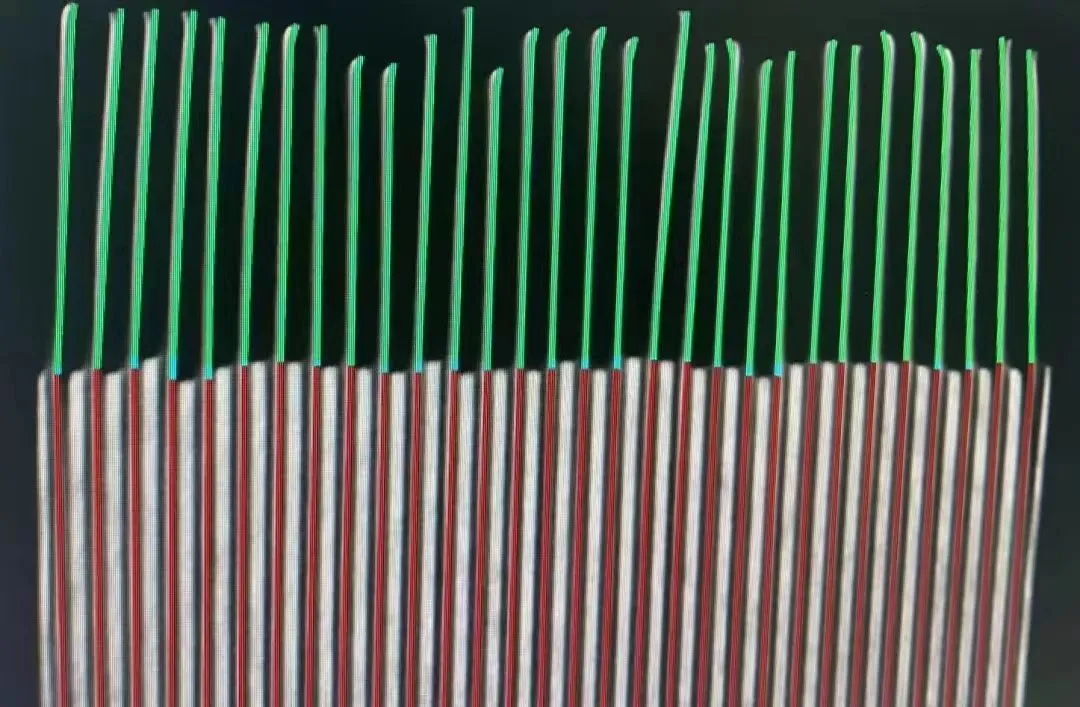
In un'immagine radiografica 2D di una cella impilata, gli strati di elettrodi si sovrappongono. Valutare l'overhang ai quattro angoli da questa immagine in ombra porta a errori di giudizio in entrambe le direzioni. La CT da laboratorio risolve chiaramente ogni strato, ma è troppo lenta per un'ispezione al 100%. La CT 3D inline è concepita per unire entrambi i vantaggi: ogni strato visibile, ogni cella ispezionata, al takt della linea.
Le Sue celle, non un dato da brochure
Qualsiasi tasso di falsi allarmi pubblicato, compresi i valori derivati dall'esperienza sul campo di Royma, riflette un design di cella, un processo di stacking e impostazioni di soglia diversi dai Suoi. Per questo non riportiamo qui alcun tasso. Raccomandiamo invece un controllo comparativo definito, che fornisce allo stabilimento i propri due valori prima di investire.
«Uno stabilimento non deve fidarsi del nostro dato», afferma Gabor Szabo, Sales Director Europe di Royma Europe. «Ha bisogno dei propri tassi di falsi scarti e di difetti non rilevati, misurati una volta sulle proprie celle con un metodo in grado di risolvere lo stack di elettrodi.»
Primo passo: ricontrollare le celle espulse
Si parta dalle celle che l'ispezione inline attuale o raccomandata espelle come difettose. Le si conti su un periodo di produzione definito, per turno o per lotto. Quindi si riesamini il lotto espulso con una misura di riferimento 3D, ad esempio sulla CT da laboratorio dello stabilimento.
Il controllo comparativo mostra quante celle espulse presentano un reale difetto di stacking e quante sono state scartate pur essendo buone. Il secondo gruppo rappresenta il tasso di falsi scarti. Moltiplicato per il volume della linea e per il valore di una cella buona, fornisce la prima voce di costo del business case.
Secondo passo: cercare ciò che la linea lascia passare
Il secondo controllo procede in senso opposto. Si prenda un campione statistico di celle che hanno superato l'ispezione inline, oppure si utilizzino i risultati del controllo di fine linea. Inoltre si raccolgano tutte le celle espulse in una fase di processo successiva e le si verifichi alla ricerca di un difetto di stacking che l'ispezione inline avrebbe dovuto individuare.
Queste celle confluiscono nello stesso controllo comparativo del lotto espulso. Il risultato è il tasso di difetti non rilevati. Ogni difetto non rilevato comporta il costo della formazione e delle fasi di processo successive, oltre al costo di un difetto individuato a valle.
Da due tassi a una previsione specifica per lo stabilimento
Una volta misurati entrambi i tassi, per la previsione servono solo i dati di costo dello stabilimento:
- il tasso di falsi scarti, moltiplicato per il volume di celle e per il valore di una cella buona
- il tasso di difetti non rilevati, moltiplicato per il costo della formazione e delle fasi successive per ogni cella difettosa
- il costo e il rischio di un guasto che viene individuato solo presso il cliente
- lo spazio disponibile per la stazione inline, poiché una CT inline richiede un ingombro maggiore rispetto a una stazione a raggi X 2D
«Una volta che lo stabilimento dispone di entrambi i tassi per la propria linea, il calcolo è semplice», aggiunge Szabo. «Mostra quanto costano gli scarti e le non conformità sfuggite al controllo attuali e quanto si risparmierebbe con un’ispezione 3D inline al 100%.»
Gli stessi dati hanno un secondo utilizzo. Poiché la CT inline misura ogni strato di elettrodo di ogni cella, fornisce al processo di impilamento un circuito di retroazione più preciso di un semplice segnale di conforme o non conforme. Le classi di difetti che il controllo di verifica mette in luce sono quelle che l’RMLCT7500 è configurato per rilevare e riportare.
RMLCT7500 in breve
| Parametro | RMLCT7500 (dati dichiarati) |
|---|---|
| Tipo di macchina | CT inline a gantry, sistema a gantry modulare |
| Ispezione | CT 3D, 100% inline, completamente automatica |
| Produttività | fino a 36 ppm, a seconda della configurazione, dello spessore della cella e dei punti di ispezione |
| Formato della cella | celle prismatiche |
| Configurazione | area di scansione personalizzabile e rilevamento personalizzabile dei tipi di difetto |
| Difetti rilevati | overhang di anodo e catodo nei quattro angoli; bordi degli elettrodi stropicciati e piegati; allineamento degli elettrodi; distanza tra elettrodo e involucro; perforazioni, piegature e tagli degli elettrodi; corpi estranei |
Avviare la previsione con le Sue celle
Royma Europe supporta gli stabilimenti di produzione di celle nell'impostazione del controllo di verifica: il piano di campionamento per le celle scartate e quelle accettate, la misura di riferimento e il modello dei costi alla base della previsione. Valutiamo i risultati insieme ai Suoi tecnici della qualità e di processo e discutiamo caso per caso le scansioni di riferimento delle Sue celle scartate.
Contatto: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Germania.