Nota aplikacyjna ·
Prognozowanie ROI 100% inline CT ogniw: jak zmierzyć własne wskaźniki fałszywych odrzutów i przepuszczonych wad przed zakupem
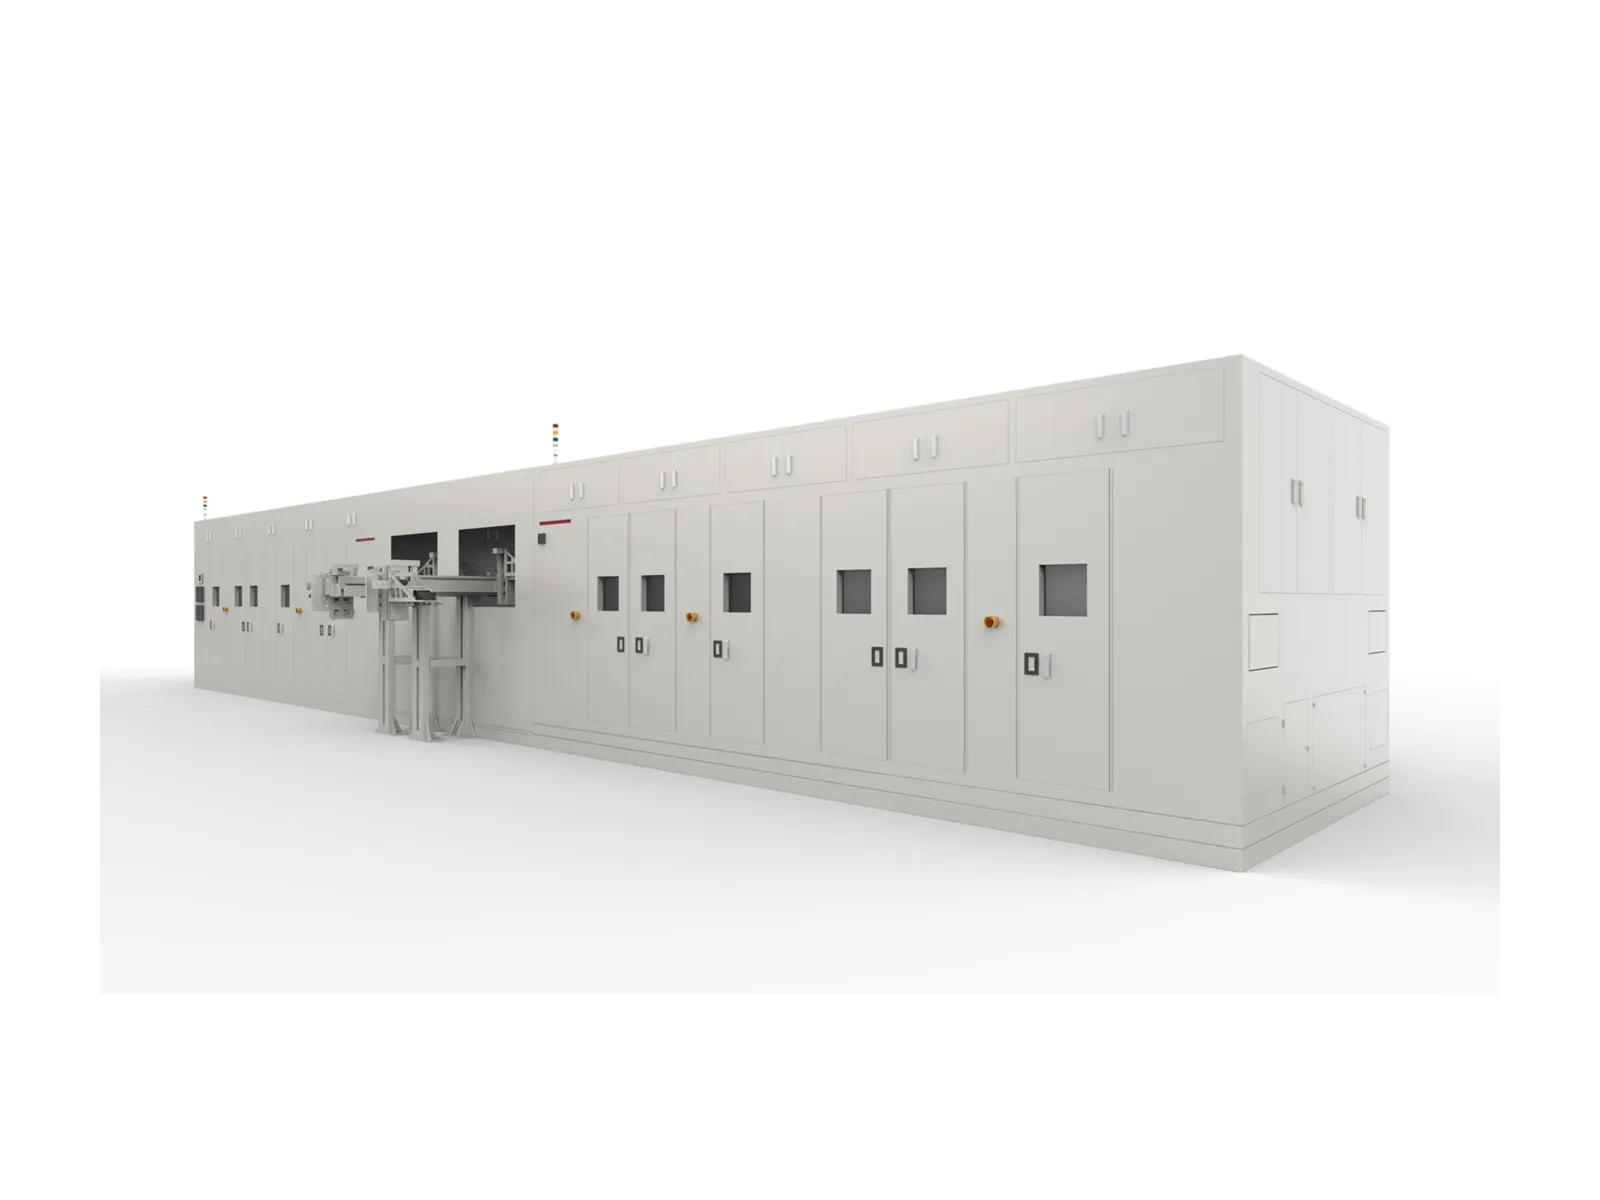
Inline CT portalowy (gantry) RMLCT7500 firmy Royma kontroluje w 3D każde ogniwo pryzmatyczne z prędkością linii, a Royma Europe pomaga zakładom produkującym ogniwa prognozować zwrot z inwestycji na podstawie własnych wskaźników fałszywych odrzutów i przepuszczonych wad, zmierzonych na własnych ogniwach przed podjęciem decyzji o zakupie.
RMLCT7500 osiąga do 36 ppm, w zależności od konfiguracji gantry, grubości ogniwa i liczby punktów kontroli. Sama prędkość nie decyduje jednak o tym, czy inline CT się zwróci. Decydują o tym dwa wskaźniki błędów kontroli, którą zakład już prowadzi, a oba można zmierzyć na rzeczywistych ogniwach z linii.
O zwrocie z inwestycji decydują dwa wskaźniki błędów
Każda inline kontrola stosu popełnia dwa rodzaje błędów. Fałszywy odrzut usuwa z linii dobre ogniwo i powoduje utratę kosztów materiału i procesu już w nim zawartych. Przepuszczona wada (escape) pozwala przejść wadliwemu ogniwu, które pochłania koszty formowania i wszystkich kolejnych etapów procesu albo trafia do klienta.
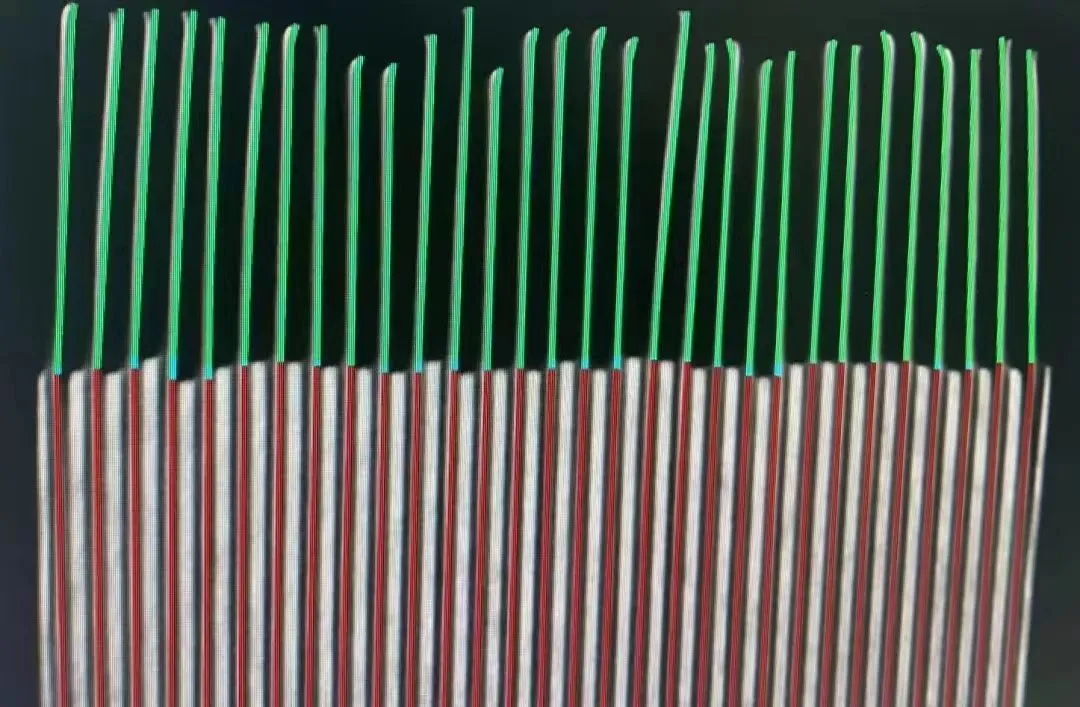
Na obrazie rentgenowskim 2D ogniwa ze stosem warstwy elektrod nakładają się na siebie. Ocena nadmiaru (overhang) w czterech narożnikach na podstawie takiego obrazu cieniowego prowadzi do błędnych ocen w obu kierunkach. CT laboratoryjne wyraźnie rozdziela każdą warstwę, jest jednak zbyt wolne do kontroli 100%. Inline CT 3D łączy jedno z drugim: widoczna każda warstwa, kontrola każdego ogniwa, w takcie linii.
Państwa własne ogniwa, a nie wartość z broszury
Każdy opublikowany wskaźnik fałszywych alarmów, także wartości z własnego doświadczenia terenowego Royma, odzwierciedla konstrukcję ogniwa, proces stackingu i ustawienia progów, które różnią się od Państwa. Dlatego nie podajemy tu żadnego wskaźnika. Zamiast tego zalecamy zdefiniowaną kontrolę porównawczą, która dostarcza zakładowi jego własne dwie wartości, zanim zainwestuje.
„Zakład nie musi wierzyć naszej wartości”, mówi Gabor Szabo, Sales Director Europe w Royma Europe. „Potrzebuje własnych wskaźników fałszywych odrzutów i przepuszczonych wad, zmierzonych jednorazowo na własnych ogniwach metodą, która rozdziela stos elektrod”.
Krok pierwszy: ponowna kontrola wyrzuconych ogniw
Należy zacząć od ogniw, które obecna lub zalecana kontrola inline wyrzuca jako wadliwe. Należy je policzyć w określonym okresie produkcji, na zmianę lub na partię. Następnie wyrzuconą partię należy ponownie zbadać za pomocą pomiaru referencyjnego 3D, na przykład na laboratoryjnym CT zakładu.
Kontrola porównawcza pokazuje, ile wyrzuconych ogniw ma rzeczywistą wadę stackingu, a ile odrzucono, choć były dobre. Druga grupa to wskaźnik fałszywych odrzutów. Pomnożony przez wolumen linii i wartość dobrego ogniwa daje pierwszą wartość kosztową w rachunku opłacalności.
Krok drugi: poszukiwanie tego, co linia przepuszcza
Druga kontrola przebiega w przeciwnym kierunku. Należy pobrać statystyczną próbkę ogniw, które przeszły kontrolę inline, lub wykorzystać wyniki kontroli końcowej linii. Dodatkowo należy zebrać każde ogniwo wyrzucone na dalszym etapie procesu i sprawdzić je pod kątem wady stackingu, którą kontrola inline powinna była wychwycić.
Te ogniwa trafiają do tej samej kontroli porównawczej co wyrzucona partia. Wynikiem jest wskaźnik przepuszczonych wad. Każda taka wada niesie koszt formowania i dalszych etapów procesu, a także koszt wady wykrytej na dalszym etapie.
Od dwóch wskaźników do prognozy dla konkretnego zakładu
Gdy oba wskaźniki są zmierzone, do prognozy potrzebne są już tylko własne dane kosztowe zakładu:
- wskaźnik fałszywych odrzutów, pomnożony przez wolumen ogniw i wartość dobrego ogniwa
- wskaźnik przepuszczonych wad, pomnożony przez koszt formowania i dalszych etapów na jedno wadliwe ogniwo
- koszt i ryzyko wady wykrytej dopiero u klienta
- dostępne miejsce na stanowisko inline, ponieważ inline CT wymaga większej powierzchni zabudowy niż stanowisko rentgenowskie 2D
„Gdy zakład zna oba wskaźniki dla własnej linii, obliczenie jest proste”, dodaje Szabo. „Pokazuje, ile kosztują obecne odrzuty i przepuszczone wady oraz ile zaoszczędziłaby 100% kontrola inline 3D”.
Te same dane mają drugie zastosowanie. Ponieważ inline CT mierzy każdą warstwę elektrody każdego ogniwa, daje procesowi stackingu dokładniejszą pętlę sprzężenia zwrotnego niż sygnał dobry/wadliwy. Klasy wad ujawnione przez kontrolę porównawczą to klasy, do których wykrywania i raportowania skonfigurowano RMLCT7500.
RMLCT7500 w skrócie
| Parametr | RMLCT7500 (podane wartości) |
|---|---|
| Typ maszyny | Inline CT portalowy (gantry), modułowy system gantry |
| Kontrola | 3D CT, 100% w linii produkcyjnej, w pełni automatycznie |
| Wydajność | do 36 szt./min, w zależności od konfiguracji, grubości ogniwa i punktów kontrolnych |
| Format ogniw | ogniwa pryzmatyczne |
| Konfiguracja | konfigurowalny obszar skanowania i konfigurowalne wykrywanie typów błędów |
| Wykrywane wady | nadmiar (overhang) anody i katody w czterech narożnikach; pofałdowane i zagięte krawędzie elektrod; wyrównanie elektrod; odległość elektrody od obudowy; przebicia, zagięcia i przecięcia elektrod; ciała obce |
Zacznij prognozę od własnych ogniw
Royma Europe pomaga zakładom produkującym ogniwa w przygotowaniu kontroli weryfikacyjnej: planu próbek dla ogniw odrzuconych i zaakceptowanych, pomiaru referencyjnego oraz modelu kosztów stojącego za prognozą. Wyniki oceniamy wspólnie z Państwa inżynierami ds. jakości i procesu, a skany referencyjne odrzuconych ogniw omawiamy indywidualnie w każdym przypadku.
Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.