Прикладная заметка ·
Прогноз ROI 100%-ной inline-КТ ячеек: как измерить собственные доли ложного брака и пропущенных дефектов до покупки
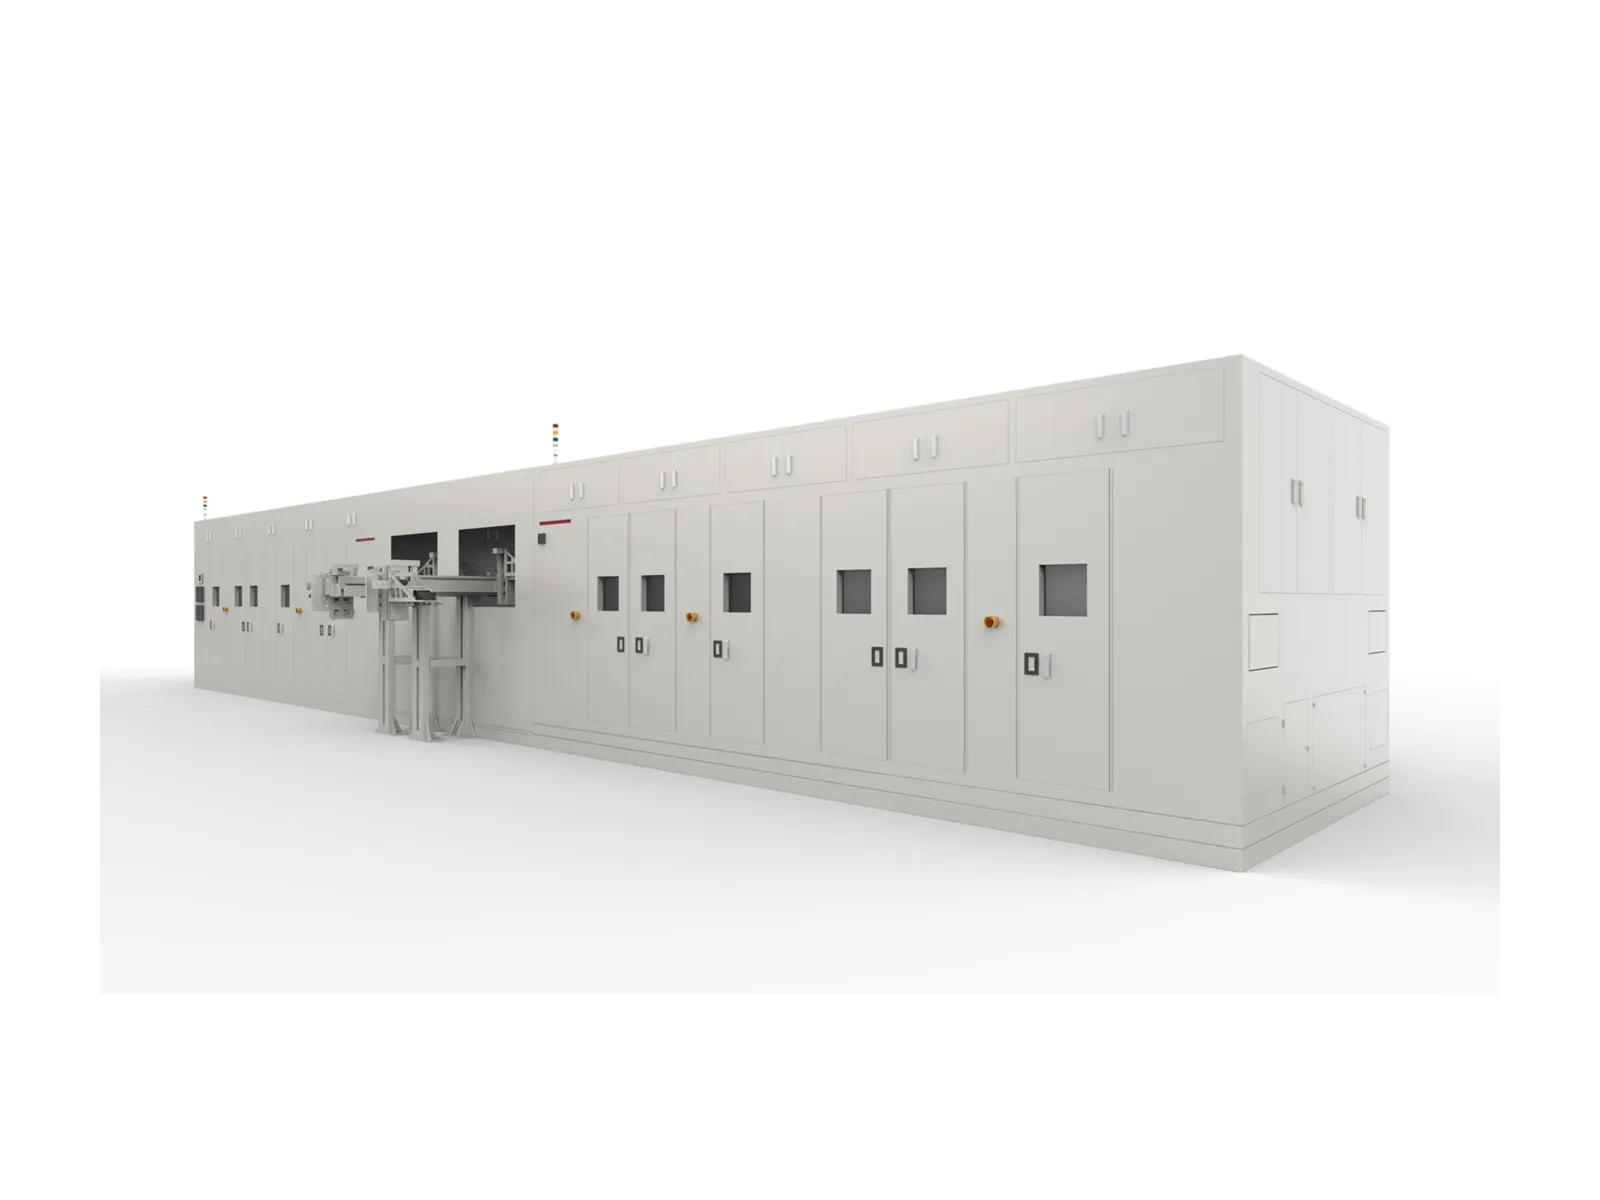
Inline-портальный КТ-контроль Royma RMLCT7500 проверяет каждую призматическую ячейку в 3D со скоростью линии, а Royma Europe помогает производителям ячеек спрогнозировать его окупаемость по собственным долям ложного брака и пропущенных дефектов, измеренным на их собственных ячейках до принятия решения о покупке.
RMLCT7500 достигает производительности до 36 ppm в зависимости от конфигурации портала, толщины ячейки и количества точек контроля. Однако одной скорости недостаточно, чтобы определить, окупится ли inline-КТ. Это определяют две доли ошибок контроля, который предприятие уже проводит, и обе можно измерить на реальных ячейках с линии.
Окупаемость определяют две доли ошибок
Любой inline-контроль стека допускает ошибки двух видов. Ложный брак удаляет с линии годную ячейку и списывает уже вложенные в неё материалы и затраты на процесс. Пропуск дефекта позволяет дефектной ячейке пройти дальше: она проходит формацию и все последующие операции или попадает к заказчику.
На 2D-рентгеновском снимке стековой ячейки слои электродов накладываются друг на друга. Оценка свеса в четырёх углах по такому теневому изображению приводит к ошибкам в обе стороны. Лабораторная КТ чётко разрешает каждый слой, но слишком медленна для 100%-ного контроля. Inline 3D-КТ создана, чтобы объединить оба преимущества: каждый слой виден, каждая ячейка проверена, в такте линии.
Ваши собственные ячейки, а не цифры из брошюры
Любая опубликованная доля ложных срабатываний, включая данные из собственного опыта Royma, отражает конструкцию ячейки, процесс стекинга и настройки порогов, которые отличаются от Ваших. Поэтому мы не приводим здесь никаких значений. Вместо этого мы рекомендуем определённую контрольную проверку, которая даёт предприятию собственные два показателя до инвестиций.
«Предприятию не нужно доверять нашим цифрам, — говорит Габор Сабо, директор по продажам в Европе Royma Europe. — Ему нужны собственные доли ложного брака и пропущенных дефектов, однократно измеренные на собственных ячейках методом, который разрешает стек электродов».
Шаг первый: повторная проверка забракованных ячеек
Начните с ячеек, которые текущий или рекомендуемый inline-контроль отбраковывает как негодные. Подсчитайте их за определённый производственный период — за смену или за партию. Затем повторно проверьте забракованную партию с помощью эталонного 3D-измерения, например на собственном лабораторном КТ предприятия.
Контрольная проверка показывает, у скольких забракованных ячеек действительно есть дефект стекинга, а сколько было отбраковано, хотя были годными. Вторая группа определяет долю ложного брака. Умноженная на объём выпуска линии и стоимость годной ячейки, она даёт первый показатель затрат в бизнес-кейсе.
Шаг второй: поиск того, что линия пропускает
Вторая проверка идёт в обратном направлении. Возьмите статистическую выборку ячеек, прошедших inline-контроль, или используйте результаты контроля в конце линии. Дополнительно соберите все ячейки, забракованные на более поздних операциях, и проверьте их на дефект стекинга, который должен был быть обнаружен при inline-контроле.
Эти ячейки проходят ту же контрольную проверку, что и забракованная партия. Результатом является доля пропущенных дефектов. Каждый пропуск влечёт затраты на формацию и последующие операции, а также затраты на дефект, обнаруженный на следующих этапах.
От двух долей к прогнозу для конкретного предприятия
Когда обе доли измерены, для прогноза нужны только собственные данные предприятия о затратах:
- доля ложного брака, умноженная на объём выпуска ячеек и стоимость годной ячейки
- доля пропущенных дефектов, умноженная на затраты на формацию и последующие операции в расчёте на одну дефектную ячейку
- затраты и риски, связанные с дефектом, обнаруженным только у заказчика
- свободное место для inline-станции, поскольку inline-КТ требует большей площади, чем станция 2D-рентгена
«Когда у предприятия есть обе доли для собственной линии, расчёт становится простым, — добавляет Сабо. — Он показывает, во сколько обходятся текущий брак и пропуски дефектов и сколько позволил бы сэкономить 100%-ный inline 3D-контроль».
У этих же данных есть и второе применение. Поскольку inline-КТ измеряет каждый слой электродов каждой ячейки, она обеспечивает процессу стекинга более точную обратную связь, чем сигнал «годен / брак». Классы дефектов, выявляемые контрольной проверкой, — это те классы, которые RMLCT7500 настроен обнаруживать и регистрировать.
RMLCT7500 кратко
| Параметр | RMLCT7500 (заявленные значения) |
|---|---|
| Тип установки | Inline-портальная КТ, модульная портальная система |
| Контроль | 3D-КТ, 100% inline, полностью автоматический |
| Производительность | до 36 ppm в зависимости от конфигурации, толщины ячейки и точек контроля |
| Формат ячеек | призматические ячейки |
| Конфигурация | настраиваемая область сканирования и настраиваемое обнаружение типов дефектов |
| Выявляемые дефекты | свес анода и катода в четырёх углах; смятые и загнутые кромки электродов; выравнивание электродов; расстояние от электродов до корпуса; проколы, загибы и порезы электродов; посторонние предметы |
Начните прогноз с Ваших собственных ячеек
Royma Europe помогает заводам по производству ячеек организовать контрольную проверку: план отбора образцов для отбракованных и принятых ячеек, эталонное измерение и модель затрат, на которой строится прогноз. Результаты мы оцениваем совместно с Вашими инженерами по качеству и технологическим процессам, а эталонные сканы Ваших отбракованных ячеек обсуждаем в каждом случае отдельно.
Контакт: Габор Сабо (Gabor Szabo), директор по продажам в Европе, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Германия.