Note d'application ·
Prévoir le retour sur investissement d'une CT de cellules en ligne à 100 % : comment mesurer vos propres taux de faux rejets et d'échappements avant l'achat
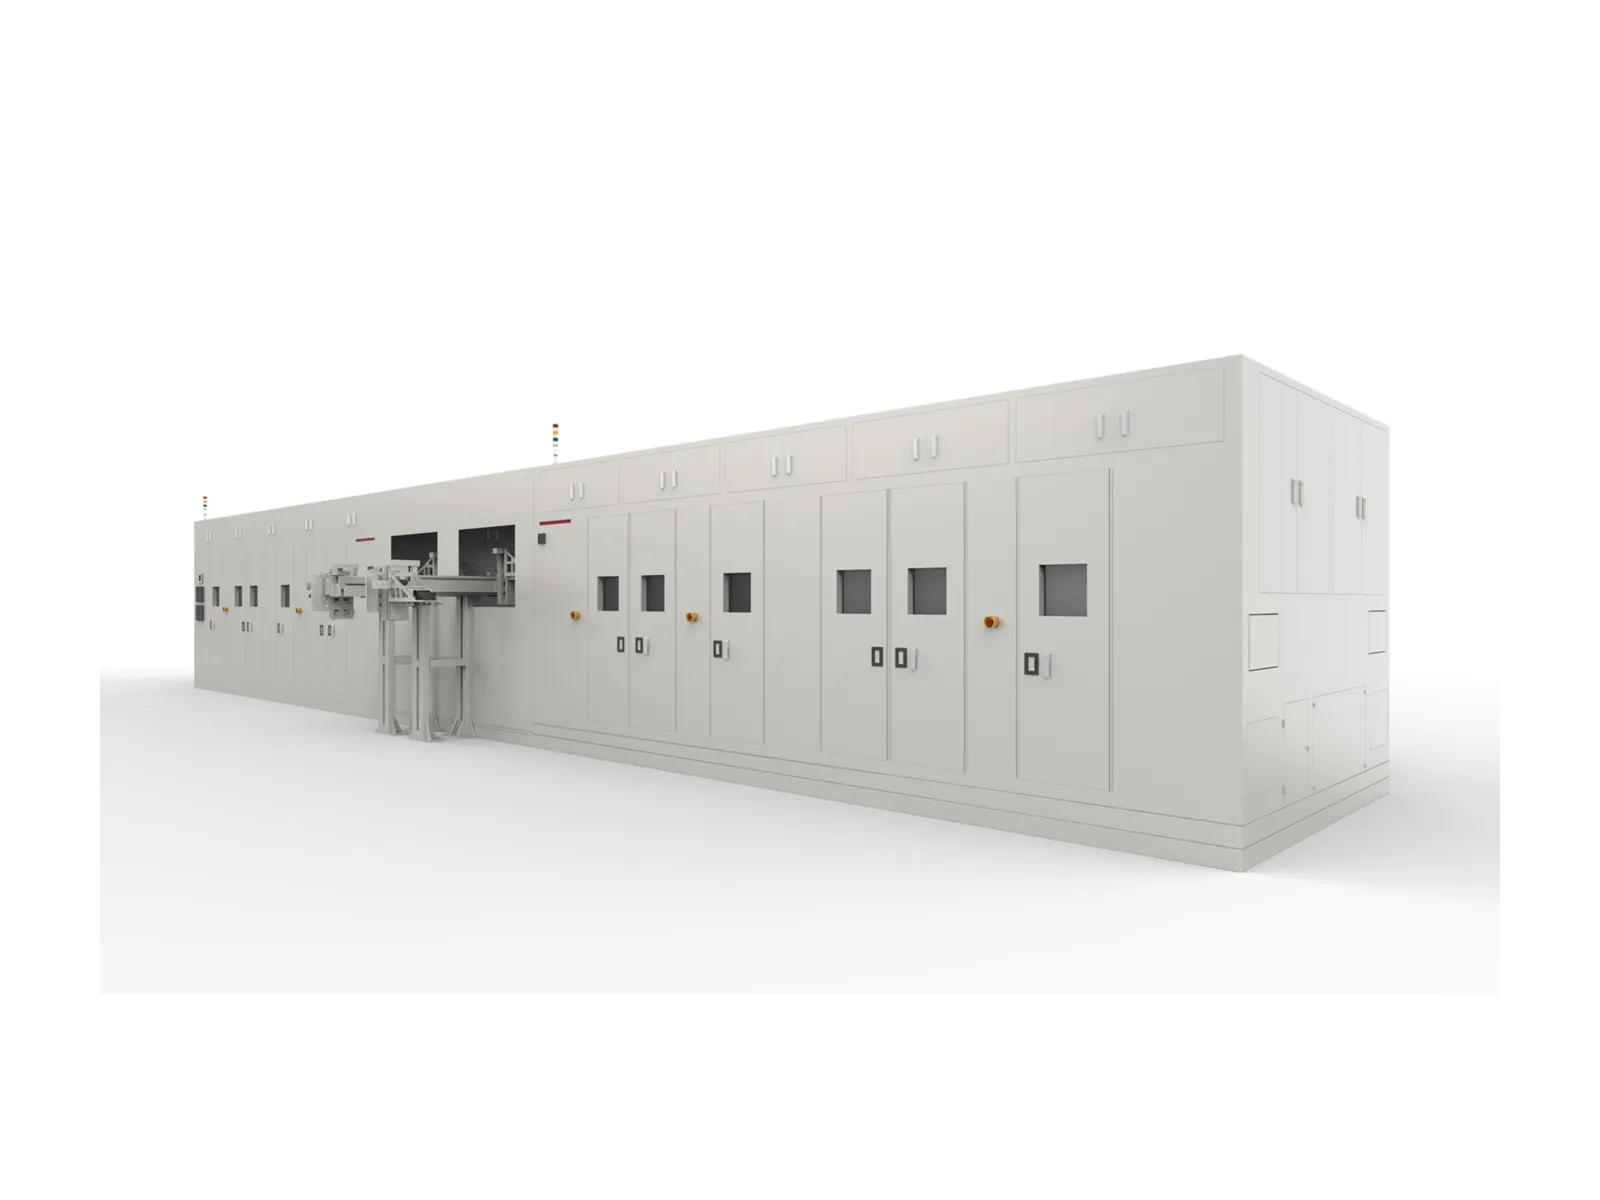
La RMLCT7500 de Royma, CT à portique en ligne, inspecte en 3D chaque cellule prismatique à la cadence de la ligne, et Royma Europe aide les usines de cellules à prévoir son retour sur investissement à partir de leurs propres taux de faux rejets et d'échappements, mesurés sur leurs propres cellules avant toute décision d'achat.
La RMLCT7500 atteint jusqu'à 36 ppm, selon la configuration du portique, l'épaisseur des cellules et le nombre de points d'inspection. La vitesse seule ne détermine toutefois pas si une CT en ligne est rentable. Deux taux d'erreur de l'inspection déjà en place dans l'usine en décident, et tous deux peuvent être mesurés sur des cellules réelles issues de la ligne.
Deux taux d'erreur déterminent la rentabilité
Toute inspection en ligne de l'empilage commet deux types d'erreur. Un faux rejet retire une cellule conforme de la ligne et fait perdre les coûts de matière et de process qu'elle représente déjà. Un échappement laisse passer une cellule défectueuse : elle consomme alors la formation et toutes les étapes de process suivantes, ou atteint le client.
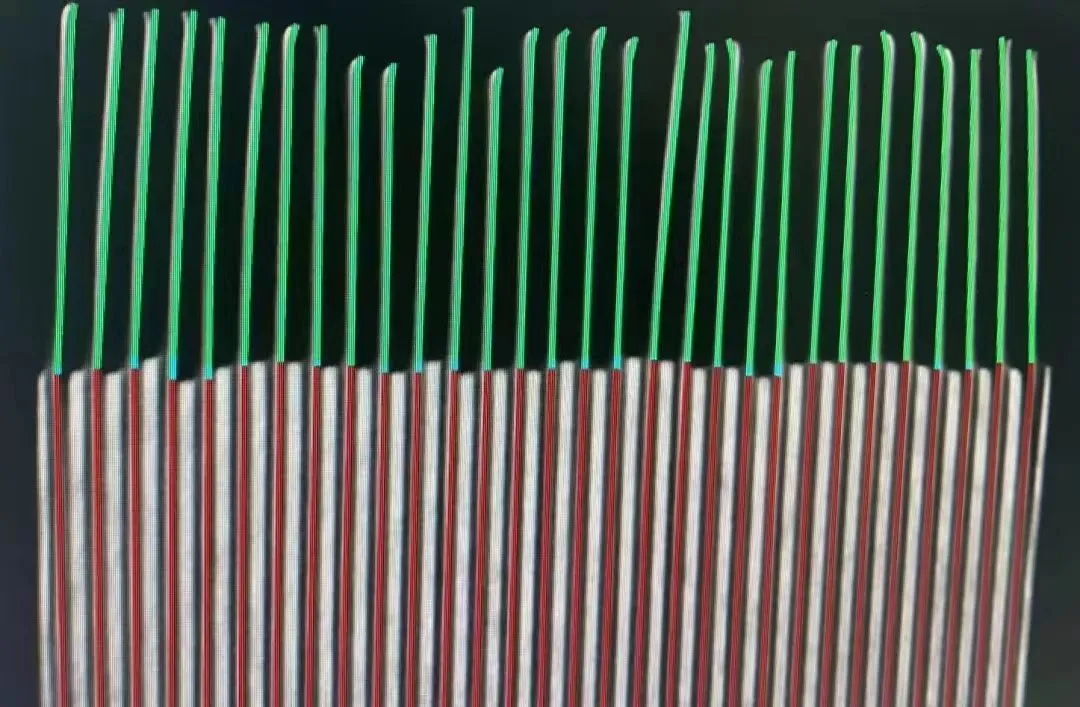
Sur une image radiographique 2D d'une cellule empilée, les couches d'électrodes se superposent. Évaluer le dépassement aux quatre coins à partir de cette image d'ombre conduit à des erreurs d'appréciation dans les deux sens. La CT de laboratoire résout clairement chaque couche, mais elle est trop lente pour un contrôle à 100 %. La CT 3D en ligne est conçue pour réunir les deux : chaque couche visible, chaque cellule inspectée, à la cadence de la ligne.
Vos propres cellules, pas un chiffre de brochure
Tout taux de fausses détections publié, y compris les chiffres issus de l'expérience de terrain de Royma, reflète une conception de cellule, un procédé d'empilage et des réglages de seuils qui diffèrent des vôtres. Nous n'indiquons donc aucun taux ici. Nous recommandons plutôt un contre-contrôle défini qui fournit à l'usine ses propres deux chiffres avant d'investir.
« Une usine n'a pas besoin de se fier à notre chiffre », déclare Gabor Szabo, Sales Director Europe chez Royma Europe. « Il lui faut ses propres taux de faux rejets et d'échappements, mesurés une fois sur ses propres cellules avec une méthode qui résout l'empilage d'électrodes. »
Première étape : recontrôler les cellules éjectées
Commencez par les cellules que l'inspection en ligne actuelle ou envisagée éjecte comme défectueuses. Comptez-les sur une période de production définie, par poste ou par lot. Réexaminez ensuite le lot éjecté par une mesure de référence 3D, par exemple sur la CT de laboratoire de l'usine.
Le contre-contrôle montre combien de cellules éjectées présentent un véritable défaut d'empilage et combien ont été rejetées alors qu'elles étaient conformes. Ce second groupe constitue le taux de faux rejets. Multiplié par le volume de la ligne et la valeur d'une cellule conforme, il donne le premier chiffre de coût du business case.
Deuxième étape : chercher ce que la ligne laisse passer
Le second contrôle procède en sens inverse. Prélevez un échantillon statistique de cellules ayant passé l'inspection en ligne, ou utilisez les résultats du contrôle en fin de ligne. Rassemblez en outre toutes les cellules éjectées lors d'une étape de process ultérieure et vérifiez si elles présentent un défaut d'empilage que l'inspection en ligne aurait dû détecter.
Ces cellules passent par le même contre-contrôle que le lot éjecté. Le résultat est le taux d'échappements. Chaque échappement entraîne le coût de la formation et des étapes de process suivantes, ainsi que le coût d'un défaut découvert en aval.
De deux taux à une prévision propre à l'usine
Une fois les deux taux mesurés, la prévision ne nécessite plus que les données de coûts propres à l'usine :
- le taux de faux rejets, multiplié par le volume de cellules et la valeur d'une cellule conforme
- le taux d'échappements, multiplié par le coût de la formation et des étapes suivantes par cellule défectueuse
- le coût et le risque d'un défaut découvert seulement chez le client
- la place disponible pour le poste en ligne, une CT en ligne nécessitant une surface au sol plus importante qu'un poste de radiographie 2D
« Dès qu'une usine dispose des deux taux pour sa propre ligne, le calcul est simple », ajoute M. Szabo. « Il montre ce que coûtent les rejets et les échappements actuels, et ce que permettrait d'économiser une inspection 3D en ligne à 100 %. »
Ces mêmes données ont un second usage. Comme la CT en ligne mesure chaque couche d'électrode de chaque cellule, elle offre au procédé d'empilage une boucle de rétroaction plus précise qu'un simple signal conforme/non conforme. Les classes de défauts révélées par le contre-contrôle sont celles que la RMLCT7500 est configurée pour détecter et signaler.
La RMLCT7500 en bref
| Paramètre | RMLCT7500 (valeurs indiquées) |
|---|---|
| Type de machine | CT à portique en ligne, système à portique modulaire |
| Inspection | CT 3D, 100 % en ligne, entièrement automatique |
| Débit | jusqu'à 36 ppm, selon la configuration, l'épaisseur des cellules et les points d'inspection |
| Format de cellule | cellules prismatiques |
| Configuration | zone de scan personnalisable et détection personnalisable des types de défauts |
| Défauts détectés | dépassement de l’anode et de la cathode aux quatre coins ; bords d’électrodes froissés et repliés ; alignement des électrodes ; distance entre l’électrode et le boîtier ; perforations, plis et coupures des électrodes ; corps étrangers |
Lancez la prévision avec vos propres cellules
Royma Europe accompagne les usines de cellules dans la mise en place du contre-contrôle : le plan d’échantillonnage des cellules éjectées et acceptées, la mesure de référence et le modèle de coûts sur lequel repose la prévision. Nous évaluons les résultats avec vos ingénieurs qualité et process, et nous discutons au cas par cas des scans de référence de vos cellules éjectées.
Contact : Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.