Anwendungsbericht ·
Den ROI einer 100-%-Inline-Zell-CT prognostizieren: So messen Sie Ihre eigenen Raten an Fehlausschuss und durchgelassenen Fehlern vor dem Kauf
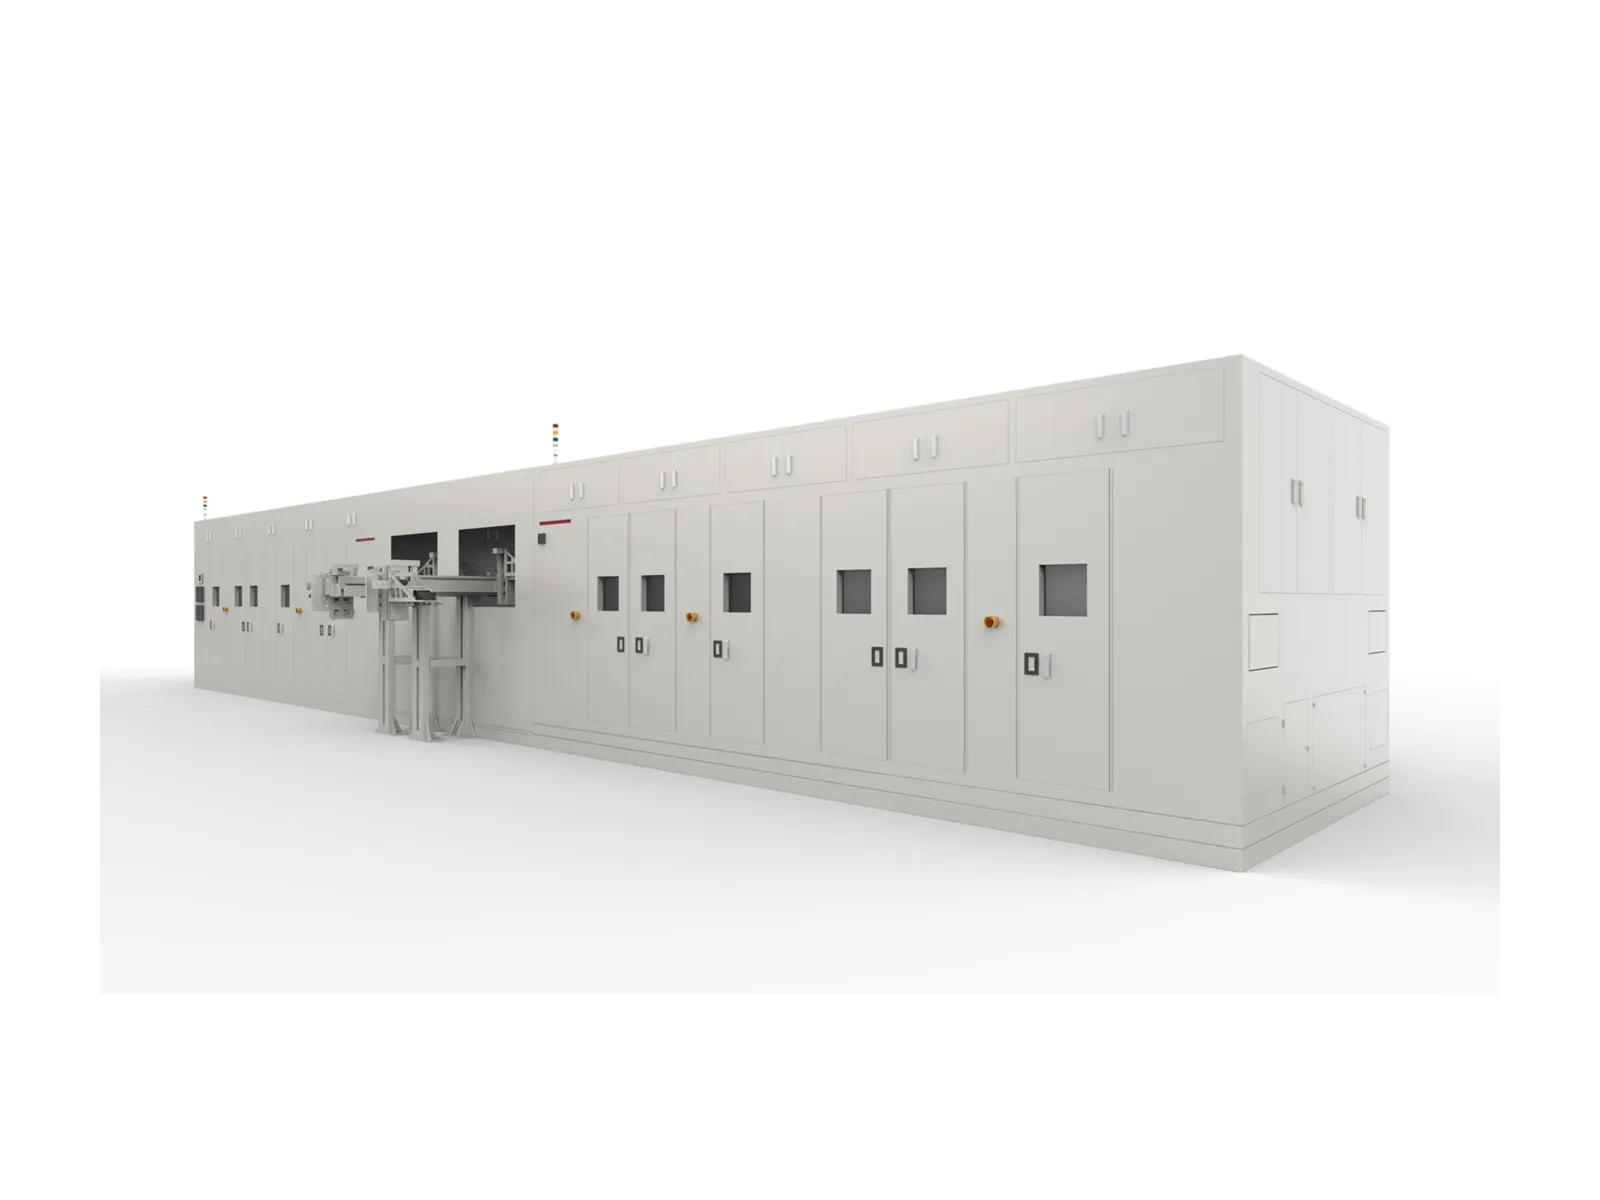
Die Inline-Gantry-CT RMLCT7500 von Royma inspiziert jede prismatische Zelle in 3D im Linientakt. Royma Europe unterstützt Zellfertigungen dabei, den Return on Investment anhand ihrer eigenen Raten an Fehlausschuss und durchgelassenen Fehlern zu prognostizieren, gemessen an den eigenen Zellen und vor jeder Kaufentscheidung.
Die RMLCT7500 erreicht bis zu 36 ppm, abhängig von Gantry-Konfiguration, Zelldicke und Anzahl der Inspektionspunkte. Die Geschwindigkeit allein entscheidet jedoch nicht darüber, ob sich eine Inline-CT amortisiert. Entscheidend sind zwei Fehlerraten der Inspektion, die ein Werk bereits betreibt, und beide lassen sich an realen Zellen aus der Linie messen.
Zwei Fehlerraten entscheiden über die Amortisation
Jede Inline-Inspektion des Zellstapels macht zwei Arten von Fehlern. Ein Fehlausschuss entfernt eine gute Zelle aus der Linie und verschrottet das darin bereits gebundene Material und die Prozesskosten. Ein durchgelassener Fehler lässt eine fehlerhafte Zelle passieren, sodass sie die Formierung und alle weiteren Prozessschritte durchläuft oder den Kunden erreicht.
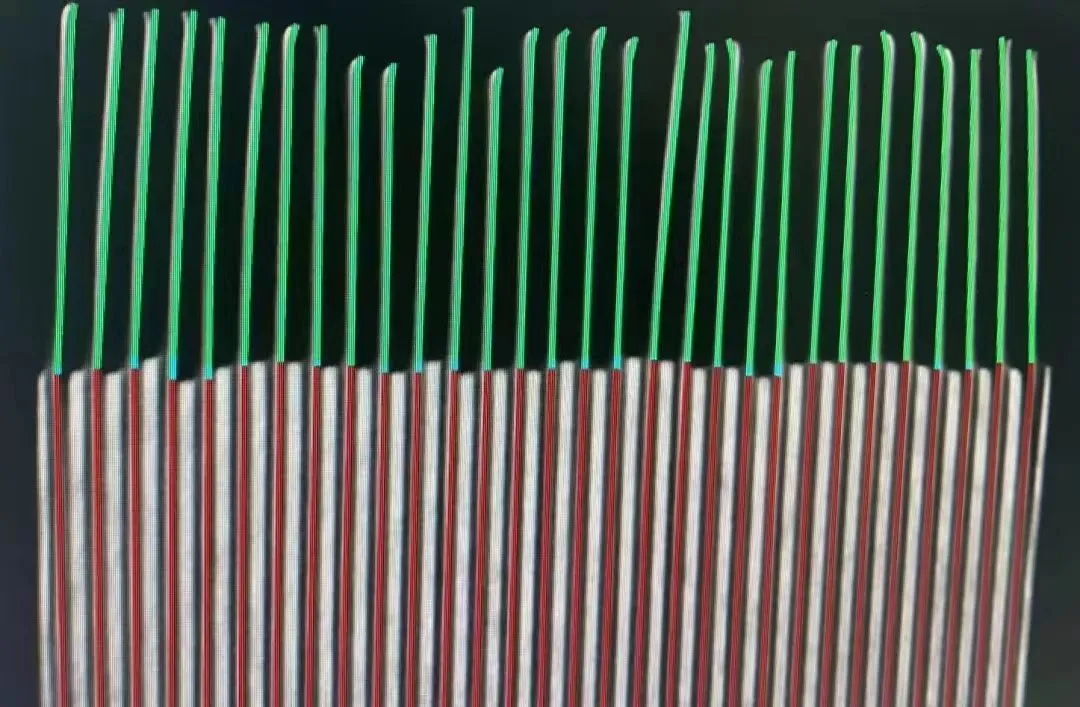
In einem 2D-Röntgenbild einer gestapelten Zelle überlagern sich die Elektrodenlagen. Den Überhang an den vier Ecken anhand dieses Schattenbilds zu beurteilen, führt in beide Richtungen zu Fehleinschätzungen. Die Labor-CT löst jede Lage klar auf, ist aber für eine 100-%-Inspektion zu langsam. Die Inline-3D-CT ist darauf ausgelegt, beides zu verbinden: jede Lage sichtbar, jede Zelle inspiziert, im Takt der Linie.
Ihre eigenen Zellen, keine Broschürenwerte
Jede veröffentlichte Fehlerrate, auch Werte aus Roymas eigener Felderfahrung, spiegelt ein Zelldesign, einen Stapelprozess und Schwelleneinstellungen wider, die von Ihren abweichen. Wir nennen hier daher keine Rate. Stattdessen empfehlen wir eine definierte Gegenprüfung, die einem Werk vor der Investition seine eigenen zwei Zahlen liefert.
„Ein Werk muss nicht auf unsere Zahl vertrauen“, sagt Gabor Szabo, Sales Director Europe bei Royma Europe. „Es braucht seine eigenen Raten an Fehlausschuss und durchgelassenen Fehlern, einmal an den eigenen Zellen gemessen, mit einer Methode, die den Elektrodenstapel auflöst.“
Schritt eins: ausgeschleuste Zellen erneut prüfen
Beginnen Sie mit den Zellen, die die aktuelle oder die empfohlene Inline-Inspektion als fehlerhaft ausschleust. Zählen Sie diese über einen definierten Produktionszeitraum, pro Schicht oder pro Charge. Untersuchen Sie anschließend die ausgeschleuste Charge erneut mit einer 3D-Referenzmessung, zum Beispiel an der werkseigenen Labor-CT.
Die Gegenprüfung zeigt, wie viele ausgeschleuste Zellen einen echten Stapelfehler aufweisen und wie viele ausgeschleust wurden, obwohl sie gut waren. Die zweite Gruppe ergibt die Rate des Fehlausschusses. Multipliziert mit dem Volumen der Linie und dem Wert einer guten Zelle liefert sie die erste Kostengröße des Business Case.
Schritt zwei: nach dem suchen, was die Linie durchlässt
Die zweite Prüfung läuft in die andere Richtung. Entnehmen Sie eine statistische Stichprobe von Zellen, die die Inline-Inspektion bestanden haben, oder nutzen Sie die Ergebnisse der End-of-Line-Kontrolle. Sammeln Sie zusätzlich jede Zelle, die in einem späteren Prozessschritt ausgeschleust wurde, und prüfen Sie sie auf einen Stapelfehler, den die Inline-Inspektion hätte erkennen müssen.
Diese Zellen durchlaufen dieselbe Gegenprüfung wie die ausgeschleuste Charge. Das Ergebnis ist die Rate der durchgelassenen Fehler. Jeder durchgelassene Fehler verursacht die Kosten für Formierung und die späteren Prozessschritte, zuzüglich der Kosten eines Fehlers, der erst nachgelagert gefunden wird.
Von zwei Raten zur werksspezifischen Prognose
Sind beide Raten gemessen, benötigt die Prognose nur noch die eigenen Kostendaten des Werks:
- die Rate des Fehlausschusses, multipliziert mit dem Zellvolumen und dem Wert einer guten Zelle
- die Escape-Rate, multipliziert mit den Kosten für Formierung und nachfolgende Schritte pro fehlerhafter Zelle
- die Kosten und das Risiko eines Fehlers, der erst beim Kunden gefunden wird
- der verfügbare Platz für die Inline-CT-Station, da ein Inline CT einen größeren Platzbedarf hat als eine 2D-Röntgenstation
„Sobald ein Werk beide Raten für seine eigene Linie kennt, ist die Berechnung unkompliziert“, ergänzt Szabo. „Sie zeigt, was der aktuelle Ausschuss und die durchgerutschten Fehler kosten und was eine 100%ige Inline-3D-Inspektion einsparen würde.“
Dieselben Daten haben einen zweiten Nutzen. Da Inline CT jede Elektrodenlage jeder Zelle vermisst, liefert es dem Stapelprozess eine präzisere Rückkopplung als ein Gut-/Schlecht-Signal. Die Defektklassen, die die Gegenprüfung aufdeckt, sind die Klassen, die die RMLCT7500 detektieren und im Report ausweisen kann.
RMLCT7500 im Überblick
| Parameter | RMLCT7500 (angegebene Werte) |
|---|---|
| Maschinentyp | Inline-Gantry-CT, modulares Gantry-System |
| Inspektion | 3D CT, 100 % inline, vollautomatisch |
| Durchsatz | bis zu 36 ppm, abhängig von Konfiguration, Zelldicke und Inspektionspunkten |
| Zellformat | Prismatische Zellen |
| Konfiguration | anpassbarer Scanbereich und anpassbare Detektion von Fehlertypen |
| Behandelte Defekte | Anoden- und Kathodenüberhang an den vier Ecken; Falten und umgeknickte Elektrodenkanten; Elektroden-Alignment; Abstand zwischen Elektrode und Gehäuse; Einstiche, Falten und Schnitte an den Elektroden; Fremdpartikel |
Starten Sie die Prognose mit Ihren eigenen Zellen
Royma Europe unterstützt Zellfertigungen beim Aufbau der Gegenprüfung: dem Musterplan für ausgeschleuste und freigegebene Zellen, der Referenzmessung und dem Kostenmodell hinter der Prognose. Wir werten die Ergebnisse gemeinsam mit Ihren Qualitäts- und Prozessingenieuren aus und besprechen Referenzscans Ihrer ausgeschleusten Zellen im Einzelfall.
Kontakt: Gabor Szabo, Vertriebsleiter Europa, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Deutschland.