Alkalmazási jegyzet ·
A 2D AXI-tól az inline 3D planáris CT-ig: 20 rétegű HDI áramköri lapok és hátrafúrt átmenő furatok (via) vizsgálata a gyártásban
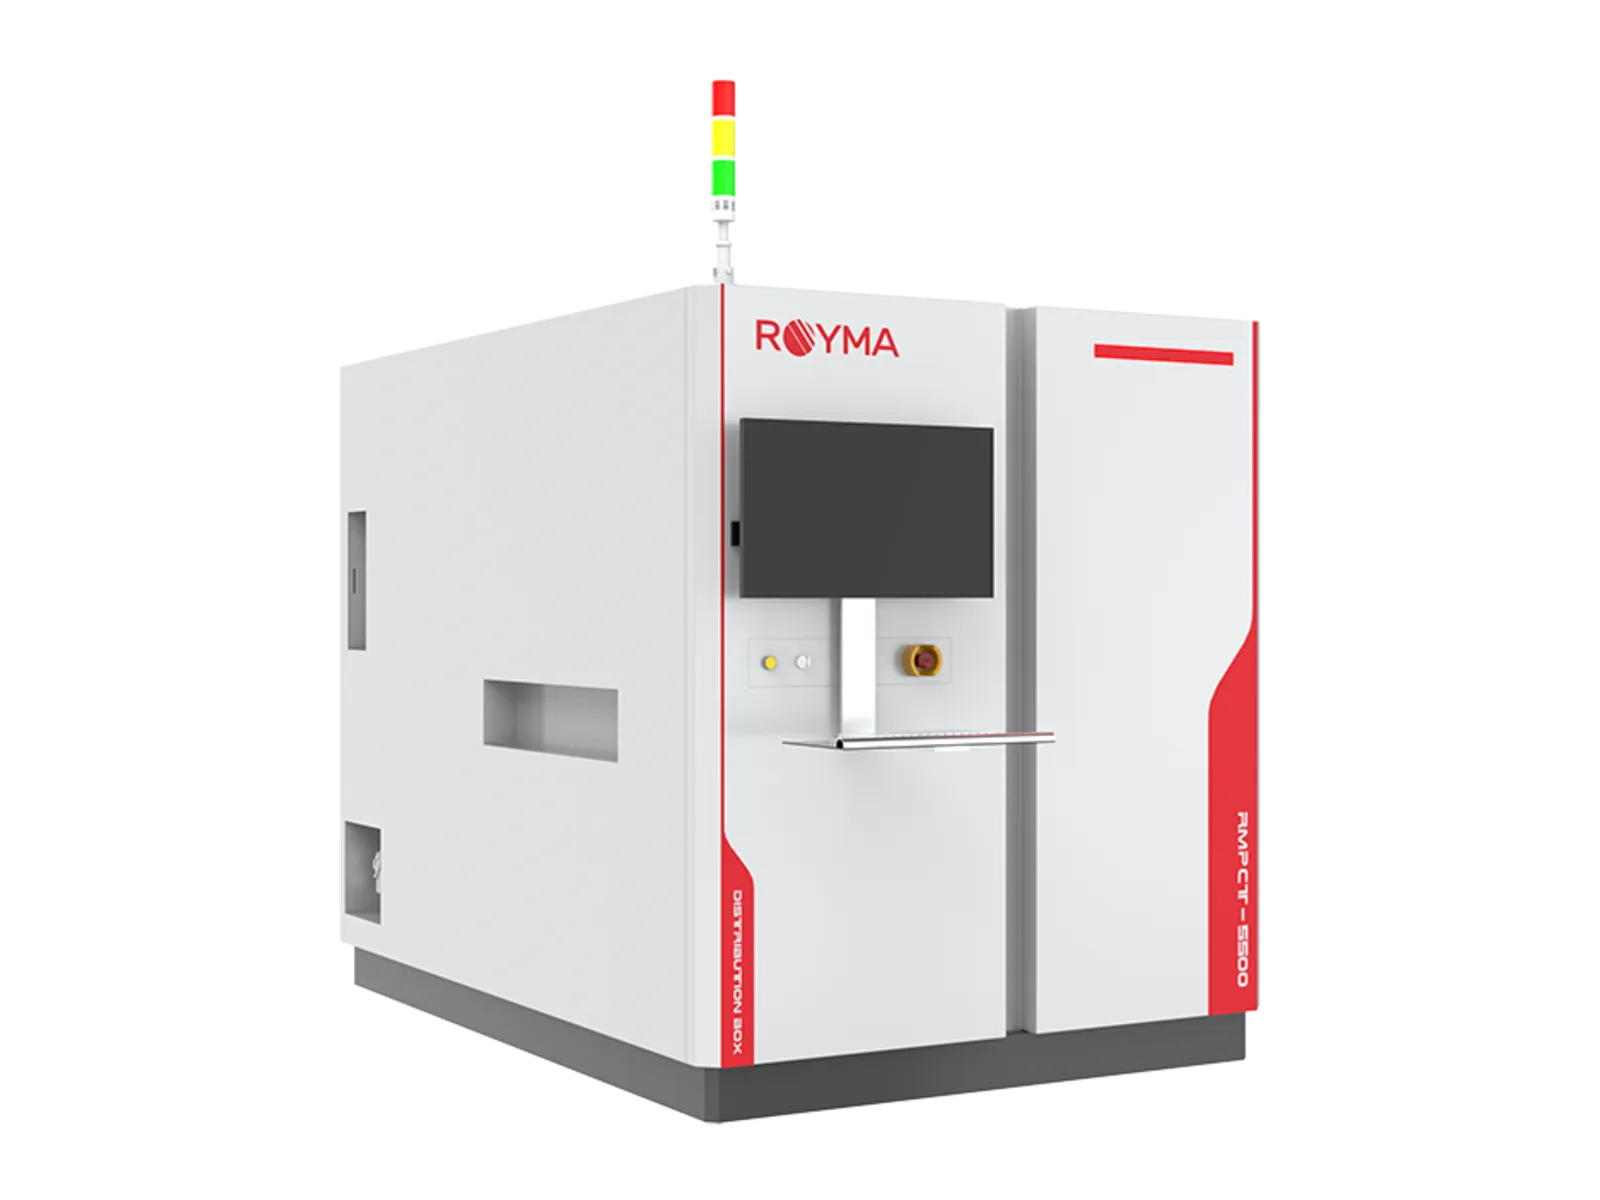
A Royma Industrial CT RMPCT5500 planáris komputertomográfiás (CT) gépe a többrétegű és HDI áramköri lapok 3D vizsgálatát a gyártósorra viszi. Felvételenként több mint 300 metszetet rekonstruál, látómezőnként legfeljebb 2 s idővel. A hátrafúrt viákat, a BGA-kötéseket és az átmenő furatok kitöltöttségét abban a rétegben méri, ahol elhelyezkednek.
A gépet PCB- és PCBA-gyártásban dolgozó minőségügyi vezetők és tesztmérnökök számára fejlesztették. Inline vagy at-line üzemben működik, legfeljebb 760 × 660 mm méretű és 1–7 mm vastag lapokat fogad, és az üzem MES-rendszerének jelent. Viánként és kötésenként mért eredményt kap, nem pedig egy lapított képet, amelyet értelmezni kell.
A planáris CT szétválasztja azokat a rétegeket, amelyeket a 2D AXI egymásra vetít
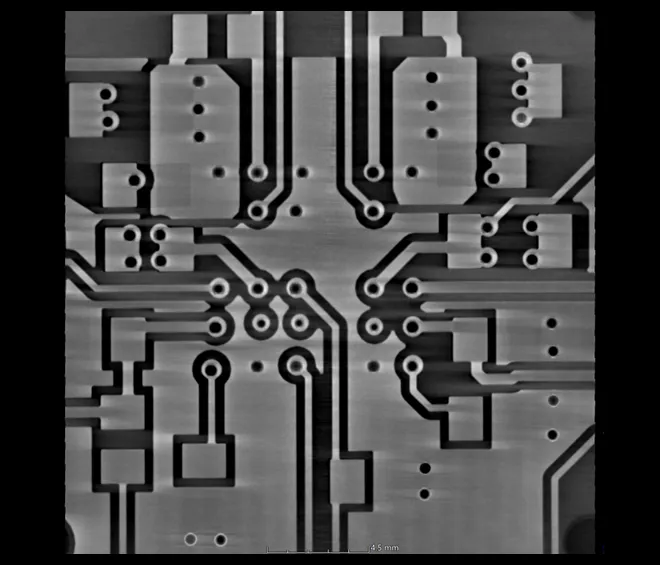
A 2D automatizált röntgenvizsgálati (AXI) kép az egész lapot egyetlen képbe vetíti. Egy 20 vagy több rétegű lapon a viák, a rézsíkok és a mindkét oldali BGA-golyók ebben a képben átfedik egymást. Az egyik kötésben lévő üreg és az alatta lévő alkatrésszel való ártalmatlan átfedés ugyanúgy nézhet ki.
A hátrafúrt viák mutatják ezt a korlátot a legvilágosabban. A 2D kép megmutatja, hogy a via ki van fúrva, de azt nem, hogy mekkora a megmaradt csonk hossza, és mennyi réz maradt a furat falán – pedig e két érték dönti el, hogy a via megfelel-e.
Az autóipari teljesítményelektronika többrétegű és HDI áramköri lapjainak gyártása Európában és Ázsiában növekszik. A rétegszám és a via-sűrűség növekedésével nő azon kötések száma is, amelyeket egyetlen vetület nem tud felbontani.
Az RMPCT5500 rétegenként rekonstruálja az áramköri lapot
Az RMPCT5500 planáris CT-t, más néven laminográfiát használ olyan lapos alkatrészekhez, amelyek túl nagyok a forgatott mintás vizsgálathoz. A röntgenforrás és a detektor a lap elforgatása helyett a laphoz képest mozog, 30°-os vagy 45°-os vetítési szögben. 32-től 1024-ig terjedő számú vetületből a gép több mint 300 metszetet rekonstruál XY, XZ és YZ irányban.
Három képalkotási mód fut ugyanazon a hardveren: 2D, 2,5D és 3D planár CT. A panelt átvizsgálhatja 2D-ben, majd azoknál a forrasztási pontoknál, amelyeknél szükséges, átválthat 3D-re. A felbontás 3 és 30 µm között választható, igazítva a via átmérőjéhez és a forrasztógolyók méretéhez.
A röntgenforrás 40–180 kV feszültséggel és 10–300 µA árammal működik. Az 2304 × 2940 pixeles, 14 bites síkdetektor akár 15 képkockát rögzít másodpercenként.
„Egy 20 rétegű panel 2D-s képén minden réteg egyszerre látható” – mondja Szabó Gábor, a Royma Europe európai értékesítési igazgatója. „A planár CT olyan metszetet ad a tesztmérnököknek, amely éppen abban a mélységben mutatja a hibát, ahol az valóban található.”
A visszafúrás mélységét és a forrasztási pontokat automatikusan méri a rendszer
A visszafúrt viák esetében mesterséges intelligencián alapuló mérés határozza meg a megmaradt csonk (stub) mélységét és a visszamaradt rezet. Az ellenőrzés anélkül fut, hogy kezelőnek kellene minden metszetet átnéznie. Az elutasított panelt a rendszer arra a viára vonatkoztatva jelöli, amely hibás volt, nem csupán panelszintű eredménnyel.
Ugyanaz a vizsgálat a forrasztási pontokat is lefedi. A szoftver felismeri az üregeket (void), a szakadt kötéseket és a hiányzó forrasztóanyagot, a rövidzárakat és áthidalásokat, beleértve a BGA-rövidzárakat is. Jelzi a kevés vagy túl sok forrasztóanyagot, a furatok nem megfelelő kitöltését, az elcsúszást, a forrasztógolyók elmozdulását, a „pillow” (párna) effektust és az felemelkedett lábakat. A repedések, a forrasztási fröccsenések és az idegen anyagok ugyanabban a térfogatban jelennek meg.
A vizsgálható alkatrészek közé tartoznak a BGA, CSP, QFN, QFP és SOP tokozások, a chip alkatrészek és a teljesítménymodulok.
„A gyártósor via-számot és hibaosztályt kap, nem csupán egy selejtes panelt” – teszi hozzá Szabó. „Ettől a CT-állomás nem pusztán végső kapu, hanem a kihozatal javításának eszköze lesz.”
Az automatizált kezelés, az AOI és az MES a CT-t a gyártósorban tartja
Egy optikai kamera először navigációs képet készít, és ezen jelölhetők ki a vizsgálandó területek. A be- és kirakodás automatikus, a vizsgálat egyetlen kattintással indul. A lézerrel mért referenciasík alkatrészszinten akár ±2 mm-es panelhajlást is kompenzál, így a metszetek a forrasztási rétegre igazítva maradnak.
A röntgenvizsgálattal egy időben szinkron automatizált optikai ellenőrzés (AOI) fut. Az eredmények az egyes találatok pozíciójával és hibaosztályával együtt az üzem MES-rendszerébe kerülnek. Ugyanaz a gép működhet inline és at-line üzemmódban is.
A panelek tömege alapkivitelben legfeljebb 3,5 kg, opcióként 5 kg vagy 8 kg. Egy pneumatikus befogó 3 mm-es peremnél fogja a panelt.
A felbontás, a látómező és a vizsgálati idő egymástól függ. A konfigurációt a legvastagabb panelre és a legkisebb viára tervezze, és a rögzítés előtt tesztelje saját paneleken.
| Megadott érték | RMPCT5500 |
|---|---|
| Üzemmód | Inline vagy at-line; szinkron AOI; MES-kapcsolat |
| Képalkotási módok | 2D, 2,5D és 3D planár CT; több mint 300 metszet (XY, XZ, YZ) |
| Vetítési szög | 30° vagy 45° |
| Vetületek | 32–1024 |
| Vizsgálati idő | Látómezőnként legfeljebb 2 s |
| Felbontás | Választható, 3–30 µm |
| Látómező | Legfeljebb 57 × 73 mm, a felbontástól függően |
| Röntgenforrás | 40–180 kV, 10–300 µA, legfeljebb 40 W targetteljesítmény |
| Detektor | Síkdetektor, 2304 × 2940 pixel, 49,5 µm pixelméret, 14 bit, legfeljebb 15 fps |
| Panelméret | Legfeljebb 760 × 660 mm, 1–7 mm vastag, 3 mm befogási perem |
| Panel tömege | Legfeljebb 3,5 kg (opcionálisan 5 kg vagy 8 kg) |
| Hajlás kompenzálása | ±2 mm, lézerrel mért referenciasík |
| Visszafúrás elemzése | A csonk mélységének és a visszamaradt rézmennyiségnek MI-alapú mérése |
A Royma Europe tesztvizsgálatot kínál ügyfelek paneljein és szerelt egységein az RMPCT5500 rendszeren. Forduljon Szabó Gáborhoz, a Royma Europe európai értékesítési igazgatójához: gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu. További vizsgálati feladatokat a fogyasztói elektronikai és az autóipari alkalmazási oldalak ismertetnek.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Németország.