Note d'application ·
De l'AXI 2D à la tomographie planaire 3D inline : contrôler en production des cartes HDI de 20 couches et des vias contre-percés
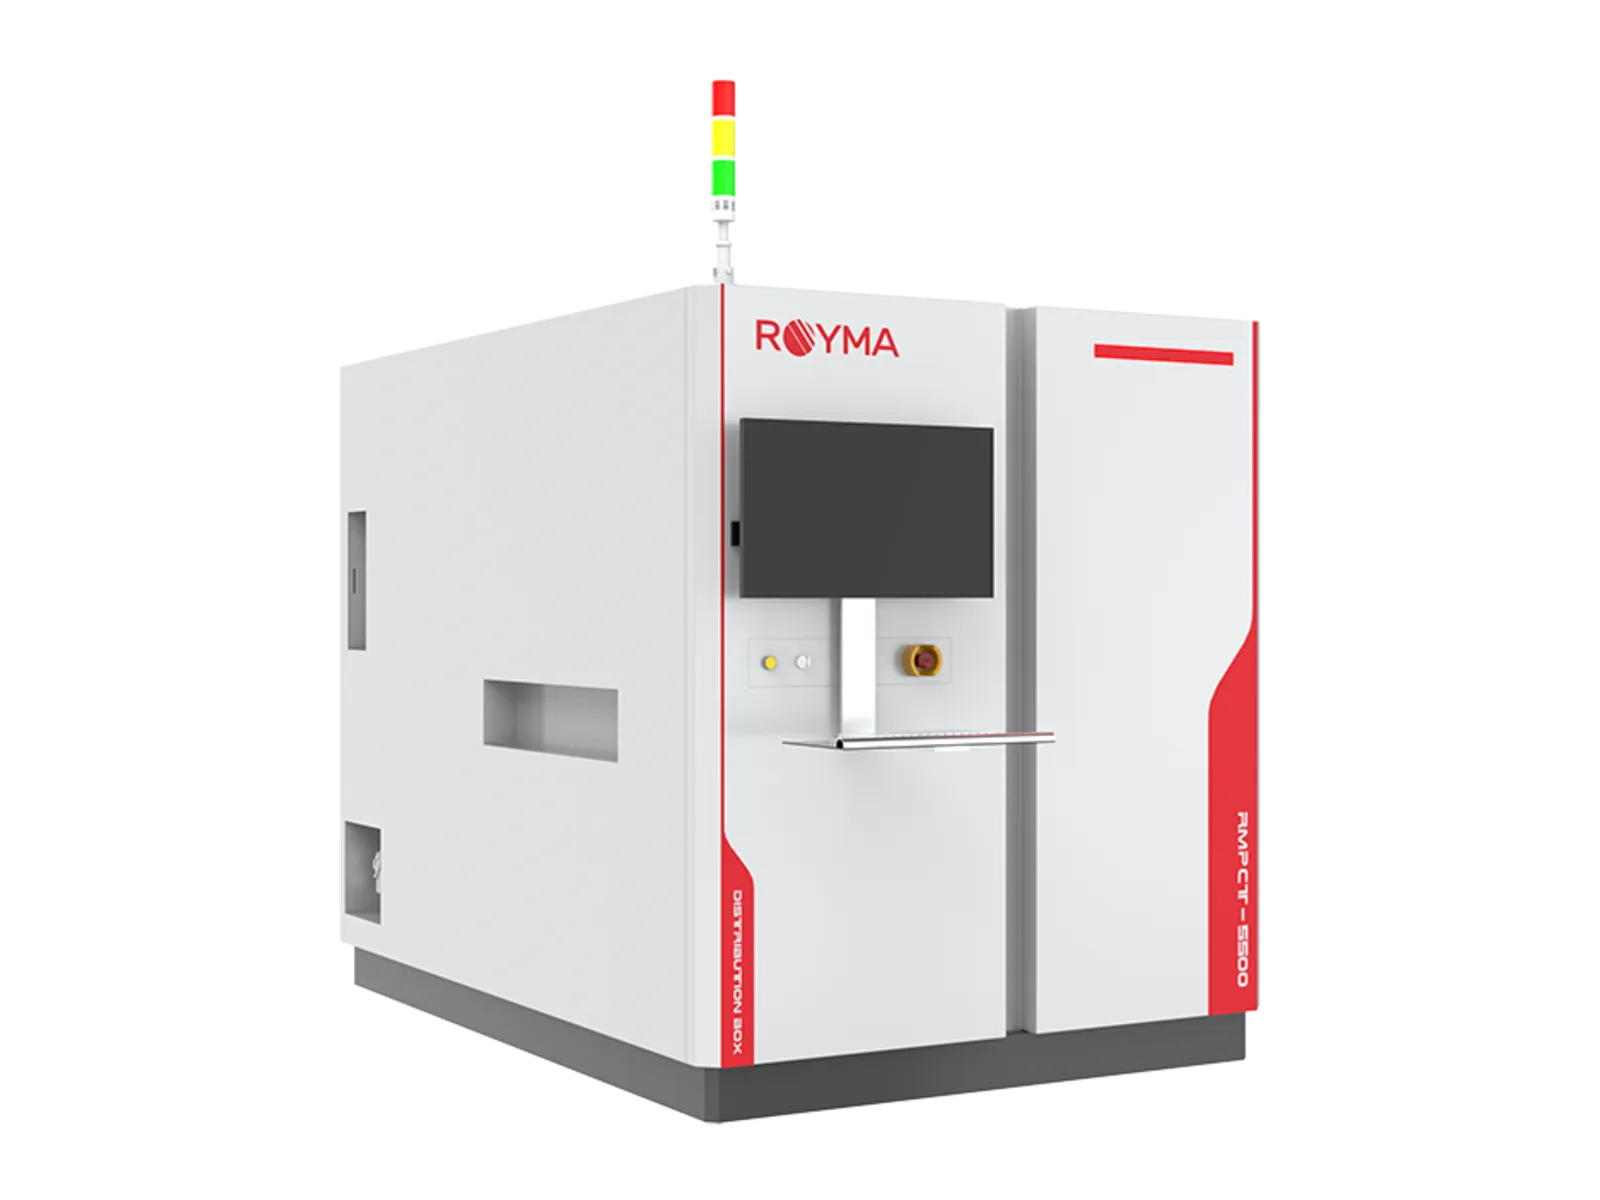
La machine de tomographie (CT) planaire RMPCT5500 de Royma Industrial CT apporte le contrôle 3D des cartes multicouches et HDI directement sur la ligne de production. Elle reconstruit plus de 300 coupes par scan, jusqu'à 2 s par champ de vue. Les vias contre-percés, les joints BGA et le remplissage des trous traversants sont mesurés dans la couche où ils se trouvent.
La machine s'adresse aux responsables qualité et aux ingénieurs de test dans la production de PCB et de PCBA. Elle fonctionne inline ou at-line, accepte des cartes jusqu'à 760 × 660 mm et de 1 à 7 mm d'épaisseur, et transmet ses résultats au MES de l'usine. Vous obtenez un résultat mesuré par via et par joint, au lieu d'une image aplatie à interpréter.
La tomographie planaire sépare les couches que l'AXI 2D superpose
Une image d'inspection automatique par rayons X (AXI) en 2D projette toute la carte en une seule image. Sur une carte de 20 couches ou plus, les vias, les plans de cuivre et les billes BGA des deux faces se chevauchent dans cette image. Une porosité dans un joint et un chevauchement sans conséquence avec un composant situé en dessous peuvent avoir le même aspect.
Les vias contre-percés illustrent le mieux cette limite. Une image 2D montre qu'un via a été percé. Elle ne montre pas la longueur du stub restant ni la quantité de cuivre qui subsiste dans le fût, alors que ces deux valeurs déterminent si le via est conforme.
La production de cartes multicouches et HDI pour l'électronique de puissance automobile progresse en Europe et en Asie. À mesure que le nombre de couches et la densité de vias augmentent, le nombre de joints qu'une seule projection ne peut pas résoudre augmente aussi.
La RMPCT5500 reconstruit la carte coupe par coupe
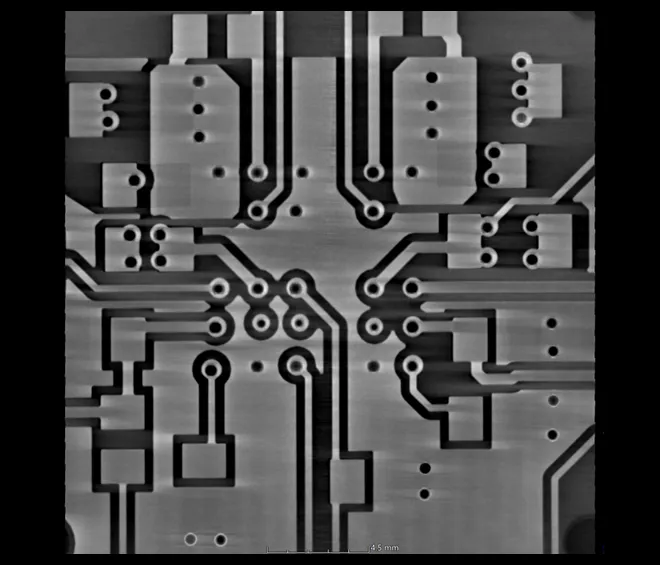
La RMPCT5500 utilise la tomographie planaire, aussi appelée laminographie, pour les pièces plates trop grandes pour un scan avec rotation de l'échantillon. La source de rayons X et le détecteur se déplacent par rapport à la carte au lieu de la faire tourner, avec un angle de projection de 30° ou 45°. À partir de 32 jusqu'à 1024 projections, la machine reconstruit plus de 300 coupes dans les directions XY, XZ et YZ.
Trois modes d'imagerie fonctionnent sur le même matériel : tomographie planaire 2D, 2,5D et 3D. Vous pouvez contrôler une carte en 2D, puis passer en 3D pour les joints qui l'exigent. La résolution est réglable entre 3 et 30 µm, selon le diamètre des vias et la taille des billes.
La source couvre de 40 à 180 kV et de 10 à 300 µA. Un détecteur plan 14 bits de 2304 × 2940 pixels enregistre jusqu'à 15 images par seconde.
« Une image 2D d'une carte à 20 couches montre toutes les couches en même temps », explique Gabor Szabo, Sales Director Europe chez Royma Europe. « La tomographie planaire donne à vos ingénieurs de test une coupe à la profondeur où se trouve réellement le défaut. »
La profondeur de contre-perçage et les joints brasés sont mesurés automatiquement
Pour les vias contre-percés, une mesure basée sur l'IA détermine la profondeur du stub restant et le cuivre résiduel. Le contrôle s'effectue sans qu'un opérateur examine chaque coupe. Une carte rejetée est signalée avec le via défaillant, et pas seulement par un résultat au niveau de la carte.
Le même balayage couvre aussi les joints brasés. Le logiciel détecte les porosités (voids), les joints ouverts et les manques de brasure, les courts-circuits et les ponts, y compris les courts-circuits de BGA. Il signale les brasures insuffisantes ou excessives, le remplissage insuffisant des trous traversants, les défauts d'alignement, le déplacement des billes de brasure, l'effet pillow et les broches soulevées. Les fissures, les projections de brasure et les corps étrangers apparaissent dans le même volume.
Les composants concernés comprennent les boîtiers BGA, CSP, QFN, QFP et SOP, les composants puce et les modules de puissance.
« La ligne reçoit un numéro de via et une classe de défaut, pas seulement une carte rejetée », ajoute M. Szabo. « Le poste de CT devient ainsi un outil d'amélioration du rendement, et non plus un simple contrôle final. »
Manutention automatisée, AOI et MES : le CT reste intégré à la ligne
Une caméra optique capture d'abord une image de navigation, sur laquelle les zones d'intérêt sont sélectionnées. Le chargement et le déchargement sont automatiques, et le balayage démarre en un clic. Un plan de référence mesuré par laser compense un gauchissement de la carte allant jusqu'à ±2 mm au niveau des composants, de sorte que les coupes restent alignées sur la couche des joints.
Un contrôle optique automatisé (AOI) synchrone s'exécute parallèlement au contrôle par rayons X. Les résultats sont transmis au MES de l'usine, avec la position et la classe de défaut de chaque constat. La même machine fonctionne en inline ou en at-line.
Les cartes peuvent peser jusqu'à 3,5 kg en standard, 5 kg ou 8 kg en option. Un système de serrage pneumatique maintient la carte par un bord de 3 mm.
La résolution, le champ de vue et le temps de contrôle sont interdépendants. Planifiez la configuration en fonction de votre carte la plus épaisse et de votre plus petit via, et testez-la sur vos propres cartes avant de la figer.
| Valeur indiquée | RMPCT5500 |
|---|---|
| Exploitation | Inline ou at-line ; AOI synchrone ; connexion MES |
| Modes d'imagerie | Tomographie planaire 2D, 2,5D et 3D ; plus de 300 coupes (XY, XZ, YZ) |
| Angle de projection | 30° ou 45° |
| Projections | 32 à 1024 |
| Temps de contrôle | Jusqu'à 2 s par champ de vue |
| Résolution | Réglable, 3–30 µm |
| Champ de vue | Jusqu'à 57 × 73 mm, selon la résolution |
| Source de rayons X | 40–180 kV, 10–300 µA, puissance cible jusqu'à 40 W |
| Détecteur | Détecteur plan, 2304 × 2940 pixels, taille de pixel 49,5 µm, 14 bits, jusqu'à 15 i/s |
| Taille de carte | Jusqu'à 760 × 660 mm, épaisseur 1–7 mm, bord de serrage de 3 mm |
| Poids de la carte | Jusqu'à 3,5 kg (5 kg ou 8 kg en option) |
| Compensation du gauchissement | ±2 mm, plan de référence mesuré par laser |
| Analyse du contre-perçage | Mesure par IA de la profondeur du stub et du cuivre résiduel |
Royma Europe propose des scans d'essai de cartes et d'assemblages de clients sur le RMPCT5500. Contactez Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu. D'autres tâches de contrôle sont décrites sur les pages d'application électronique grand public et automobile.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.