Nota aplikacyjna ·
Od 2D AXI do inline planarnej tomografii 3D: inspekcja 20-warstwowych płytek HDI i przelotek wierconych wstecznie w produkcji
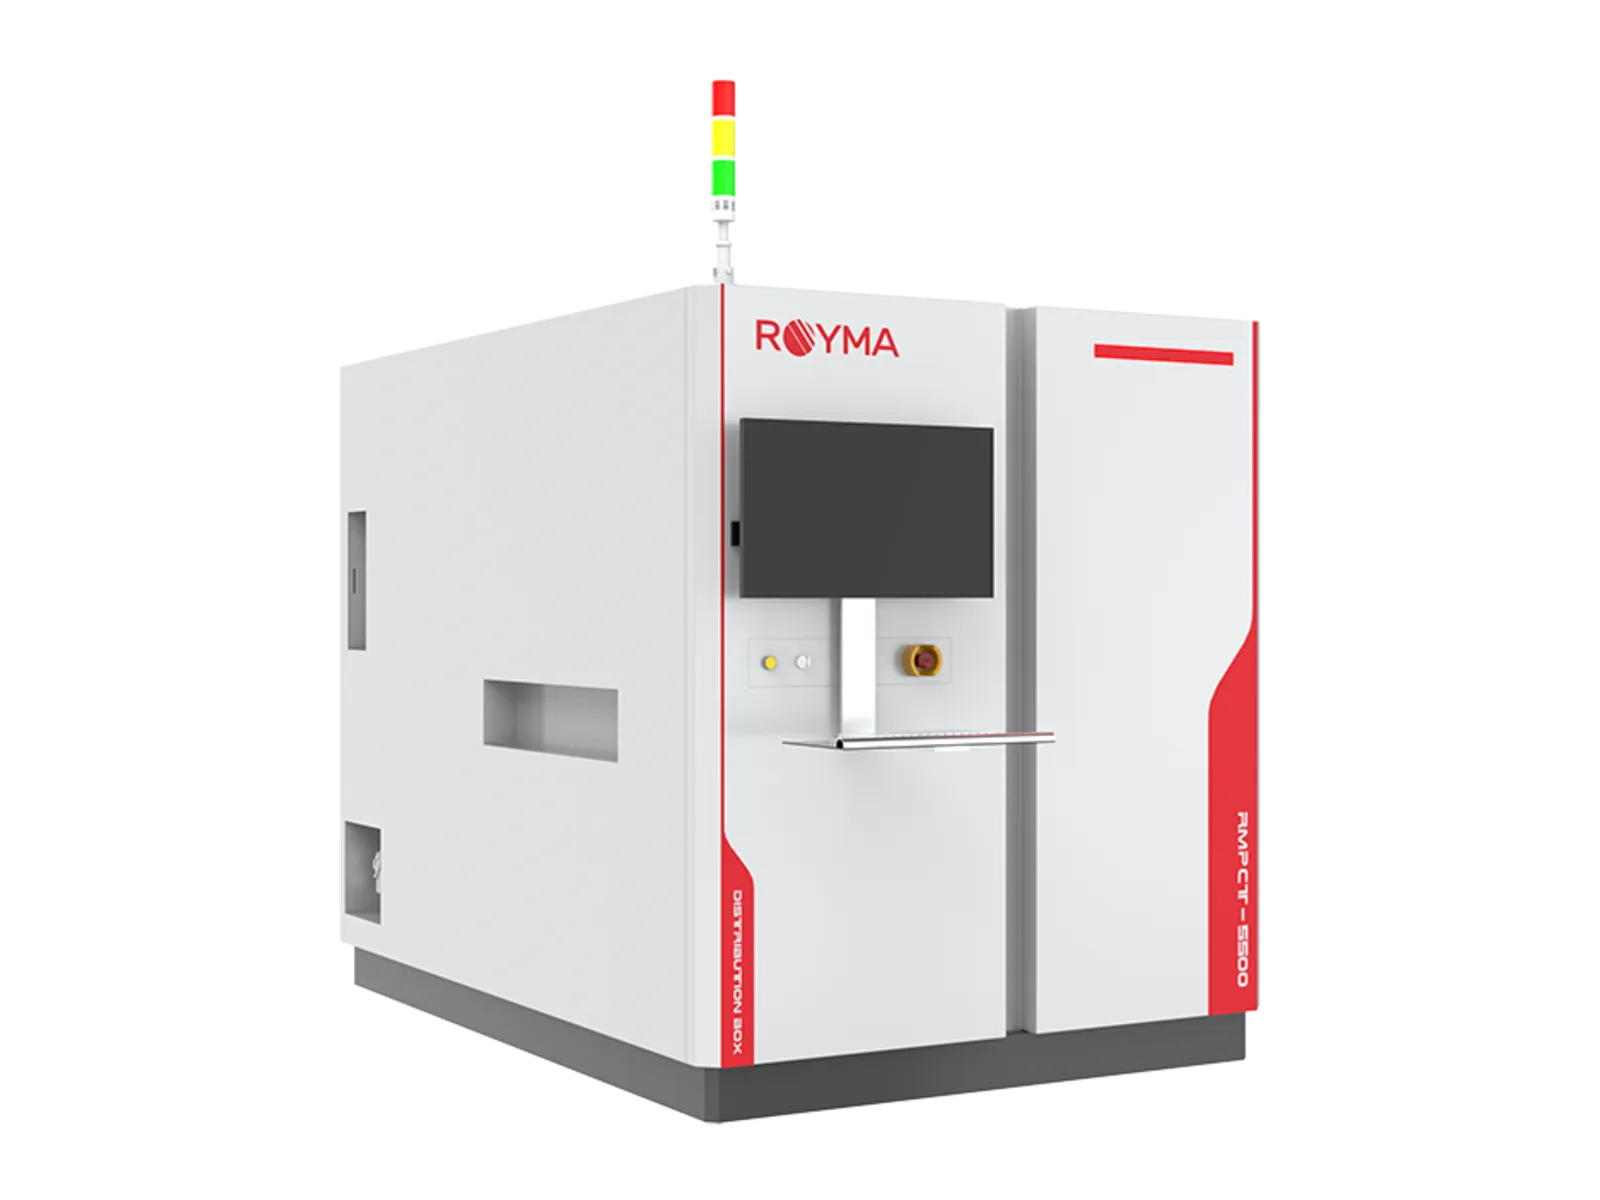
Planarny tomograf komputerowy (CT) RMPCT5500 firmy Royma Industrial CT wprowadza inspekcję 3D płytek wielowarstwowych i HDI na linię produkcyjną. Rekonstruuje ponad 300 przekrojów na skan, przy czasie do 2 s na pole widzenia. Przelotki wiercone wstecznie, połączenia BGA i wypełnienie otworów przelotowych są mierzone w warstwie, w której się znajdują.
Maszyna jest przeznaczona dla kierowników jakości i inżynierów testów w produkcji PCB i PCBA. Pracuje inline lub at-line, obsługuje płytki do 760 × 660 mm o grubości 1–7 mm i przekazuje wyniki do systemu MES zakładu. Otrzymują Państwo zmierzony wynik dla każdej przelotki i każdego połączenia zamiast spłaszczonego obrazu do interpretacji.
Planarna tomografia CT rozdziela warstwy, które 2D AXI nakłada na siebie
Obraz z automatycznej inspekcji rentgenowskiej (AXI) 2D rzutuje całą płytkę na jeden obraz. Na płytce z 20 lub więcej warstwami przelotki, płaszczyzny miedzi i kulki BGA po obu stronach nakładają się na tym obrazie. Pustka w jednym połączeniu i nieszkodliwe nałożenie z elementem znajdującym się poniżej mogą wyglądać tak samo.
Przelotki wiercone wstecznie najlepiej ukazują to ograniczenie. Obraz 2D pokazuje, że przelotkę nawiercono. Nie pokazuje jednak, jak długa jest pozostała część (stub) ani ile miedzi zostało w ściance otworu, a te dwie wartości decydują o tym, czy przelotka jest zgodna.
Produkcja płytek wielowarstwowych i HDI do elektroniki mocy w motoryzacji rośnie w Europie i Azji. Wraz ze wzrostem liczby warstw i gęstości przelotek rośnie liczba połączeń, których pojedynczy rzut nie jest w stanie rozdzielić.
RMPCT5500 rekonstruuje płytkę warstwa po warstwie
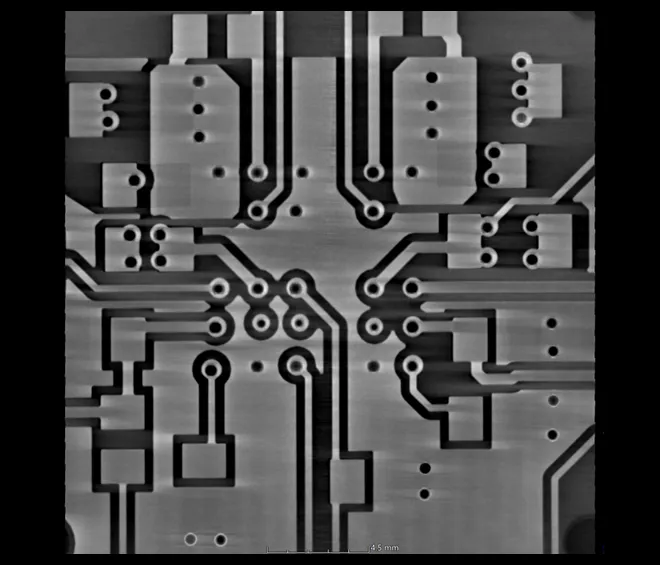
RMPCT5500 wykorzystuje planarną tomografię komputerową, zwaną też laminografią, do płaskich elementów zbyt dużych na skan z obracaną próbką. Źródło promieniowania rentgenowskiego i detektor przemieszczają się względem płytki zamiast ją obracać, przy kącie projekcji 30° lub 45°. Z 32 do 1024 projekcji maszyna rekonstruuje ponad 300 warstw w kierunkach XY, XZ i YZ.
Na tym samym sprzęcie działają trzy tryby obrazowania: planarna tomografia 2D, 2.5D i 3D. Płytkę można przesiewowo sprawdzić w 2D i przełączyć na 3D dla połączeń, które tego wymagają. Rozdzielczość jest wybierana w zakresie od 3 do 30 µm, odpowiednio do średnicy przelotek i wielkości kulek lutowniczych.
Źródło pracuje w zakresie od 40 do 180 kV i od 10 do 300 µA. Detektor płaski 14-bitowy o rozdzielczości 2304 × 2940 pikseli rejestruje do 15 klatek na sekundę.
„Obraz 2D 20-warstwowej płytki pokazuje wszystkie warstwy jednocześnie”, mówi Gabor Szabo, Sales Director Europe w Royma Europe. „Planarna tomografia komputerowa daje Państwa inżynierom testów warstwę na głębokości, na której faktycznie znajduje się wada.”
Głębokość odwiercenia wstecznego i połączenia lutowane są mierzone automatycznie
W przypadku przelotek wiercanych wstecznie pomiar oparty na sztucznej inteligencji określa głębokość pozostałego kikuta (stub) oraz resztkową miedź. Kontrola przebiega bez konieczności przeglądania każdej warstwy przez operatora. Odrzucona płytka jest oznaczana względem przelotki, która nie przeszła kontroli, a nie wyłącznie wynikiem dla całej płytki.
Ten sam skan obejmuje połączenia lutowane. Oprogramowanie wykrywa pustki, otwarte połączenia i brak lutu, zwarcia i mostki, w tym zwarcia BGA. Zgłasza niewystarczającą lub nadmierną ilość lutu, niedostateczne wypełnienie otworów przelotowych, przesunięcia, przemieszczenie kulek lutowniczych, efekt „pillow” oraz uniesione wyprowadzenia. Pęknięcia, rozprysk lutu i ciała obce są widoczne w tej samej objętości.
Obsługiwane komponenty to m.in. obudowy BGA, CSP, QFN, QFP i SOP, elementy chip oraz moduły mocy.
„Linia otrzymuje numer przelotki i klasę wady, a nie tylko informację o odrzuconej płytce”, dodaje Szabo. „Dzięki temu stanowisko CT staje się narzędziem poprawy uzysku, a nie tylko końcową bramką kontrolną.”
Zautomatyzowany transport, AOI i MES utrzymują CT w linii
Kamera optyczna najpierw wykonuje obraz nawigacyjny, na którym wybiera się obszary zainteresowania. Załadunek i rozładunek są automatyczne, a skan uruchamia się jednym kliknięciem. Płaszczyzna odniesienia mierzona laserem kompensuje odkształcenie płytki do ±2 mm na poziomie komponentu, dzięki czemu warstwy pozostają wyrównane do warstwy połączenia.
Synchroniczna automatyczna kontrola optyczna (AOI) działa równolegle z kontrolą rentgenowską. Wyniki trafiają do systemu MES zakładu wraz z pozycją i klasą wady każdego wykrytego defektu. Ta sama maszyna pracuje inline lub at-line.
Standardowo płytki mogą ważyć do 3,5 kg, opcjonalnie 5 kg lub 8 kg. Pneumatyczny uchwyt mocuje płytkę za krawędź o szerokości 3 mm.
Rozdzielczość, pole widzenia i czas kontroli są od siebie zależne. Konfigurację należy zaplanować w oparciu o najgrubszą płytkę i najmniejszą przelotkę oraz przetestować ją na własnych płytkach, zanim zostanie ostatecznie ustalona.
| Podana wartość | RMPCT5500 |
|---|---|
| Tryb pracy | Inline lub at-line; synchroniczne AOI; połączenie z MES |
| Tryby obrazowania | Planarna CT 2D, 2.5D i 3D; ponad 300 warstw (XY, XZ, YZ) |
| Kąt projekcji | 30° lub 45° |
| Projekcje | od 32 do 1024 |
| Czas kontroli | Do 2 s na pole widzenia |
| Rozdzielczość | Wybierana, 3–30 µm |
| Pole widzenia | Do 57 × 73 mm, w zależności od rozdzielczości |
| Źródło promieniowania rentgenowskiego | 40–180 kV, 10–300 µA, moc na tarczy do 40 W |
| Detektor | Detektor płaski, 2304 × 2940 pikseli, rozmiar piksela 49,5 µm, 14-bitowy, do 15 kl./s |
| Rozmiar płytki | Do 760 × 660 mm, grubość 1–7 mm, krawędź mocowania 3 mm |
| Masa płytki | Do 3,5 kg (opcjonalnie 5 kg lub 8 kg) |
| Kompensacja odkształcenia | ±2 mm, płaszczyzna odniesienia mierzona laserem |
| Analiza odwiercenia wstecznego | Pomiar głębokości kikuta (stub) i resztkowej miedzi z użyciem AI |
Royma Europe oferuje skany testowe płytek i zespołów klienta na systemie RMPCT5500. Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu. Dalsze zadania kontrolne opisano na stronach aplikacyjnych poświęconych elektronice użytkowej i motoryzacji.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.