Прикладная заметка ·
От 2D AXI к встраиваемой 3D планарной КТ: контроль 20-слойных плат HDI и переходных отверстий с обратным сверлением в производстве
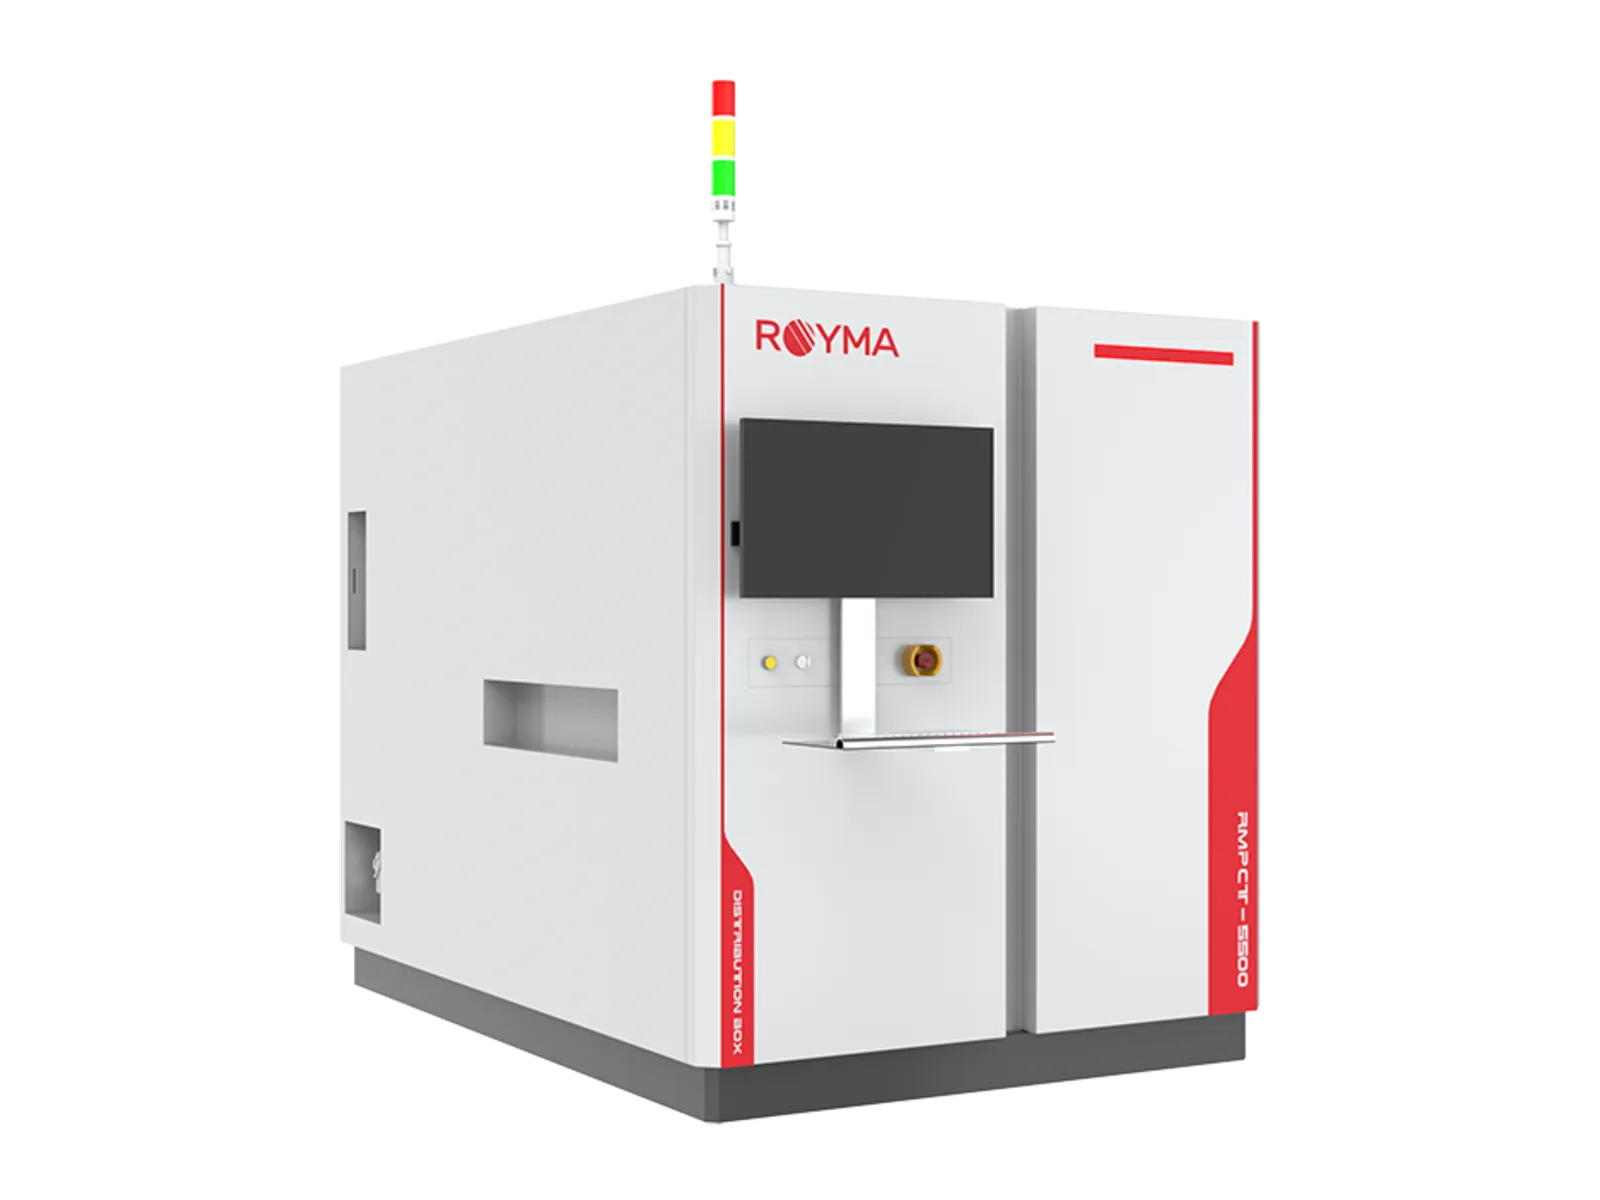
Планарный компьютерный томограф (КТ) RMPCT5500 от Royma Industrial CT переносит 3D-контроль многослойных плат и плат HDI на производственную линию. Он реконструирует более 300 срезов за одно сканирование при времени до 2 с на поле зрения. Переходные отверстия с обратным сверлением, шариковые выводы BGA и заполнение металлизированных отверстий измеряются в том слое, где они расположены.
Машина предназначена для менеджеров по качеству и инженеров-испытателей на производстве печатных плат и узлов. Она работает в линии или рядом с ней (at-line), принимает платы размером до 760 × 660 мм и толщиной 1–7 мм и передаёт данные в MES предприятия. Вы получаете измеренный результат для каждого переходного отверстия и каждого соединения, а не сплющенное изображение, которое нужно интерпретировать.
Планарная КТ разделяет слои, которые 2D AXI накладывает друг на друга
Изображение 2D автоматического рентгеновского контроля (AXI) проецирует всю плату в одну картинку. На плате с 20 и более слоями переходные отверстия, медные плоскости и шарики BGA с обеих сторон накладываются друг на друга. Пора в одном соединении и безвредное наложение компонента, расположенного ниже, могут выглядеть одинаково.
Переходные отверстия с обратным сверлением лучше всего показывают это ограничение. 2D-изображение показывает, что отверстие просверлено, но не показывает, какова длина оставшегося стаба и сколько меди осталось в стенке отверстия, а именно эти два значения определяют, годно ли отверстие.
Производство многослойных плат и плат HDI для силовой электроники автомобилей растёт в Европе и Азии. По мере роста числа слоёв и плотности переходных отверстий растёт и число соединений, которые одна проекция не может разрешить.
RMPCT5500 реконструирует плату послойно
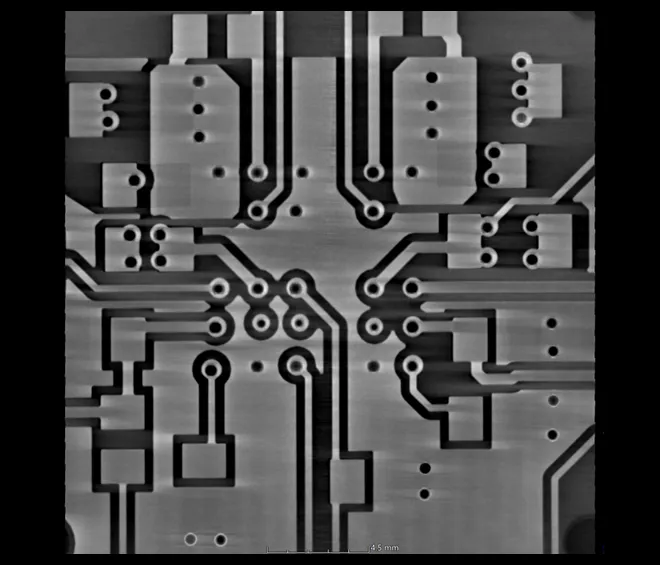
RMPCT5500 использует планарную КТ, также называемую ламинографией, для плоских деталей, слишком больших для сканирования с вращением образца. Источник рентгеновского излучения и детектор перемещаются относительно платы, а не вращают её, при угле проекции 30° или 45°. По 32–1024 проекциям машина реконструирует более 300 срезов в направлениях XY, XZ и YZ.
На одном оборудовании реализованы три режима визуализации: 2D, 2,5D и 3D планарная КТ. Плату можно проверить в 2D, а для соединений, которые этого требуют, перейти на 3D. Разрешение выбирается в диапазоне от 3 до 30 мкм в соответствии с диаметром переходных отверстий и размером шариков.
Источник работает в диапазоне от 40 до 180 кВ и от 10 до 300 мкА. 14-разрядный плоскопанельный детектор с разрешением 2304 × 2940 пикселей записывает до 15 кадров в секунду.
«На 2D-снимке 20-слойной платы все слои видны одновременно, — говорит Габор Сабо (Gabor Szabo), директор по продажам в Европе компании Royma Europe. — Планарная КТ даёт Вашим инженерам по контролю срез на той глубине, где действительно находится дефект».
Глубина обратного сверления и паяные соединения измеряются автоматически
Для переходных отверстий с обратным сверлением измерение на основе ИИ определяет остаточную глубину заглушки (stub) и остаточную медь. Контроль выполняется без того, чтобы оператор просматривал каждый срез. Забракованная плата маркируется с указанием отверстия, не прошедшего проверку, а не только с общим результатом по плате.
Тот же скан охватывает и паяные соединения. Программное обеспечение выявляет пустоты, непропаи и отсутствие припоя, короткие замыкания и перемычки, включая короткие замыкания BGA. Оно сообщает о недостатке или избытке припоя, недостаточном заполнении металлизированных отверстий, смещении, сдвиге шариков припоя, эффекте «подушки» (pillow effect) и приподнятых выводах. Трещины, брызги припоя и посторонние включения видны в том же объёме.
Контролируются, в частности, корпуса BGA, CSP, QFN, QFP и SOP, чип-компоненты и силовые модули.
«Линия получает номер отверстия и класс дефекта, а не просто забракованную плату, — добавляет Сабо. — Благодаря этому станция КТ становится инструментом повышения выхода годных, а не просто финальным барьером».
Автоматическая загрузка, АОИ и MES позволяют встроить КТ в линию
Сначала оптическая камера снимает навигационное изображение, на котором выбираются области интереса. Загрузка и выгрузка выполняются автоматически, а сканирование запускается одним щелчком. Опорная плоскость, измеряемая лазером, компенсирует коробление платы до ±2 мм на уровне компонентов, поэтому срезы остаются выровненными по слою соединений.
Одновременно с рентгеновским контролем выполняется автоматическая оптическая инспекция (АОИ). Результаты передаются в MES предприятия с указанием положения и класса дефекта для каждой находки. Одна и та же установка работает как в линии (inline), так и рядом с линией (at-line).
Масса плат в стандартной комплектации — до 3,5 кг, опционально 5 кг или 8 кг. Пневматический зажим фиксирует плату по краю шириной 3 мм.
Разрешение, поле зрения и время контроля взаимосвязаны. Планируйте конфигурацию исходя из самой толстой платы и самого малого переходного отверстия и проверьте её на Ваших собственных платах до окончательного выбора.
| Заявленное значение | RMPCT5500 |
|---|---|
| Режим работы | Inline или at-line; синхронная АОИ; подключение к MES |
| Режимы визуализации | 2D, 2,5D и 3D планарная КТ; более 300 срезов (XY, XZ, YZ) |
| Угол проекции | 30° или 45° |
| Проекции | от 32 до 1024 |
| Время контроля | До 2 с на поле зрения |
| Разрешение | Выбирается, 3–30 мкм |
| Поле зрения | До 57 × 73 мм в зависимости от разрешения |
| Источник рентгеновского излучения | 40–180 кВ, 10–300 мкА, мощность на мишени до 40 Вт |
| Детектор | Плоскопанельный детектор, 2304 × 2940 пикселей, размер пикселя 49,5 мкм, 14 бит, до 15 кадров/с |
| Размер платы | До 760 × 660 мм, толщина 1–7 мм, зажимной край 3 мм |
| Масса платы | До 3,5 кг (опционально 5 кг или 8 кг) |
| Компенсация коробления | ±2 мм, опорная плоскость, измеряемая лазером |
| Анализ обратного сверления | Измерение глубины заглушки (stub) и остаточной меди с помощью ИИ |
Royma Europe предлагает пробное сканирование плат и сборок заказчиков на RMPCT5500. Свяжитесь с Габором Сабо (Gabor Szabo), директором по продажам в Европе, Royma Europe: gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu. Другие задачи контроля описаны на страницах применения потребительской электроники и автомобильной промышленности.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Германия.