Nota de aplicación ·
De la clasificación a la corrección: cómo el TC en línea al 100 % de las celdas devuelve los datos de defectos a la línea de apilado
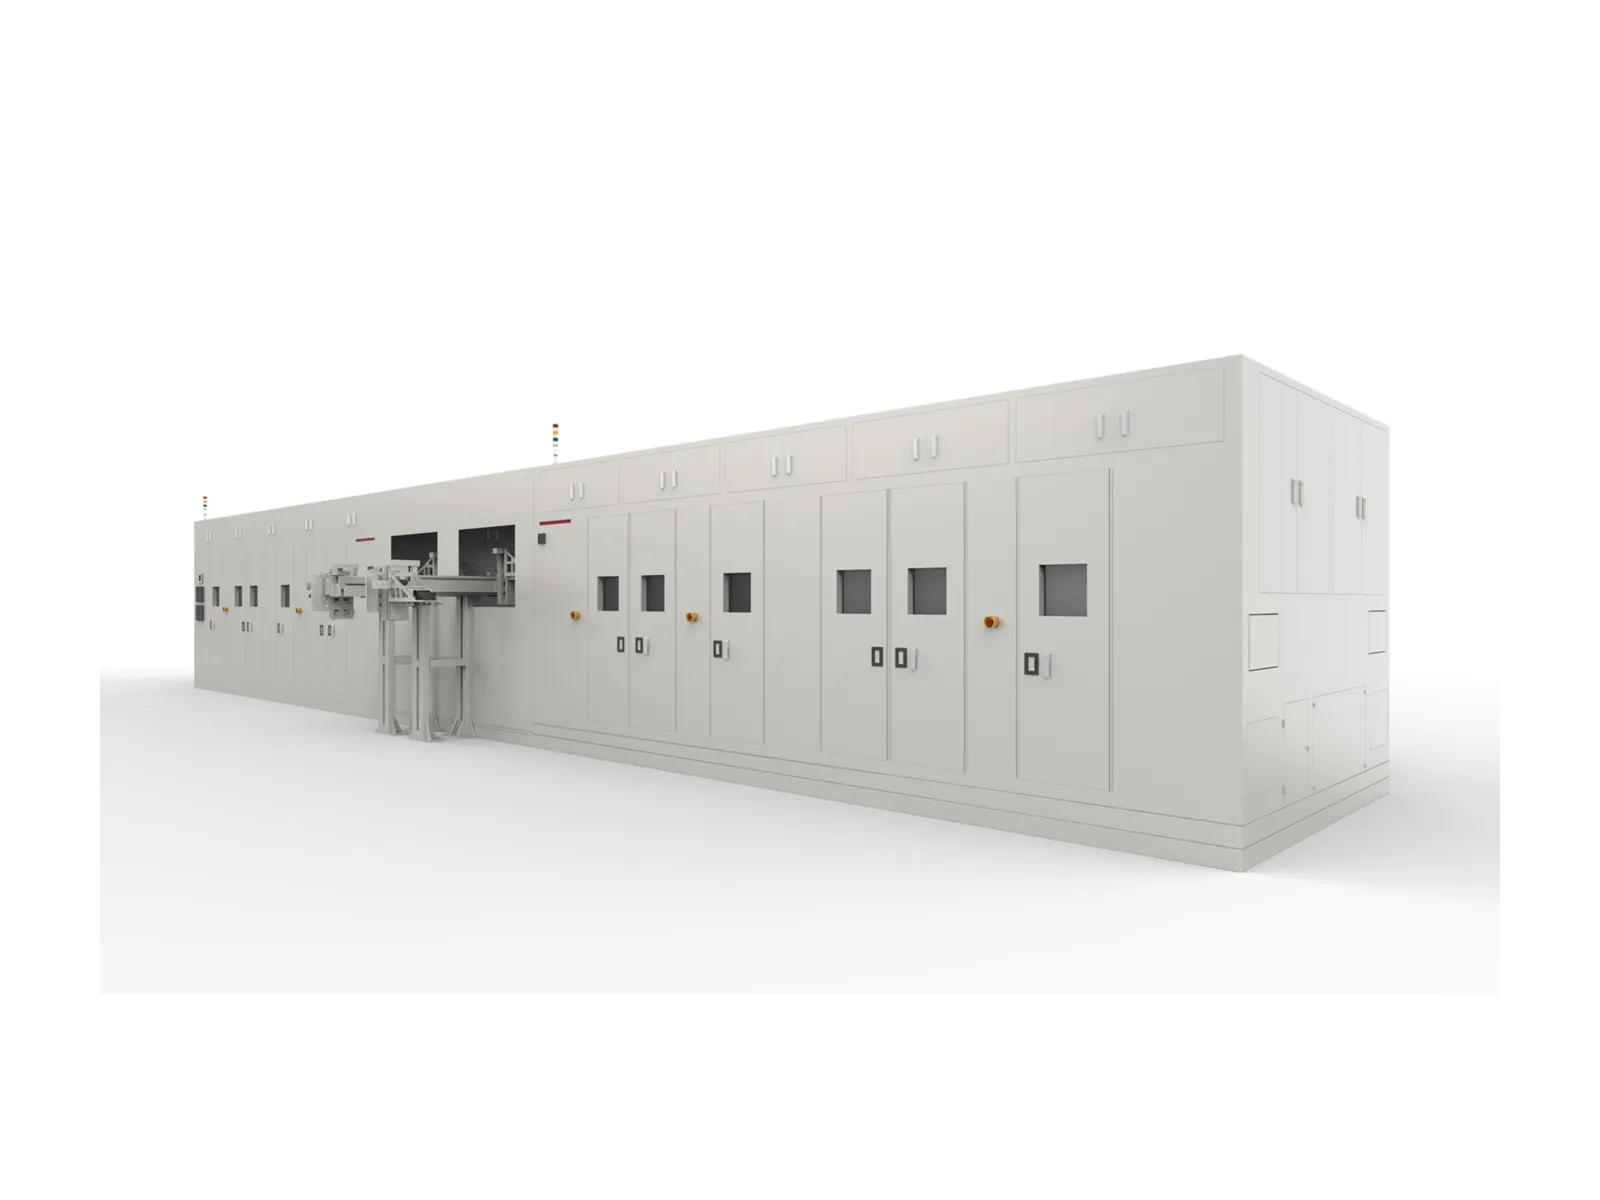
El TC de pórtico en línea Royma RMLCT7500 inspecciona en 3D cada celda de batería prismática y notifica para cada una el tipo de defecto y un estado de calidad, a una cadencia de hasta 36 piezas por minuto según la configuración de la línea. Ese registro sirve para algo más que para clasificar las celdas: indica a los procesos de apilado y ensamblaje situados aguas arriba qué fallo están generando, de modo que los ingenieros de proceso puedan corregir la causa en lugar de desechar el resultado.
Clasificar sin más deja la causa activa
Una estación de inspección final que solo clasifica responde a una pregunta por celda: apta o no apta. Eso mantiene las celdas defectuosas alejadas del embalaje, pero no evita que la siguiente celda llegue con el mismo defecto. Cuando un proceso de apilado se desvía, la proporción de celdas con sobreancho de electrodo, bordes plegados o desalineación aumenta paso a paso. Un control que solo clasifica las retira una a una mientras la deriva continúa, y el coste aparece como desecho en lugar de como una máquina corregida.
Las fábricas de celdas de Europa, Norteamérica y Asia que pasan de la puesta en marcha a la producción en serie se encuentran con esta situación durante el aumento de producción (ramp-up). Un rendimiento estable a la primera depende de la rapidez con la que se detecta una desviación y se rastrea hasta la etapa que la ha causado.
Un escaneo por celda ofrece una estadística de defectos por etapa del proceso
La tarea de inspección consta de tres partes. Se escanea cada celda, no una muestra. Cada resultado indica el tipo de defecto, no solo un veredicto. Y los resultados se recopilan para que una tendencia sea visible por línea y por turno.
El RMLCT7500 está concebido para esta tarea. Es un sistema de TC inline de tipo gantry, totalmente automático y de diseño modular: el número de anillos del gantry se elige en función de la línea, y el rendimiento indicado alcanza hasta 36 ppm según la configuración. Dado que cada celda pasa por la TC, los datos en los que se basa una decisión de proceso abarcan toda la población producida, y no una estimación obtenida a partir de muestras de laboratorio.
En cada celda prismática, el sistema comprueba las características que determinan el apilado y el ensamblaje:
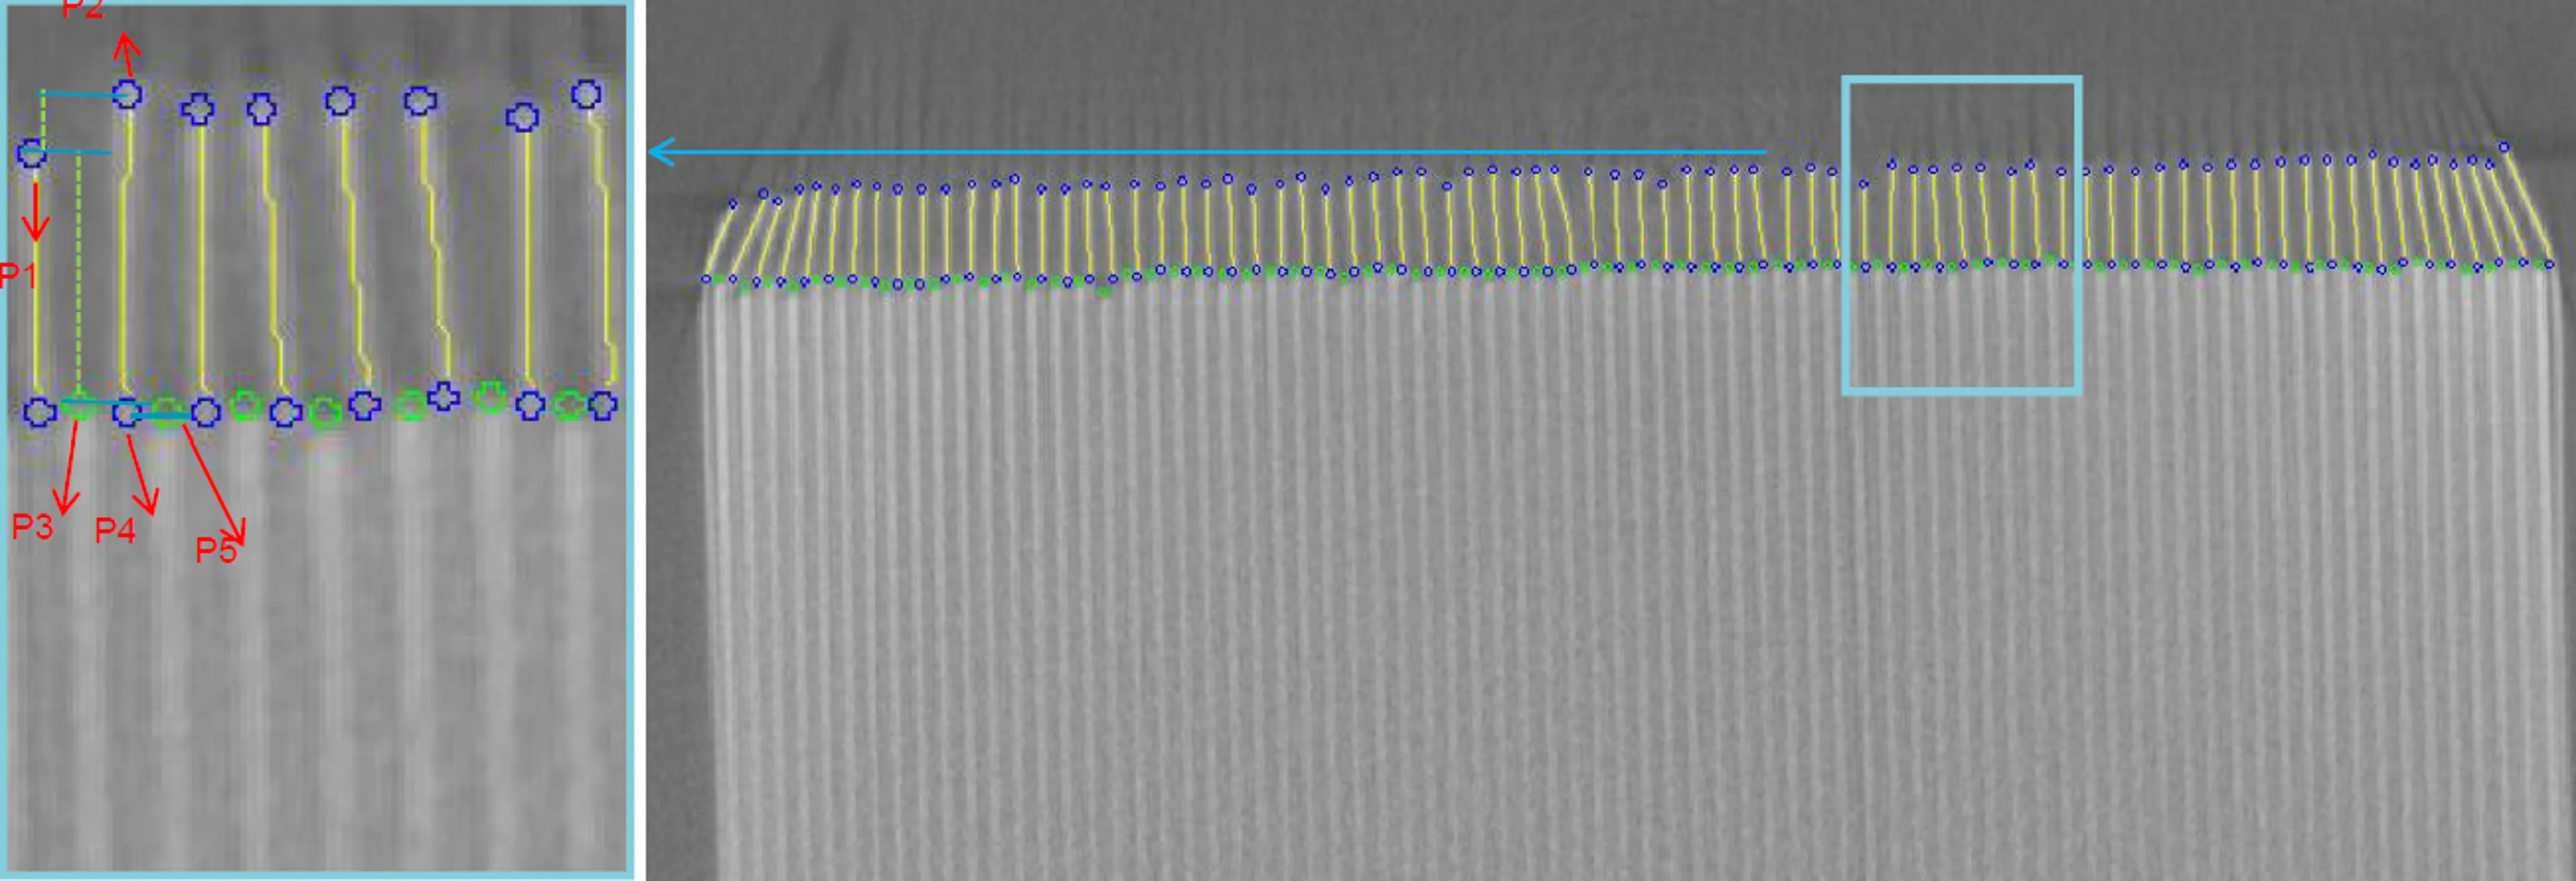
- sobreancho de ánodo y cátodo en las cuatro esquinas del apilado de electrodos
- bordes de electrodo arrugados o plegados
- alineación de los electrodos y distancia entre electrodos y carcasa
- perforaciones, pliegues y cortes en los electrodos
- cuerpos extraños en el interior de la celda
La zona de escaneo y los tipos de defecto que se deben detectar se configuran para cada diseño de celda.
La clasificación automática convierte la TC en un instrumento de medición del proceso
Una estación de TC solo puede alimentar un proceso si sus resultados llegan a la velocidad de la línea y sin lectura manual de imágenes de cortes. En el RMLCT7500, la reconstrucción comienza mientras la celda aún se está escaneando. Un módulo de mejora de imagen realza los bordes de los electrodos de los que depende la medición del sobreancho, y un módulo de reconocimiento del sobreancho calcula el resultado de forma automática. A continuación, los algoritmos de Royma asignan cada celda a GO o NOGO y generan el informe sin intervención de un operario.
Como la clasificación es automática, el resultado son datos estructurados y no una imagen: la celda, su tipo de defecto y su estado de calidad. Cuando un diseño de celda requiere una comprobación que los algoritmos estándar no cubren, Royma desarrolla un algoritmo personalizado para esa celda. La repetibilidad se controla mediante Gauge R&R, de modo que una fábrica puede demostrar que la propia medición es estable antes de utilizar los resultados para ajustar los equipos.
«Una estación que solo clasifica informa a la línea de lo que ha ocurrido con una celda», afirma Gabor Szabo, Sales Director Europe de Royma Europe. «Un registro por tipo de defecto informa a la línea de lo que está ocurriendo en el proceso, y eso es lo que necesitan las etapas de apilado y ensamblaje para poder actuar.»
Los datos de defectos regresan a la etapa que los ha causado
En el concepto inline de Royma, las celdas pasan por los procesos de ensamblaje antes del embalaje, y la inspección por TC se sitúa entre el ensamblaje y el embalaje. El tipo de defecto y el estado de calidad obtenidos por TC se retroalimentan a los procesos de ensamblaje anteriores, mientras que el cribado al 100 % solo deja continuar a las celdas buenas.
En la práctica, el valor reside en el patrón y no en el rechazo individual. Un número creciente de hallazgos de sobreancho en una esquina orienta a los ingenieros hacia la alineación del apilado. Los bordes plegados o arrugados los orientan hacia la manipulación de los electrodos. Un cambio en la distancia entre electrodos y carcasa los orienta hacia la inserción del apilado en la carcasa. Cada uno de estos casos es una cuestión que afecta a una máquina concreta, y el registro de la TC indica a los ingenieros qué máquina revisar primero.
«El valor no está en detectar más celdas defectuosas», añade Szabo. «Está en dar a la línea de apilado la información necesaria para producir menos.»
Notas prácticas para una línea en fase de ramp-up
Defina primero el catálogo de defectos. Calidad e ingeniería de procesos acuerdan qué tipos de defecto se notifican y a qué estación anterior corresponde cada uno. Esa asignación convierte un resultado de TC en una instrucción para una máquina concreta.
Planifique con antelación la vía de los datos. La forma en que los resultados de cada celda llegan al MES, al software de estadística o al control de línea de la fábrica se define con cada cliente como parte del proyecto de la línea.
Aproveche la fase de ramp-up. Mientras la ventana de proceso aún se está definiendo, los datos de TC de toda la población muestran qué cambios de parámetros reducen realmente la tasa de defectos. Una vez estabilizada la línea, el mismo registro documenta que se mantiene estable.
Equilibre el tiempo de escaneo y la repetibilidad. Los tiempos de escaneo más cortos aumentan el rendimiento, pero reducen la repetibilidad, por lo que los ajustes de escaneo se eligen para cada diseño de celda en función del requisito de Gauge R&R de la fábrica.
Datos indicados del RMLCT7500
| Parámetro | RMLCT7500 |
|---|---|
| Tipo de sistema | TC 3D inline de tipo gantry, totalmente automática |
| Alcance de la inspección | 100 % inline, todas las celdas |
| Formato de celda | Celdas de batería prismáticas |
| Rendimiento | Hasta 36 ppm, según la configuración |
| Diseño del gantry | Modular, número de anillos del gantry elegido para cada línea |
| Reconstrucción | Comienza durante el escaneo |
| Clasificación | GO/NOGO automático con informe automático |
| Características detectadas | Sobresaliente en las cuatro esquinas, bordes doblados o arrugados, alineación, distancia entre electrodo y carcasa, perforaciones, cuerpos extraños |
| Uso de los datos | Tipo de defecto y estado de calidad se retroalimentan al ensamblado anterior |
Los escaneos de prueba muestran lo que informan sus propias celdas
Royma Europe ofrece escaneos de prueba de celdas del cliente en la RMLCT7500 y evalúa qué tipos de defecto, y qué retroalimentación a la línea de apilado, producirían las propias celdas de una planta. Contacte con Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Alemania.