Anwendungsbericht ·
Vom Sortieren zum Beheben: Wie eine 100%-Inline-Zellen-CT Defektdaten an die Stapellinie zurückmeldet
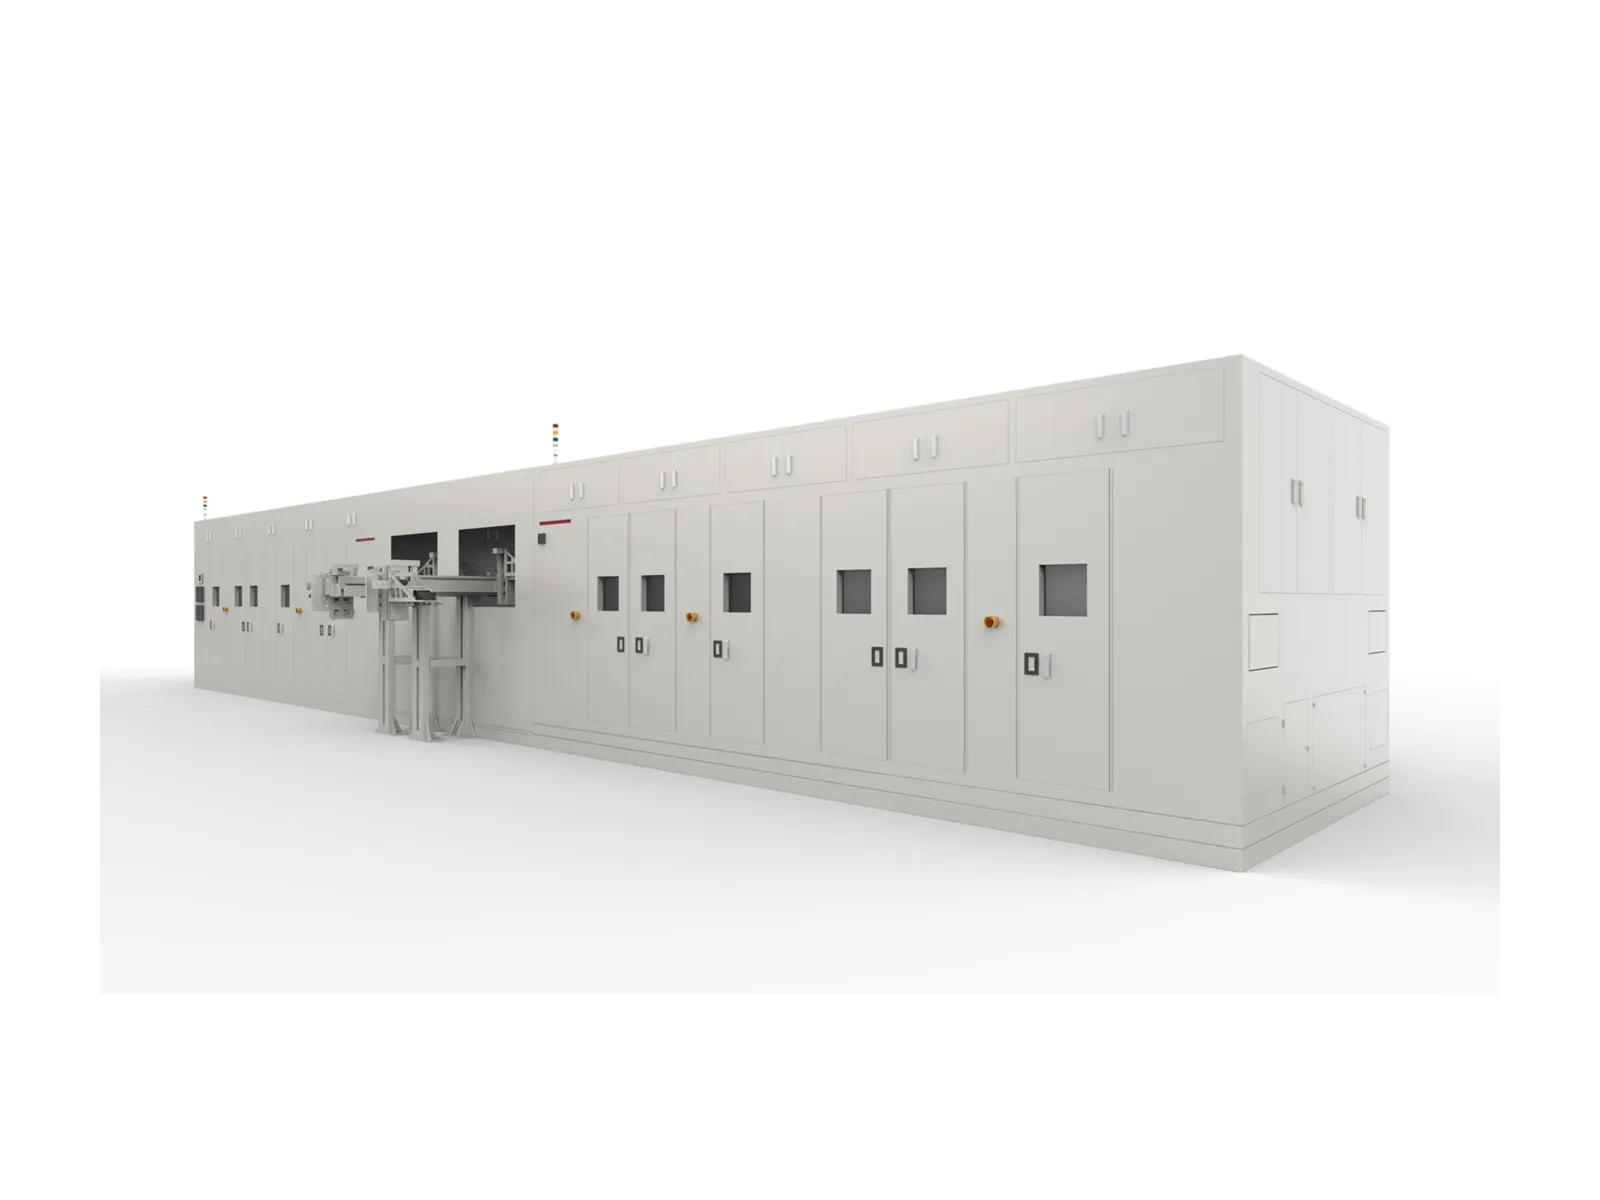
Die Royma RMLCT7500 Inline-Gantry-CT prüft jede prismatische Batteriezelle in 3D und meldet für jede einen Defekttyp und einen Qualitätsstatus, mit bis zu 36 Teilen pro Minute je nach Linienkonfiguration. Dieser Datensatz sortiert nicht nur Zellen. Er teilt den vorgelagerten Stapel- und Assemblierungsschritten mit, welchen Fehler sie erzeugen, sodass Prozessingenieure die Ursache beheben können, statt das Ergebnis zu verschrotten.
Sortieren allein lässt die Ursache weiterlaufen
Eine Endprüfstation, die nur sortiert, beantwortet pro Zelle eine einzige Frage: bestanden oder nicht bestanden. Fehlerhafte Zellen gelangen so nicht in die Verpackung, aber die nächste Zelle kommt weiterhin mit demselben Fehler an. Wenn ein Stapelprozess driftet, steigt der Anteil der Zellen mit Elektrodenüberhang, gefalteten Kanten oder Fehlausrichtung schrittweise an. Ein reines Sortier-Gate entfernt sie einzeln, während die Drift anhält, und die Kosten zeigen sich als Ausschuss statt als korrigierte Maschine.
Zellfabriken in Europa, Nordamerika und Asien, die von der Inbetriebnahme in die Serienproduktion übergehen, erleben diese Situation im Hochlauf. Ein stabiler First-Pass-Yield hängt davon ab, wie schnell eine Abweichung erkannt und bis zum verursachenden Schritt zurückverfolgt wird.
Ein Scan pro Zelle liefert eine Defektstatistik pro Prozessschritt
Die Inspektionsaufgabe besteht aus drei Teilen. Jede Zelle wird gescannt, nicht nur eine Stichprobe. Jedes Ergebnis benennt den Defekttyp, nicht nur ein Urteil. Und die Ergebnisse werden gesammelt, sodass ein Trend pro Linie und pro Schicht sichtbar wird.
Die RMLCT7500 ist für diese Aufgabe gebaut. Sie ist eine vollautomatische Inline-Gantry-CT mit modularem Aufbau: Die Anzahl der Gantry-Ringe wird passend zur Linie gewählt, und der angegebene Durchsatz erreicht je nach Konfiguration bis zu 36 ppm. Da jede Zelle die CT durchläuft, deckt die Datenbasis für eine Prozessentscheidung die gesamte Produktionsmenge ab, statt auf einer Schätzung aus Laborproben zu beruhen.
Für jede prismatische Zelle prüft das System die Merkmale, die durch Stapeln und Assemblierung bestimmt werden:
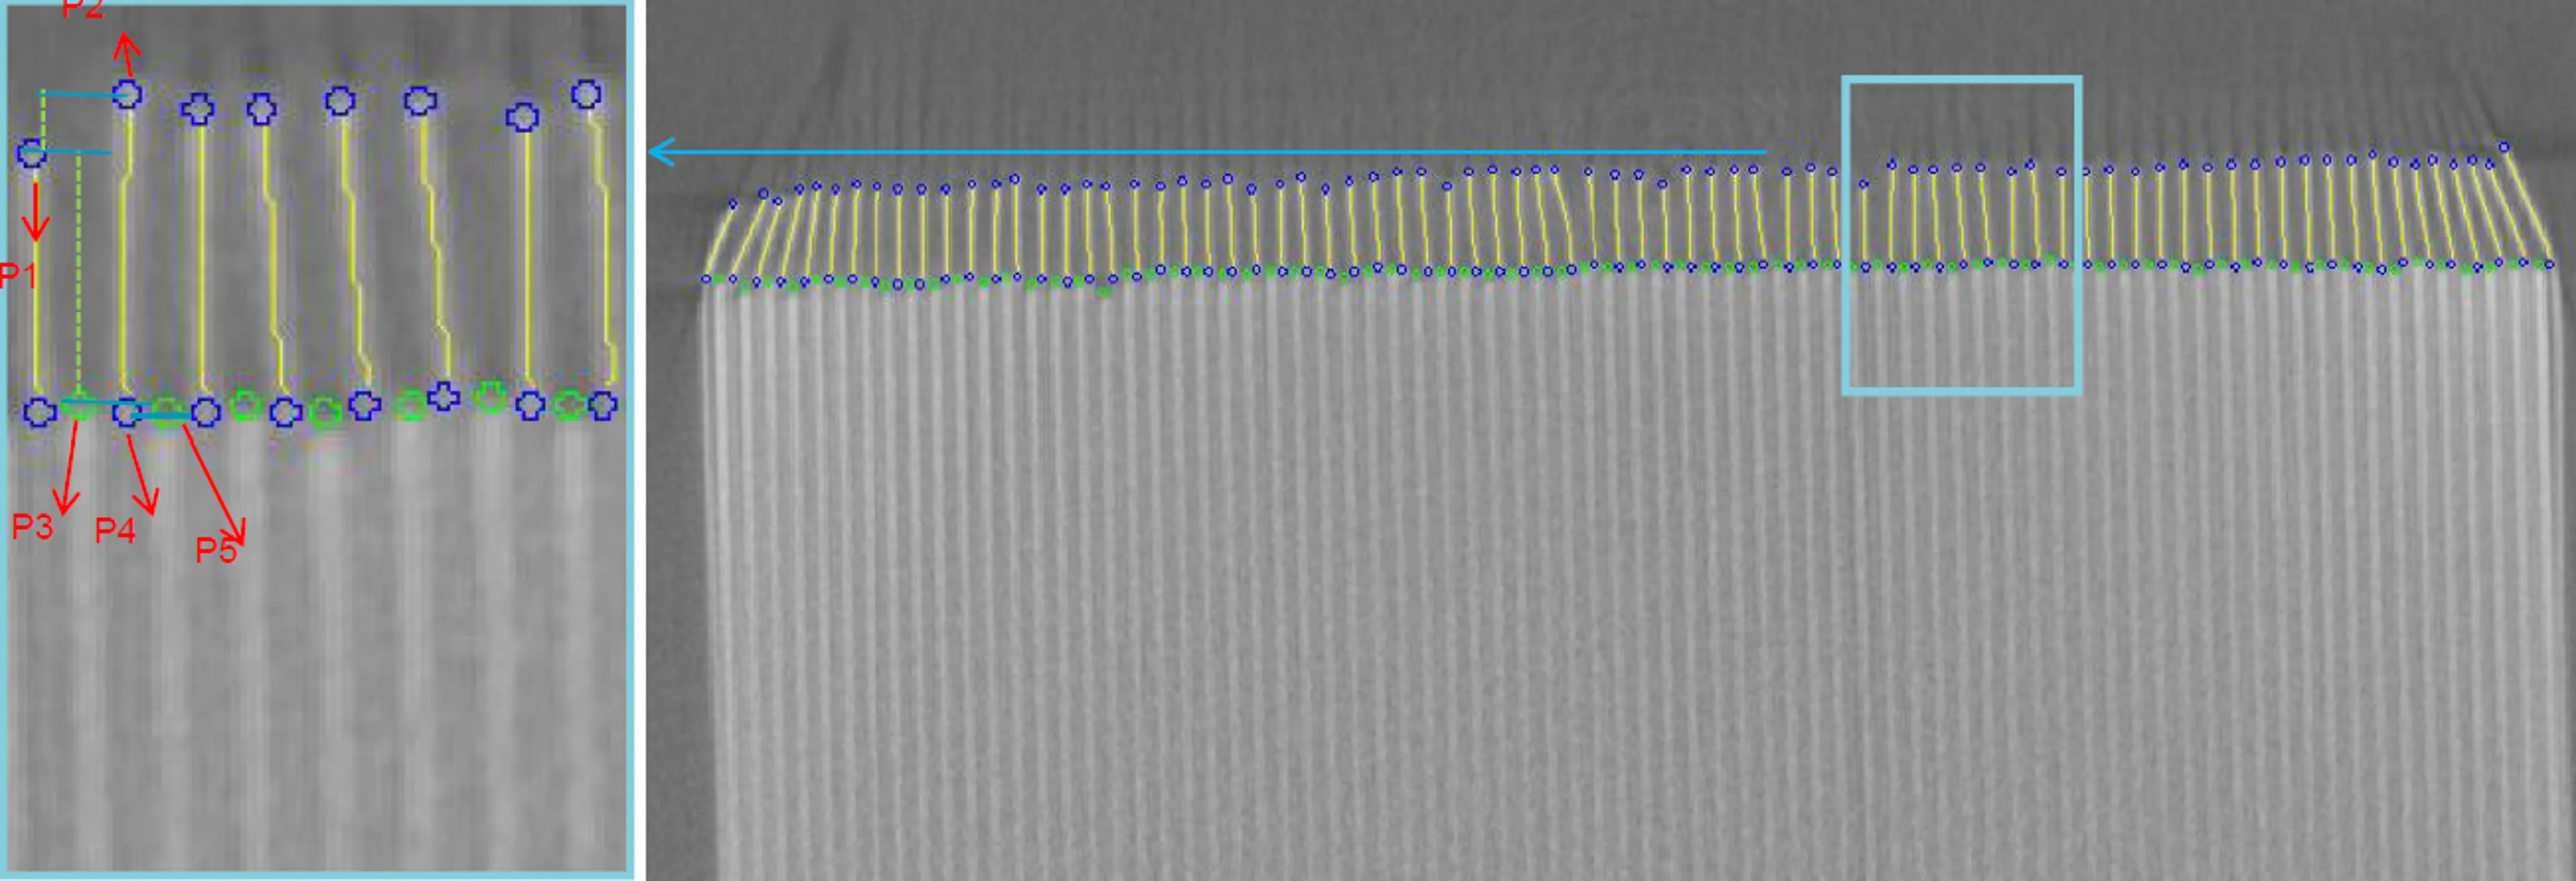
- Anoden- und Kathodenüberhang an den vier Ecken des Elektrodenstapels
- geknitterte oder gefaltete Elektrodenkanten
- Elektroden-Alignment und Abstand zwischen Elektrode und Gehäuse
- Elektroden-Einstiche, -Falten und -Schnitte
- Fremdkörper im Inneren der Zelle
Der Scanbereich und die zu detektierenden Defekttypen werden für jedes Zelldesign konfiguriert.
Automatische Klassifizierung macht die CT zum Prozess-Messmittel
Eine CT-Station kann einen Prozess nur speisen, wenn ihre Ergebnisse im Linientakt und ohne manuelles Lesen von Querschnitten vorliegen. Auf der RMLCT7500 beginnt die Rekonstruktion, während die Zelle noch gescannt wird. Ein Bildverbesserungsmodul schärft die Elektrodenkanten, von denen die Überhangmessung abhängt, und ein Modul zur Überhangerkennung berechnet das Ergebnis automatisch. Die Algorithmen von Royma ordnen dann jede Zelle GO oder NOGO zu und erzeugen den Report ohne Bediener.
Da die Klassifizierung automatisch erfolgt, ist die Ausgabe kein Bild, sondern strukturierte Daten: die Zelle, ihr Defekttyp und ihr Qualitätsstatus. Wenn ein Zelldesign eine Prüfung erfordert, die die Standard-Algorithmen nicht abdecken, entwickelt Royma einen angepassten Algorithmus für diese Zelle. Die Wiederholbarkeit wird als Gauge R&R erfasst, sodass ein Werk nachweisen kann, dass die Messung selbst stabil ist, bevor es die Ergebnisse zur Anpassung von Anlagen nutzt.
„Eine reine Sortierstation sagt der Linie, was mit einer Zelle passiert ist“, sagt Gabor Szabo, Vertriebsleiter Europa bei Royma Europe. „Ein Datensatz mit Defekttypen sagt der Linie, was mit dem Prozess geschieht, und genau das brauchen die Stapel- und Assemblierungsschritte, um zu handeln.“
Defektdaten fließen zum verursachenden Schritt zurück
Im Inline-Konzept von Royma durchlaufen die Zellen vor der Verpackung die Assemblierungsprozesse, und die CT-Inspektion sitzt zwischen Assemblierung und Verpackung. Defekttyp und Qualitätsstatus aus der CT werden an die vorgelagerten Assemblierungsprozesse zurückgemeldet, während die 100%-Prüfung nur gute Zellen weiterlaufen lässt.
In der Praxis liegt der Wert im Muster und nicht im einzelnen Ausschuss. Eine wachsende Zahl von Überhang-Befunden an einer Ecke weist die Ingenieure auf das Stapel-Alignment hin. Gefaltete oder geknitterte Kanten weisen sie auf die Elektrodenhandhabung hin. Eine Verschiebung des Abstands zwischen Elektrode und Gehäuse weist sie auf das Einsetzen des Stapels in das Gehäuse hin. Jedes davon ist eine Frage an eine bestimmte Maschine, und der CT-Datensatz zeigt den Ingenieuren, welche Maschine sie zuerst prüfen sollten.
„Der Wert liegt nicht darin, mehr schlechte Zellen zu finden“, ergänzt Szabo. „Er liegt darin, der Stapellinie die Information zu geben, weniger davon zu produzieren.“
Praktische Hinweise für eine Linie im Hochlauf
Definieren Sie zuerst den Defektkatalog. Qualitäts- und Prozessentwicklung legen gemeinsam fest, welche Defekttypen gemeldet werden und zu welcher vorgelagerten Station jeder gehört. Diese Zuordnung macht aus einem CT-Ergebnis eine Anweisung für eine bestimmte Maschine.
Planen Sie den Datenweg frühzeitig. Wie die Ergebnisse pro Zelle zum MES, zur Statistiksoftware oder zur Liniensteuerung des Werks gelangen, wird mit jedem Kunden im Rahmen des Linienprojekts festgelegt.
Nutzen Sie die Hochlaufphase. Solange das Prozessfenster noch eingestellt wird, zeigen CT-Daten der gesamten Produktionsmenge, welche Parameteränderungen die Defektrate tatsächlich senken. Sobald die Linie stabil ist, dokumentiert derselbe Datensatz, dass sie stabil bleibt.
Wägen Sie Scanzeit und Wiederholbarkeit ab. Kürzere Scanzeiten erhöhen den Durchsatz, verringern aber die Wiederholbarkeit. Daher werden die Scan-Einstellungen pro Zelldesign anhand der Gauge-R&R-Anforderung des Werks gewählt.
Angegebene Kennwerte für die RMLCT7500
| Parameter | RMLCT7500 |
|---|---|
| Systemtyp | Inline-Gantry-3D-CT, vollautomatisch |
| Inspektionsumfang | 100 % Inline, jede Zelle |
| Zellformat | Prismatische Zellen |
| Durchsatz | Bis zu 36 ppm, je nach Konfiguration |
| Gantry-Aufbau | Modular, Anzahl der Gantry-Ringe je nach Linie wählbar |
| Rekonstruktion | Beginnt während des Scannens |
| Klassifizierung | Automatische GO/NOGO-Entscheidung mit automatischem Report |
| Erkannte Merkmale | Überhang an den vier Ecken, gefaltete oder geknitterte Kanten, Alignment, Abstand zwischen Elektrode und Gehäuse, Einstiche, Fremdkörper |
| Datennutzung | Defekttyp und Qualitätsstatus werden an die vorgelagerte Assemblierung zurückgemeldet |
Test-Scans zeigen, was Ihre eigenen Zellen melden
Royma Europe bietet Test-Scans von Kundenzellen auf der RMLCT7500 an und wertet aus, welche Defekttypen und welche Rückmeldung an die Stapellinie die eigenen Zellen eines Werks ergeben würden. Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Deutschland.