Nota applicativa ·
Dallo smistamento alla correzione: come la CT inline al 100% delle celle restituisce alla linea di impilamento i dati sui difetti
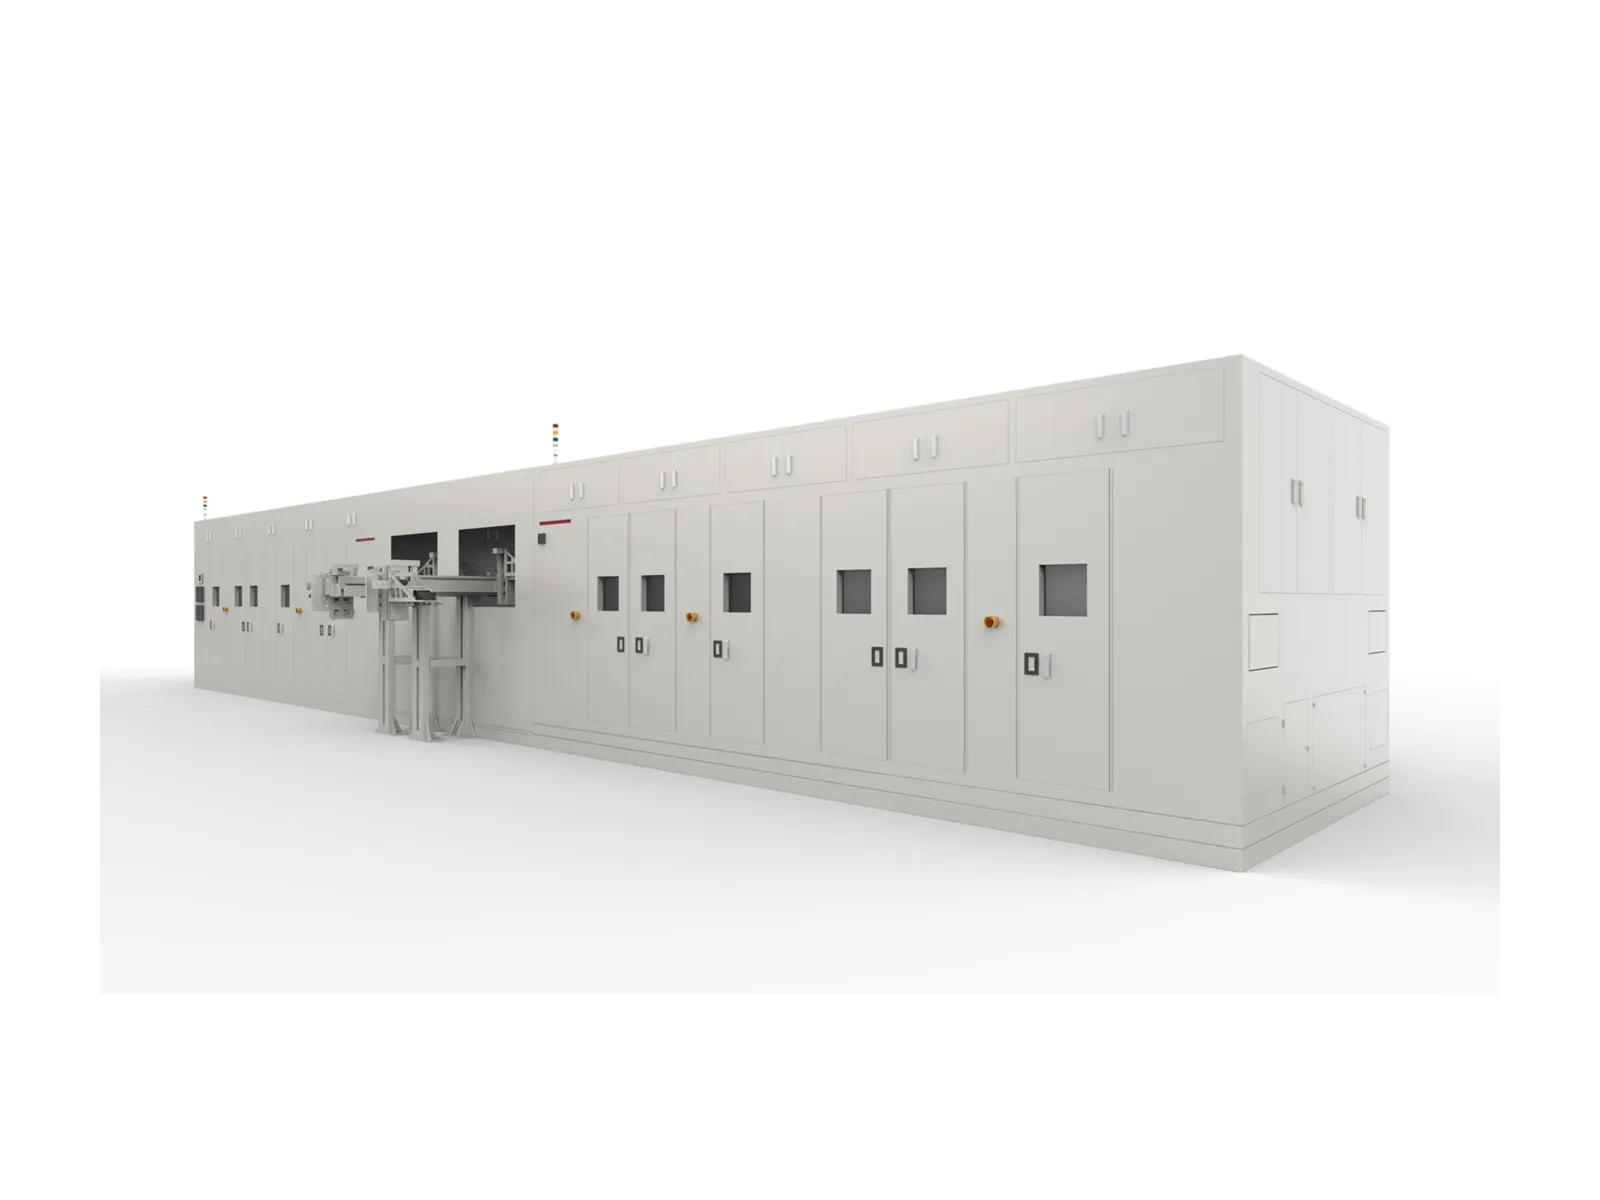
La CT inline a gantry Royma RMLCT7500 ispeziona in 3D ogni cella prismatica per batterie e riporta per ciascuna il tipo di difetto e lo stato di qualità, fino a 36 pezzi al minuto a seconda della configurazione della linea. Questa registrazione non serve solo a smistare le celle: indica alle fasi di impilamento e assemblaggio a monte quale difetto stanno generando, in modo che i tecnici di processo possano correggerne la causa invece di scartare il risultato.
Il solo smistamento lascia la causa in funzione
Una stazione di ispezione finale che si limita a smistare risponde a una sola domanda per ogni cella: conforme o non conforme. In questo modo le celle difettose non arrivano al confezionamento, ma non si impedisce che la cella successiva presenti lo stesso difetto. Quando un processo di impilamento deriva, la quota di celle con overhang degli elettrodi, bordi piegati o disallineamento aumenta gradualmente. Un controllo solo di smistamento le elimina una alla volta mentre la deriva prosegue, e il costo si manifesta come scarto anziché come macchina corretta.
Gli stabilimenti di produzione di celle in Europa, Nord America e Asia che passano dalla messa in servizio alla produzione in serie si trovano in questa situazione durante il ramp-up. Un first-pass yield stabile dipende dalla rapidità con cui una deviazione viene riconosciuta e ricondotta alla fase che l'ha causata.
Una scansione per cella fornisce una statistica dei difetti per ogni fase di processo
Il compito di ispezione si articola in tre parti. Ogni cella viene scansionata, non solo un campione. Ogni risultato indica il tipo di difetto, non soltanto un giudizio. E i risultati vengono raccolti in modo che un andamento diventi visibile per linea e per turno.
L'RMLCT7500 è concepito per questo compito. È una CT inline a gantry completamente automatica con struttura modulare: il numero di anelli del gantry viene scelto in funzione della linea e la produttività dichiarata raggiunge fino a 36 ppm a seconda della configurazione. Poiché ogni cella passa attraverso la CT, i dati su cui si basa una decisione di processo coprono l'intera popolazione produttiva, anziché una stima ricavata da campioni di laboratorio.
Per ogni cella prismatica il sistema controlla le caratteristiche determinate da impilamento e assemblaggio:
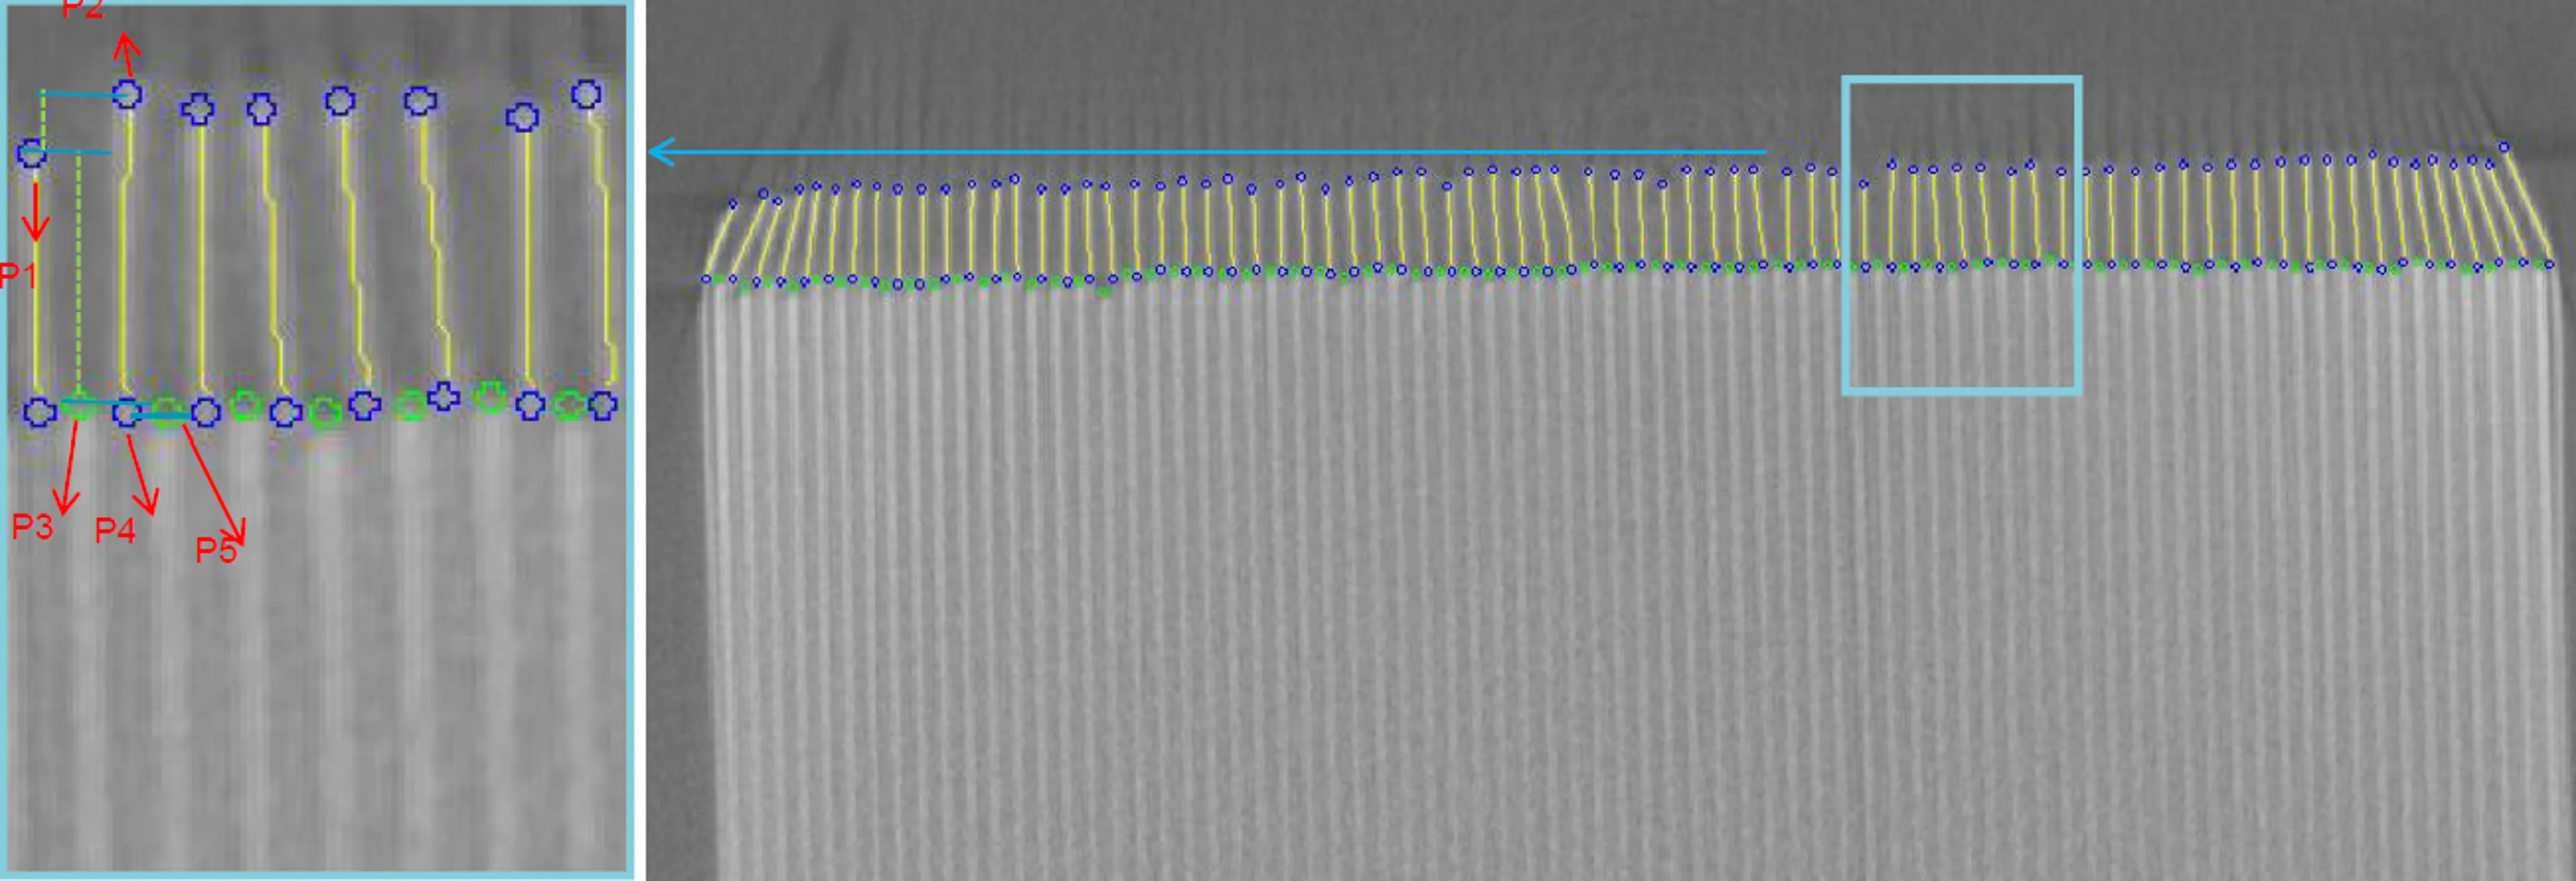
- overhang di anodo e catodo nei quattro angoli del pacco elettrodi
- bordi degli elettrodi raggrinziti o piegati
- allineamento degli elettrodi e distanza tra elettrodi e involucro
- perforazioni, pieghe e tagli degli elettrodi
- corpi estranei all'interno della cella
L'area di scansione e i tipi di difetto da rilevare vengono configurati per ogni design di cella.
La classificazione automatica trasforma la CT in uno strumento di misura di processo
Una stazione CT può alimentare un processo solo se i suoi risultati arrivano alla velocità di linea e senza lettura manuale delle immagini di sezione. Sull'RMLCT7500 la ricostruzione inizia mentre la cella è ancora in scansione. Un modulo di miglioramento dell'immagine rende più nitidi i bordi degli elettrodi da cui dipende la misura dell'overhang, e un modulo di riconoscimento dell'overhang calcola automaticamente il risultato. Gli algoritmi di Royma assegnano quindi ogni cella a GO o NOGO e generano il rapporto senza l'intervento di un operatore.
Poiché la classificazione è automatica, l'output è costituito da dati strutturati anziché da un'immagine: la cella, il tipo di difetto e lo stato di qualità. Se il design di una cella richiede un controllo non coperto dagli algoritmi standard, Royma sviluppa un algoritmo personalizzato per quella cella. La ripetibilità viene monitorata come Gauge R&R, così che lo stabilimento possa dimostrare la stabilità della misura stessa prima di utilizzarne i risultati per regolare le apparecchiature.
«Una stazione di solo smistamento dice alla linea che cosa è accaduto a una singola cella», afferma Gabor Szabo, Sales Director Europe di Royma Europe. «Una registrazione del tipo di difetto dice alla linea che cosa sta accadendo al processo, ed è ciò di cui le fasi di impilamento e assemblaggio hanno bisogno per intervenire.»
I dati sui difetti tornano alla fase che li ha causati
Nel concetto inline di Royma, le celle attraversano i processi di assemblaggio prima del confezionamento, e l'ispezione CT si colloca tra assemblaggio e confezionamento. Il tipo di difetto e lo stato di qualità rilevati dalla CT vengono restituiti ai processi di assemblaggio a monte, mentre lo screening al 100% lascia proseguire solo le celle conformi.
In pratica, il valore sta nello schema ricorrente più che nel singolo scarto. Un numero crescente di rilevamenti di overhang in un angolo indirizza i tecnici verso l'allineamento dell'impilamento. Bordi piegati o raggrinziti li indirizzano verso la movimentazione degli elettrodi. Una variazione della distanza tra elettrodi e involucro li indirizza verso l'inserimento del pacco nell'alloggiamento. Ciascuno di questi è un quesito relativo a una macchina specifica, e la registrazione CT indica ai tecnici quale macchina esaminare per prima.
«Il valore non sta nell'individuare più celle difettose», aggiunge Szabo. «Sta nel fornire alla linea di impilamento le informazioni per produrne meno.»
Note pratiche per una linea in fase di ramp-up
Definire prima il catalogo dei difetti. Qualità e ingegneria di processo concordano quali tipi di difetto vengono riportati e a quale stazione a monte appartiene ciascuno. Questa associazione trasforma un risultato CT in un'indicazione per una macchina specifica.
Pianificare per tempo il percorso dei dati. Il modo in cui i risultati per cella raggiungono l'MES dello stabilimento, il software di statistica o il controllo di linea viene definito con ogni cliente nell'ambito del progetto di linea.
Sfruttare la fase di ramp-up. Mentre la finestra di processo è ancora in definizione, i dati CT dell'intera popolazione mostrano quali modifiche dei parametri riducono effettivamente il tasso di difetti. Una volta stabilizzata la linea, la stessa registrazione documenta che si mantiene stabile.
Bilanciare tempo di scansione e ripetibilità. Tempi di scansione più brevi aumentano la produttività ma riducono la ripetibilità, per cui le impostazioni di scansione vengono scelte per ogni design di cella in base al requisito di Gauge R&R dello stabilimento.
Dati dichiarati per l'RMLCT7500
| Parametro | RMLCT7500 |
|---|---|
| Tipo di sistema | CT 3D inline a gantry, completamente automatica |
| Ambito di ispezione | 100% inline, ogni cella |
| Formato della cella | Celle prismatiche per batterie |
| Produttività | Fino a 36 ppm, a seconda della configurazione |
| Struttura del gantry | Modulare, numero di anelli del gantry scelto per ogni linea |
| Ricostruzione | Inizia durante la scansione |
| Classificazione | GO/NOGO automatico con report automatico |
| Caratteristiche rilevate | Overhang ai quattro angoli, bordi piegati o increspati, allineamento, distanza elettrodo-involucro, perforazioni, corpi estranei |
| Utilizzo dei dati | Tipo di difetto e stato qualitativo restituiti a monte, alla fase di assemblaggio |
Le scansioni di prova mostrano cosa rilevano le Sue celle
Royma Europe offre scansioni di prova di celle del cliente sulla RMLCT7500 e valuta quali tipi di difetto, e quale feedback alla linea di stacking, produrrebbero le celle di un determinato stabilimento. Contatto: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Germania.