Прикладная заметка ·
От сортировки к устранению причин: как 100%-ный inline-контроль ячеек методом КТ возвращает данные о дефектах на линию стекинга
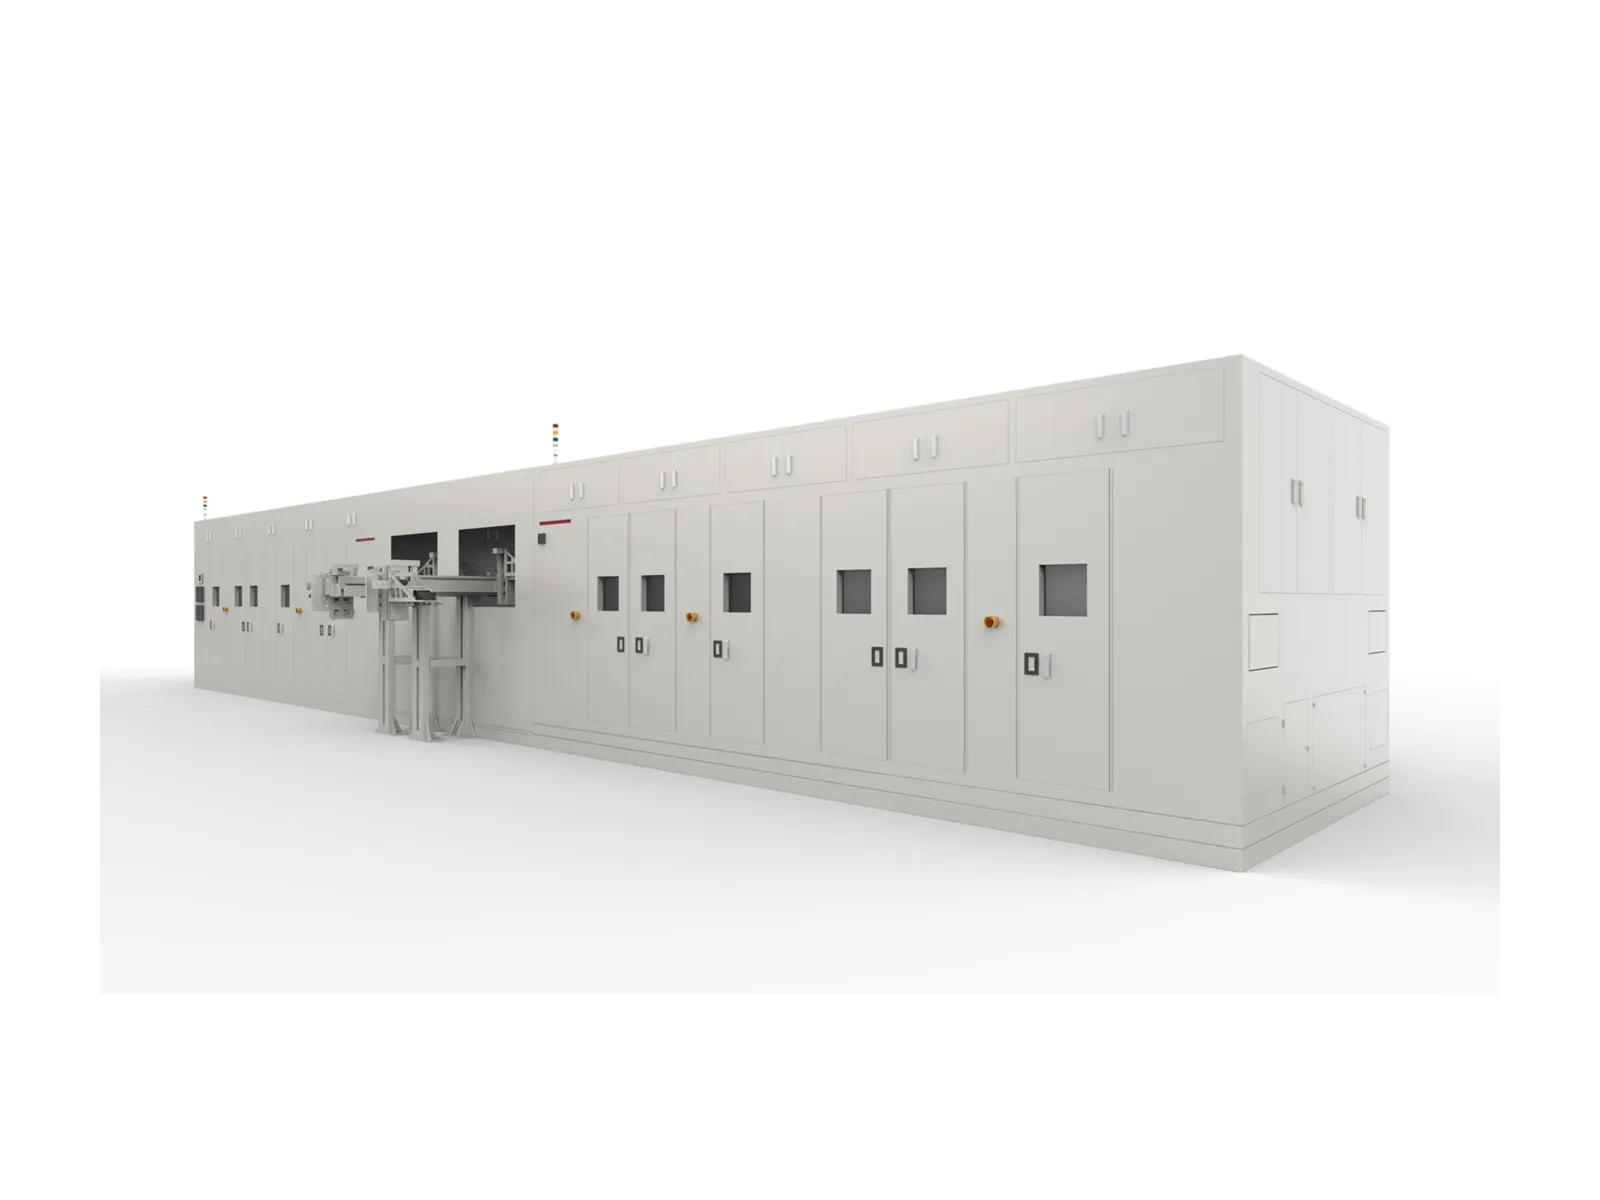
Inline-портальный КТ-комплекс Royma RMLCT7500 проверяет каждую призматическую батарейную ячейку в 3D и выдаёт для неё тип дефекта и статус качества — со скоростью до 36 деталей в минуту в зависимости от конфигурации линии. Эти данные нужны не только для сортировки ячеек. Они сообщают предшествующим операциям стекинга и сборки, какой именно дефект они создают, и технологи могут устранить причину, а не браковать готовый результат.
Одной сортировки недостаточно: причина дефектов остаётся
Станция финального контроля, которая только сортирует, отвечает на один вопрос по каждой ячейке: годна или нет. Это не позволяет браку попасть на упаковку, но не мешает следующей ячейке прийти с тем же дефектом. Когда процесс стекинга начинает «уходить», доля ячеек со свесом электродов, загнутыми кромками или смещением слоёв растёт шаг за шагом. Сортирующий барьер отбраковывает их по одной, пока отклонение продолжается, а затраты проявляются в виде брака, а не скорректированной машины.
С этой ситуацией при выходе на серийное производство сталкиваются заводы по выпуску ячеек в Европе, Северной Америке и Азии, переходящие от пусконаладки к серии. Стабильный выход годных с первого раза зависит от того, как быстро отклонение распознаётся и прослеживается до этапа, который его вызвал.
Одно сканирование на каждую ячейку даёт статистику дефектов по каждому технологическому этапу
Задача контроля состоит из трёх частей. Сканируется каждая ячейка, а не выборка. Каждый результат указывает тип дефекта, а не только вердикт. Результаты собираются так, чтобы тенденция была видна по каждой линии и по каждой смене.
RMLCT7500 создан для этой задачи. Это полностью автоматический встраиваемый портальный КТ-комплекс модульной конструкции: число колец портала подбирается под конкретную линию, а заявленная производительность достигает 36 ячеек в минуту в зависимости от конфигурации. Поскольку каждая ячейка проходит через КТ, данные для принятия решений по процессу охватывают всю производственную популяцию, а не оценку по лабораторным образцам.
Для каждой призматической ячейки система проверяет параметры, которые определяются укладкой и сборкой:
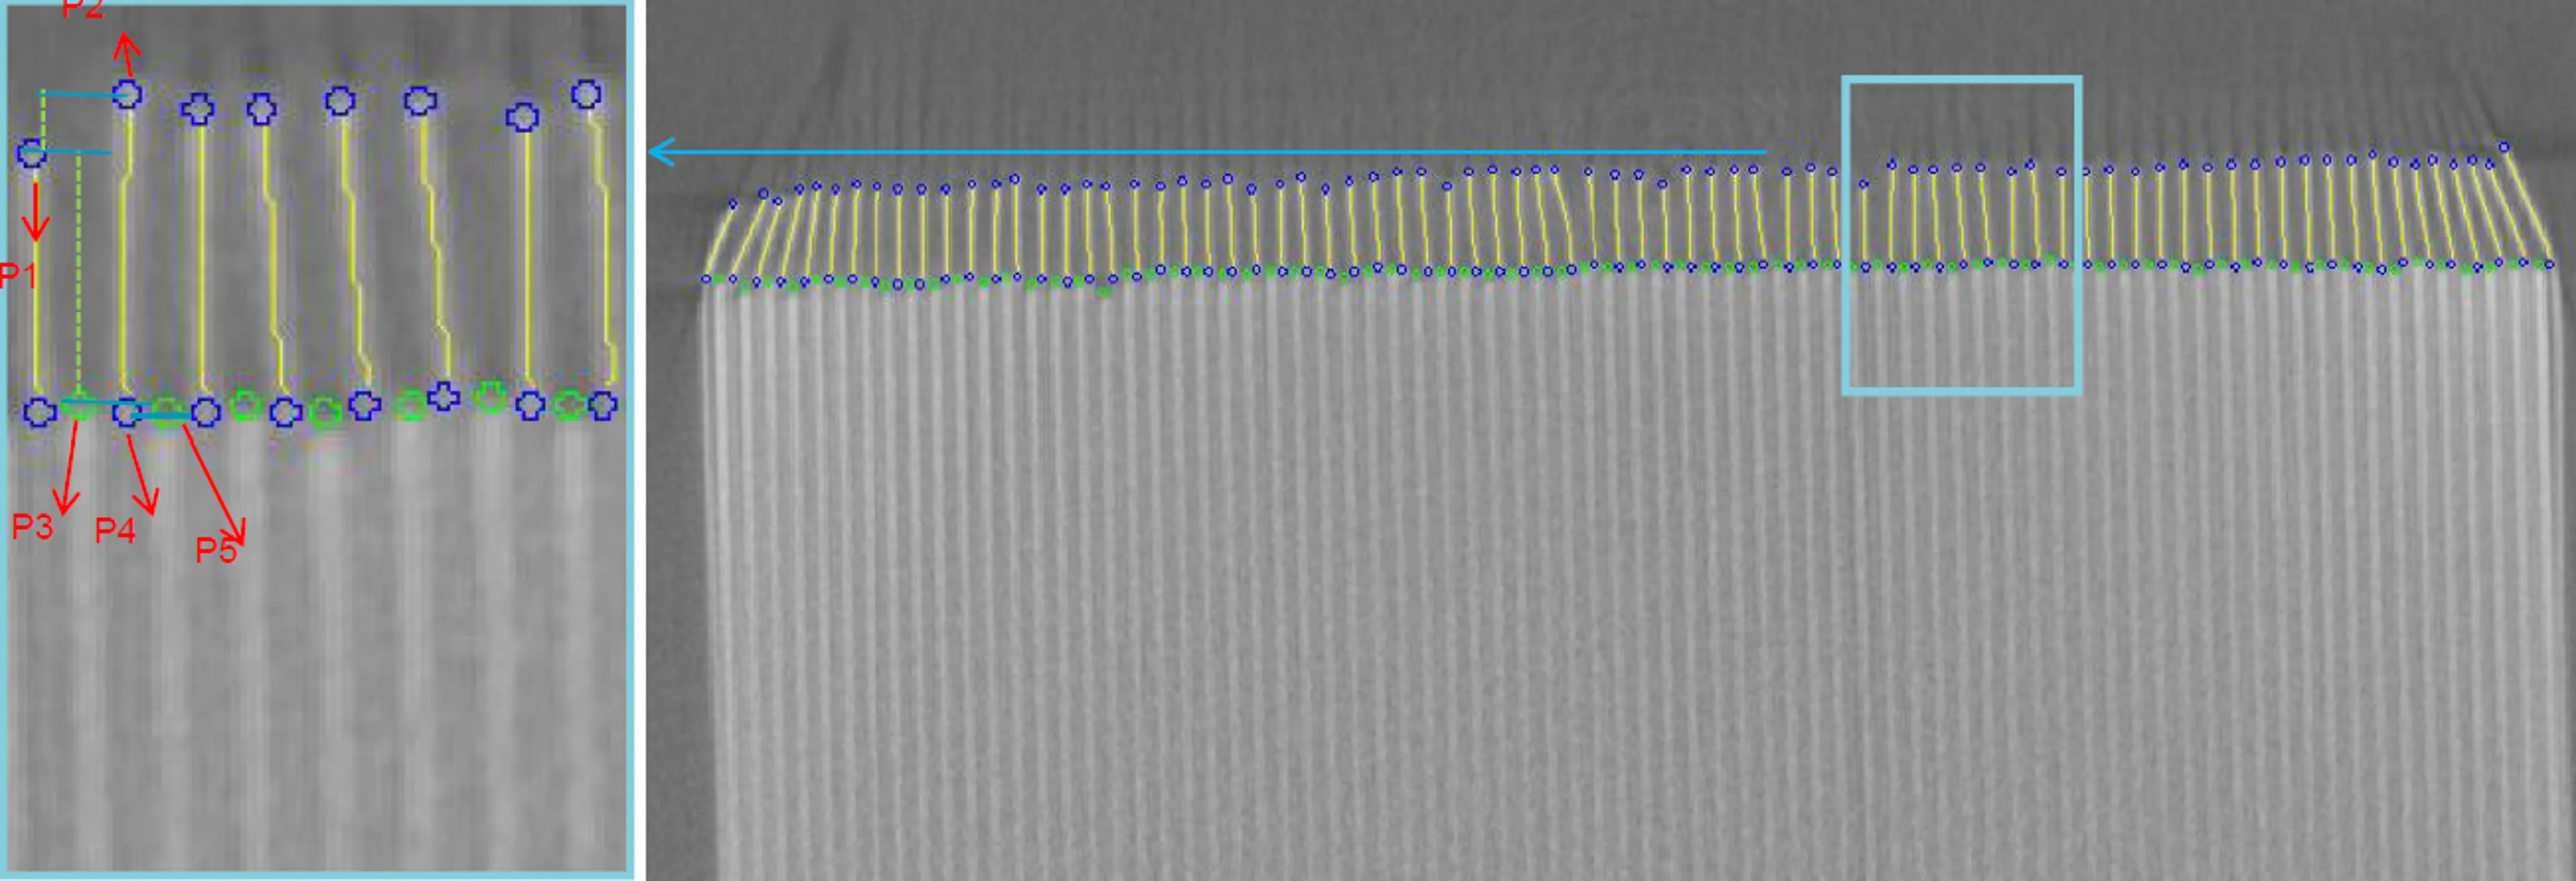
- свес анода и катода в четырёх углах пакета электродов
- смятые или загнутые кромки электродов
- выравнивание электродов и расстояние от электродов до корпуса
- проколы, загибы и порезы электродов
- посторонние предметы внутри ячейки
Область сканирования и типы выявляемых дефектов настраиваются для каждой конструкции ячейки.
Автоматическая классификация превращает КТ в измерительный инструмент процесса
Станция КТ может управлять процессом только в том случае, если результаты поступают со скоростью линии и без ручного анализа изображений срезов. В RMLCT7500 реконструкция начинается ещё во время сканирования ячейки. Модуль улучшения изображения повышает резкость кромок электродов, от которых зависит измерение свеса, а модуль распознавания свеса автоматически рассчитывает результат. Затем алгоритмы Royma относят каждую ячейку к категории GO или NOGO и формируют отчёт без участия оператора.
Поскольку классификация автоматическая, на выходе получаются структурированные данные, а не изображение: ячейка, тип её дефекта и статус качества. Если для конструкции ячейки требуется проверка, не охваченная стандартными алгоритмами, Royma разрабатывает для неё специальный алгоритм. Повторяемость отслеживается по Gauge R&R, поэтому предприятие может показать стабильность самого измерения, прежде чем использовать результаты для корректировки оборудования.
«Станция, которая только сортирует, сообщает линии, что произошло с одной ячейкой, — говорит Габор Сабо, директор по продажам в Европе компании Royma Europe. — Запись о типе дефекта сообщает линии, что происходит с процессом, и именно это нужно этапам укладки и сборки, чтобы принимать меры».
Данные о дефектах возвращаются на этап, ставший их причиной
В концепции Royma inline ячейки проходят сборочные процессы перед упаковкой, а КТ-контроль располагается между сборкой и упаковкой. Тип дефекта и статус качества по результатам КТ передаются обратно на предшествующие сборочные процессы, а стопроцентный контроль пропускает дальше только годные ячейки.
На практике ценность заключается в закономерности, а не в единичном браке. Растущее число случаев свеса в одном углу указывает инженерам на выравнивание при укладке. Загнутые или смятые кромки указывают на обращение с электродами. Смещение расстояния от электродов до корпуса указывает на установку пакета в корпус. Каждый из этих вопросов относится к конкретной машине, а запись КТ подсказывает инженерам, на какую машину смотреть в первую очередь.
«Ценность не в том, чтобы выявлять больше бракованных ячеек, — добавляет Сабо. — А в том, чтобы дать линии укладки информацию, позволяющую производить их меньше».
Практические рекомендации для линии на этапе наращивания производства
Сначала определите каталог дефектов. Службы качества и технологии договариваются, какие типы дефектов регистрируются и к какой предшествующей станции относится каждый из них. Такое соответствие превращает результат КТ в указание для конкретной машины.
Заранее спланируйте маршрут передачи данных. Каким образом результаты по каждой ячейке попадают в MES, программу статистики или систему управления линией предприятия, определяется с каждым заказчиком в рамках проекта линии.
Используйте этап наращивания производства. Пока устанавливается технологическое окно, КТ-данные по всей популяции показывают, какие изменения параметров действительно снижают долю дефектов. Когда линия стабилизируется, та же запись подтверждает, что она остаётся стабильной.
Найдите баланс между временем сканирования и повторяемостью. Более короткое время сканирования повышает производительность, но снижает повторяемость, поэтому настройки сканирования выбираются для каждой конструкции ячейки с учётом требования предприятия к Gauge R&R.
Заявленные характеристики RMLCT7500
| Параметр | RMLCT7500 |
|---|---|
| Тип системы | Встраиваемая портальная 3D-КТ, полностью автоматическая |
| Объём контроля | 100 % inline, каждая ячейка |
| Формат ячеек | Призматические аккумуляторные ячейки |
| Производительность | До 36 ячеек в минуту в зависимости от конфигурации |
| Конструкция портала | Модульная, число колец портала выбирается под линию |
| Реконструкция | Начинается во время сканирования |
| Классификация | Автоматическая классификация GO/NOGO с автоматическим отчётом |
| Выявляемые признаки | Свес в четырёх углах, загнутые или смятые кромки, выравнивание, расстояние от электродов до корпуса, проколы, посторонние предметы |
| Использование данных | Тип дефекта и статус качества передаются обратно на предшествующую сборку |
Тестовые сканирования показывают, что сообщают Ваши собственные ячейки
Royma Europe предлагает тестовое сканирование ячеек заказчика на RMLCT7500 и оценивает, какие типы дефектов и какую обратную связь для линии стекинга давали бы собственные ячейки предприятия. Контакт: Габор Сабо (Gabor Szabo), директор по продажам в Европе, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Германия.