Nota aplikacyjna ·
Od sortowania do naprawy przyczyny: jak stuprocentowa kontrola ogniw tomografią inline przekazuje dane o wadach z powrotem na linię stackingu
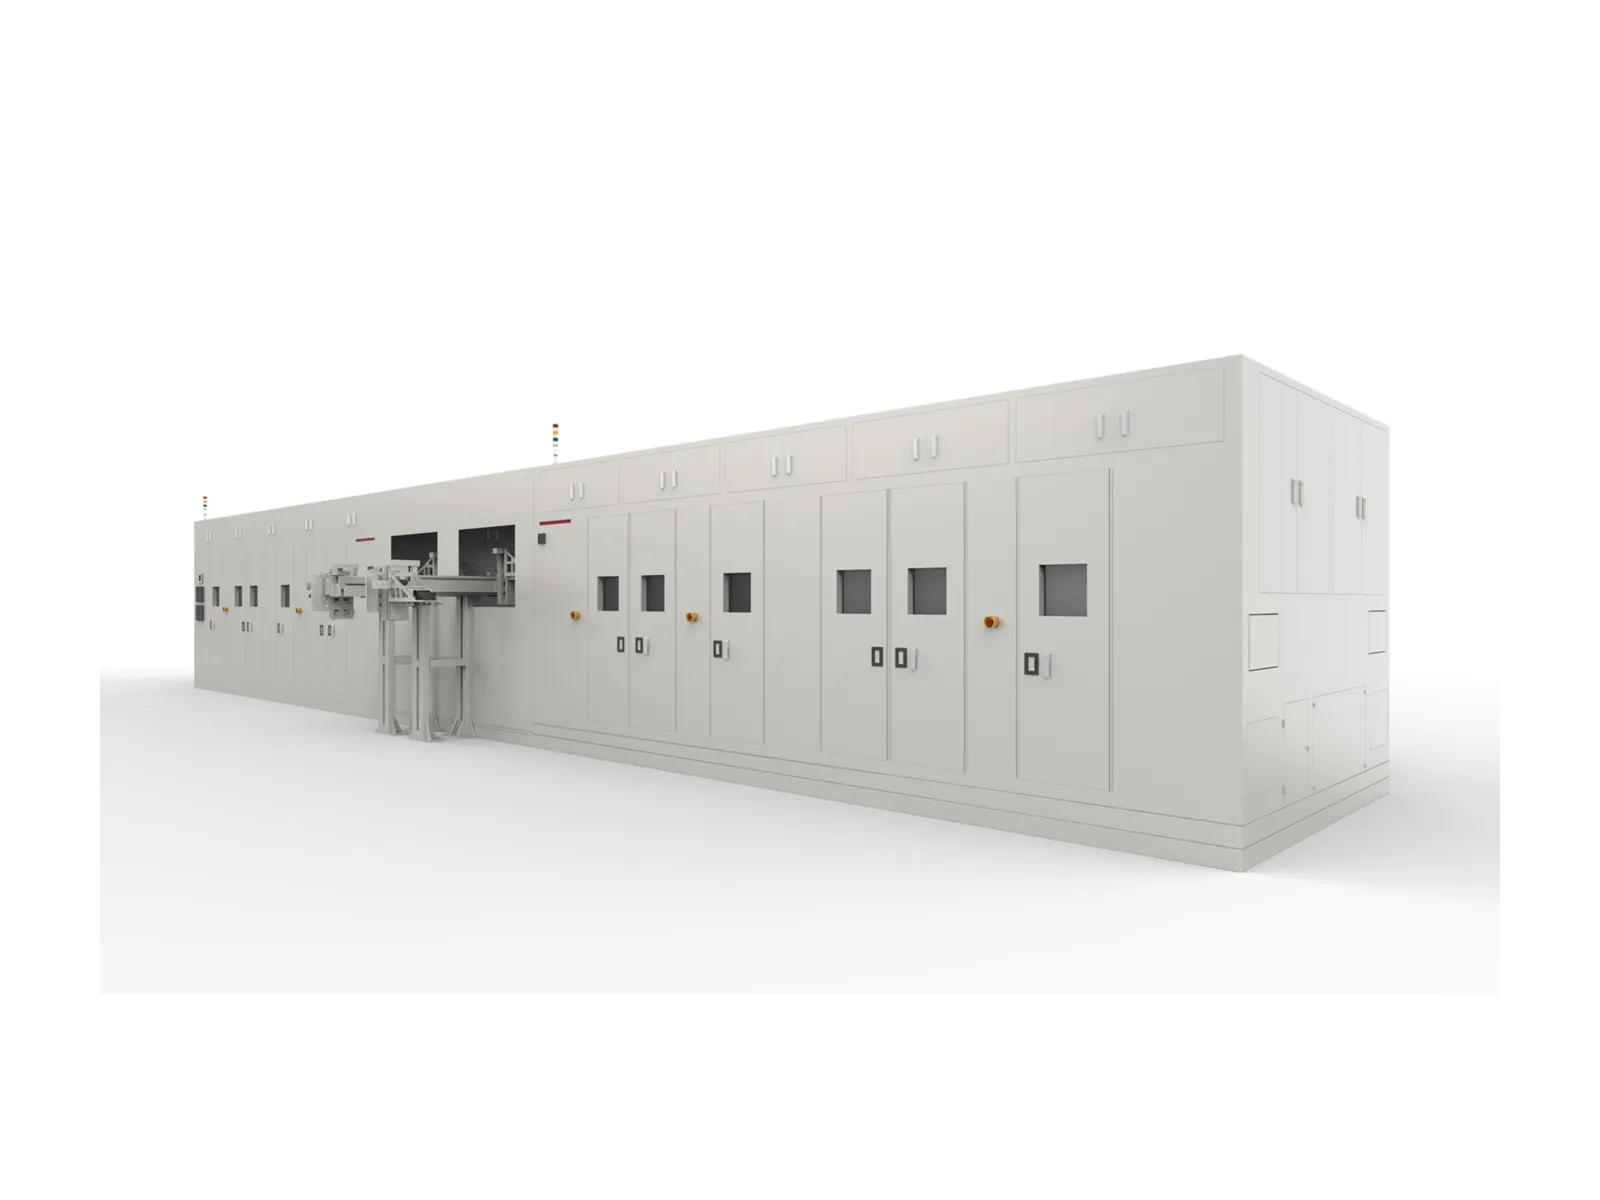
Tomograf bramowy inline Royma RMLCT7500 kontroluje w 3D każde ogniwo pryzmatyczne i podaje dla każdego typ wady oraz status jakości, z wydajnością do 36 sztuk na minutę, w zależności od konfiguracji linii. Taki zapis nie służy wyłącznie do sortowania ogniw. Informuje etapy stackingu i montażu znajdujące się wcześniej na linii, jaką wadę wytwarzają, dzięki czemu inżynierowie procesu mogą usunąć przyczynę, zamiast złomować skutki.
Samo sortowanie nie usuwa przyczyny
Końcowe stanowisko kontroli, które tylko sortuje, odpowiada dla każdego ogniwa na jedno pytanie: dobre czy wadliwe. Chroni to etap pakowania przed wadliwymi ogniwami, ale nie zapobiega temu, że kolejne ogniwo przyjdzie z tą samą wadą. Gdy proces stackingu się rozregulowuje, udział ogniw z nawisem elektrod, zagiętymi krawędziami lub błędem ułożenia rośnie stopniowo. Bramka tylko sortująca usuwa je pojedynczo, podczas gdy dryf procesu trwa, a koszt pojawia się jako złom, a nie jako skorygowana maszyna.
Z taką sytuacją podczas rozruchu seryjnej produkcji spotykają się wytwórcy ogniw w Europie, Ameryce Północnej i Azji, przechodzący z uruchomienia do produkcji seryjnej. Stabilny uzysk na pierwszym przejściu zależy od tego, jak szybko odchylenie zostanie rozpoznane i powiązane z etapem, który je spowodował.
Jedno skanowanie na ogniwo daje statystykę wad dla każdego etapu procesu
Zadanie kontroli składa się z trzech części. Skanowane jest każde ogniwo, a nie próbka. Każdy wynik wskazuje typ wady, a nie tylko werdykt. Wyniki są zbierane tak, aby trend był widoczny dla każdej linii i zmiany.
RMLCT7500 został zbudowany do tego zadania. Jest to w pełni automatyczny tomograf bramowy inline o budowie modułowej: liczbę pierścieni bramy dobiera się do linii, a podana wydajność sięga do 36 szt./min, w zależności od konfiguracji. Ponieważ każde ogniwo przechodzi przez tomograf, dane stanowiące podstawę decyzji procesowych obejmują całą populację produkcyjną, a nie szacunek oparty na próbkach laboratoryjnych.
Dla każdego ogniwa pryzmatycznego system sprawdza cechy, które wynikają ze stackingu i montażu:
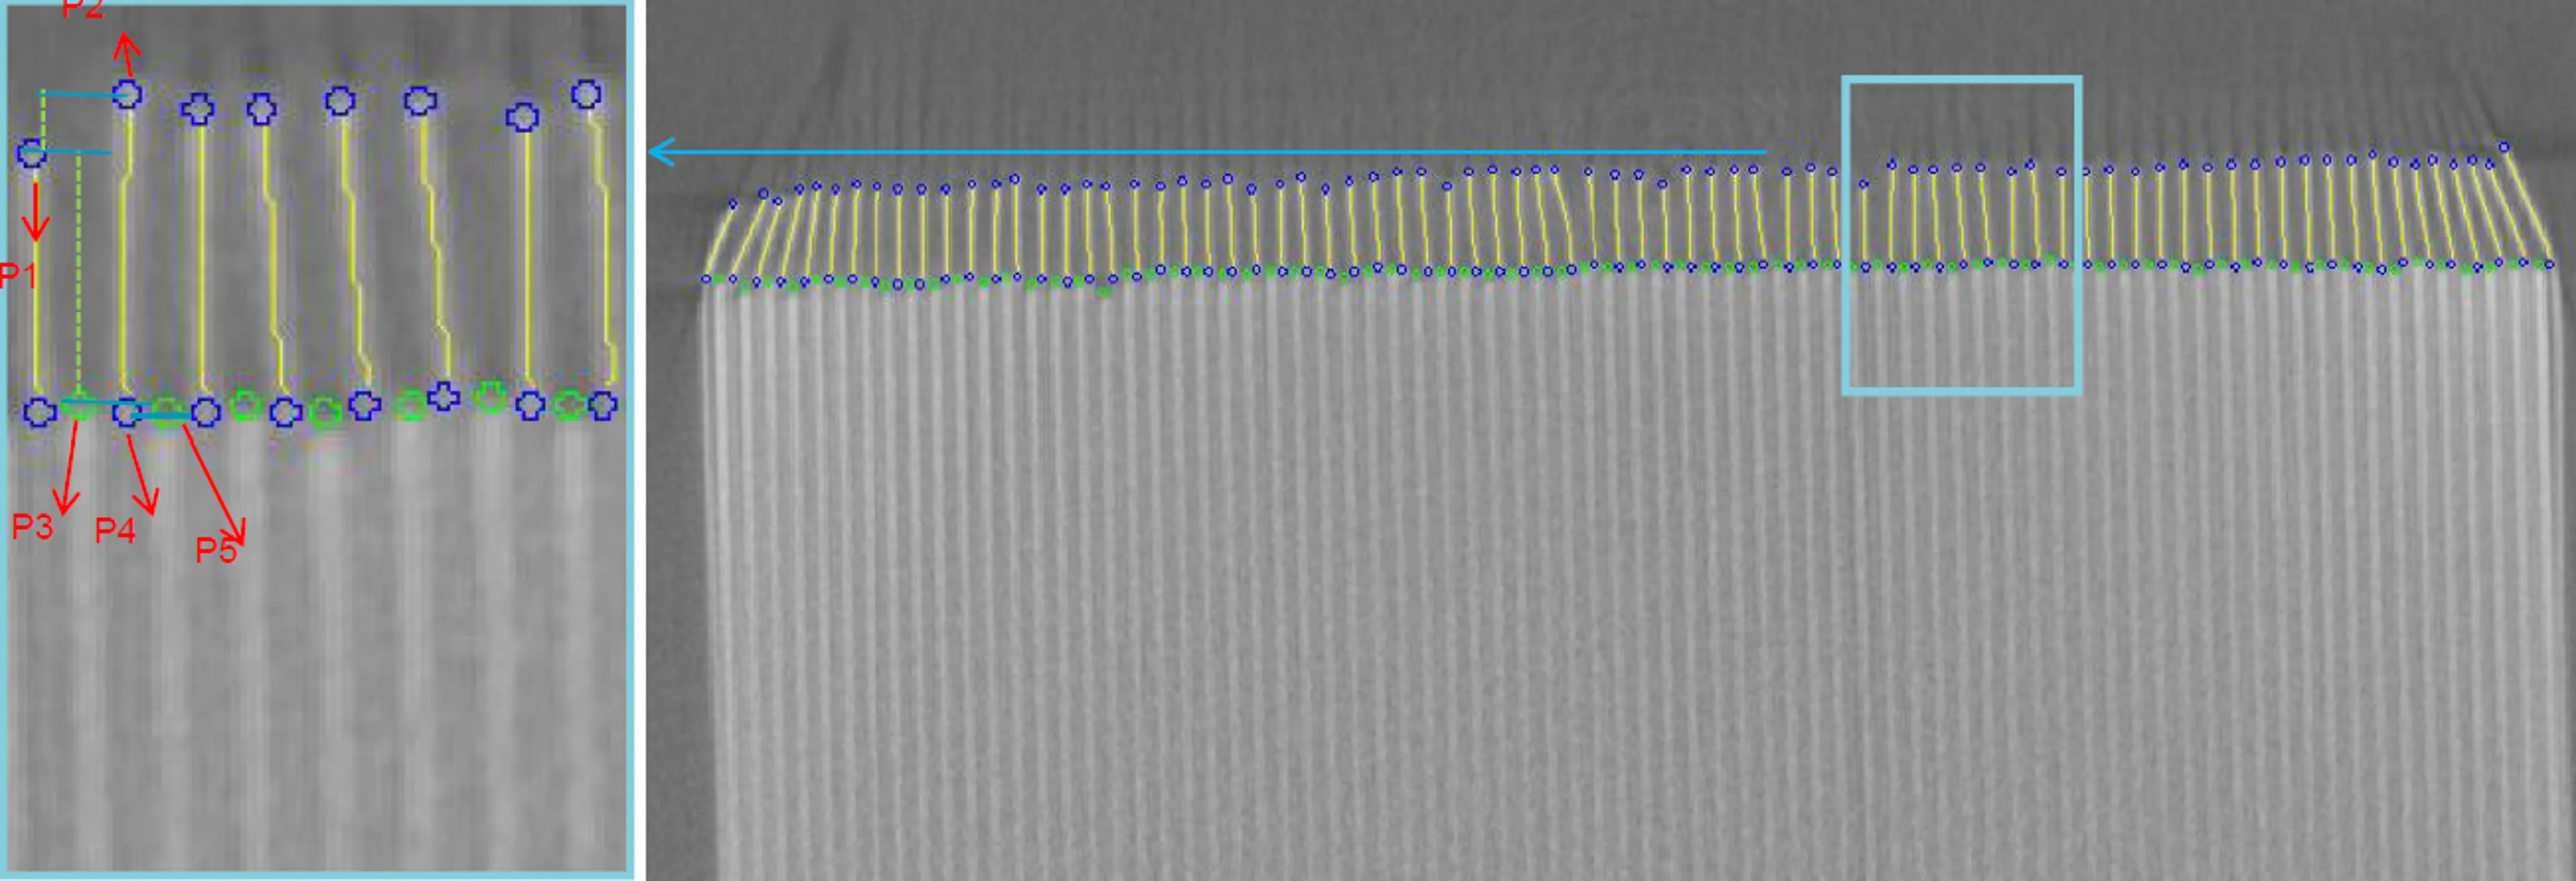
- nawis anody i katody w czterech narożnikach stosu elektrod
- pomarszczone lub zagięte krawędzie elektrod
- ułożenie elektrod oraz odległość elektrod od obudowy
- przebicia, zagięcia i nacięcia elektrod
- ciała obce wewnątrz ogniwa
Obszar skanowania i wykrywane typy wad są konfigurowane dla każdej konstrukcji ogniwa.
Automatyczna klasyfikacja zmienia tomografię w przyrząd pomiarowy procesu
Stanowisko tomograficzne może wspierać proces tylko wtedy, gdy wyniki są dostępne z prędkością linii i bez ręcznej oceny obrazów warstw. W RMLCT7500 rekonstrukcja rozpoczyna się jeszcze w trakcie skanowania ogniwa. Moduł poprawy obrazu wyostrza krawędzie elektrod, od których zależy pomiar nawisu, a moduł rozpoznawania nawisu automatycznie oblicza wynik. Następnie algorytmy Royma przypisują każde ogniwo do kategorii GO lub NOGO i generują raport bez udziału operatora.
Ponieważ klasyfikacja jest automatyczna, wynikiem są dane strukturalne, a nie obraz: ogniwo, typ jego wady i status jakości. Jeśli dana konstrukcja ogniwa wymaga kontroli, której nie obejmują standardowe algorytmy, Royma opracowuje dla niej dedykowany algorytm. Powtarzalność jest śledzona jako Gauge R&R, dzięki czemu zakład może wykazać, że sam pomiar jest stabilny, zanim zacznie na podstawie wyników regulować urządzenia.
„Stanowisko tylko sortujące informuje linię, co stało się z jednym ogniwem”, mówi Gabor Szabo, Sales Director Europe w Royma Europe. „Zapis typów wad informuje linię, co dzieje się z procesem, a to właśnie jest potrzebne etapom stackingu i montażu, aby mogły zareagować.”
Dane o wadach wracają do etapu, który je spowodował
W koncepcji inline Royma ogniwa przechodzą przez procesy montażu przed pakowaniem, a kontrola tomograficzna znajduje się między montażem a pakowaniem. Typ wady i status jakości z tomografu są przekazywane z powrotem do wcześniejszych procesów montażu, a stuprocentowa kontrola przepuszcza dalej tylko dobre ogniwa.
W praktyce wartość leży we wzorcu, a nie w pojedynczym odrzucie. Rosnąca liczba wykryć nawisu w jednym narożniku kieruje inżynierów do ułożenia stosu. Zagięte lub pomarszczone krawędzie kierują ich do obsługi elektrod. Zmiana odległości elektrod od obudowy kieruje ich do etapu wkładania stosu do obudowy. Każde z tych zagadnień dotyczy konkretnej maszyny, a zapis z tomografu wskazuje inżynierom, na którą maszynę spojrzeć w pierwszej kolejności.
„Wartość nie polega na wykrywaniu większej liczby wadliwych ogniw”, dodaje Szabo. „Polega na dostarczeniu linii stackingu informacji, dzięki którym wytworzy ich mniej.”
Praktyczne uwagi dla linii w fazie rozruchu
Najpierw należy zdefiniować katalog wad. Dział jakości i inżynierii procesu ustalają, jakie typy wad są raportowane i do którego wcześniejszego stanowiska każdy z nich należy. Takie przyporządkowanie zamienia wynik tomografii w polecenie dla konkretnej maszyny.
Trasę danych należy zaplanować wcześnie. Sposób, w jaki wyniki dla poszczególnych ogniw trafiają do systemu MES zakładu, oprogramowania statystycznego lub sterowania linią, jest ustalany z każdym klientem w ramach projektu linii.
Warto wykorzystać fazę rozruchu. Gdy okno procesu jest jeszcze ustalane, dane tomograficzne z całej populacji pokazują, które zmiany parametrów rzeczywiście zmniejszają odsetek wad. Gdy linia jest stabilna, ten sam zapis dokumentuje, że stabilność się utrzymuje.
Należy zrównoważyć czas skanowania i powtarzalność. Krótsze czasy skanowania zwiększają wydajność, ale pogarszają powtarzalność, dlatego ustawienia skanowania dobiera się dla każdej konstrukcji ogniwa, zgodnie z wymaganiem zakładu dotyczącym Gauge R&R.
Podane parametry RMLCT7500
| Parametr | RMLCT7500 |
|---|---|
| Typ systemu | Tomograf bramowy 3D inline, w pełni automatyczny |
| Zakres kontroli | 100% inline, każde ogniwo |
| Format ogniw | Pryzmatyczne ogniwa akumulatorowe |
| Wydajność | Do 36 szt./min, w zależności od konfiguracji |
| Konstrukcja bramy | Modułowa, liczba pierścieni bramy dobierana do linii |
| Rekonstrukcja | Rozpoczyna się podczas skanowania |
| Klasyfikacja | Automatyczna ocena GO/NOGO z automatycznym raportem |
| Wykrywane cechy | Nadmiar (overhang) w czterech narożnikach, zagięte lub pomarszczone krawędzie, wyrównanie, odległość elektrody od obudowy, przebicia, ciała obce |
| Wykorzystanie danych | Typ wady i status jakości przekazywane zwrotnie do wcześniejszego etapu montażu |
Skany testowe pokazują, co wykażą Państwa własne ogniwa
Royma Europe oferuje skany testowe ogniw klienta na systemie RMLCT7500 i ocenia, jakie typy wad oraz jakie informacje zwrotne dla linii stackingu przyniosłyby ogniwa danego zakładu. Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.