Uygulama notu ·
Ayıklamadan düzeltmeye: %100 hat içi hücre CT, hata verilerini istifleme hattına nasıl geri besler
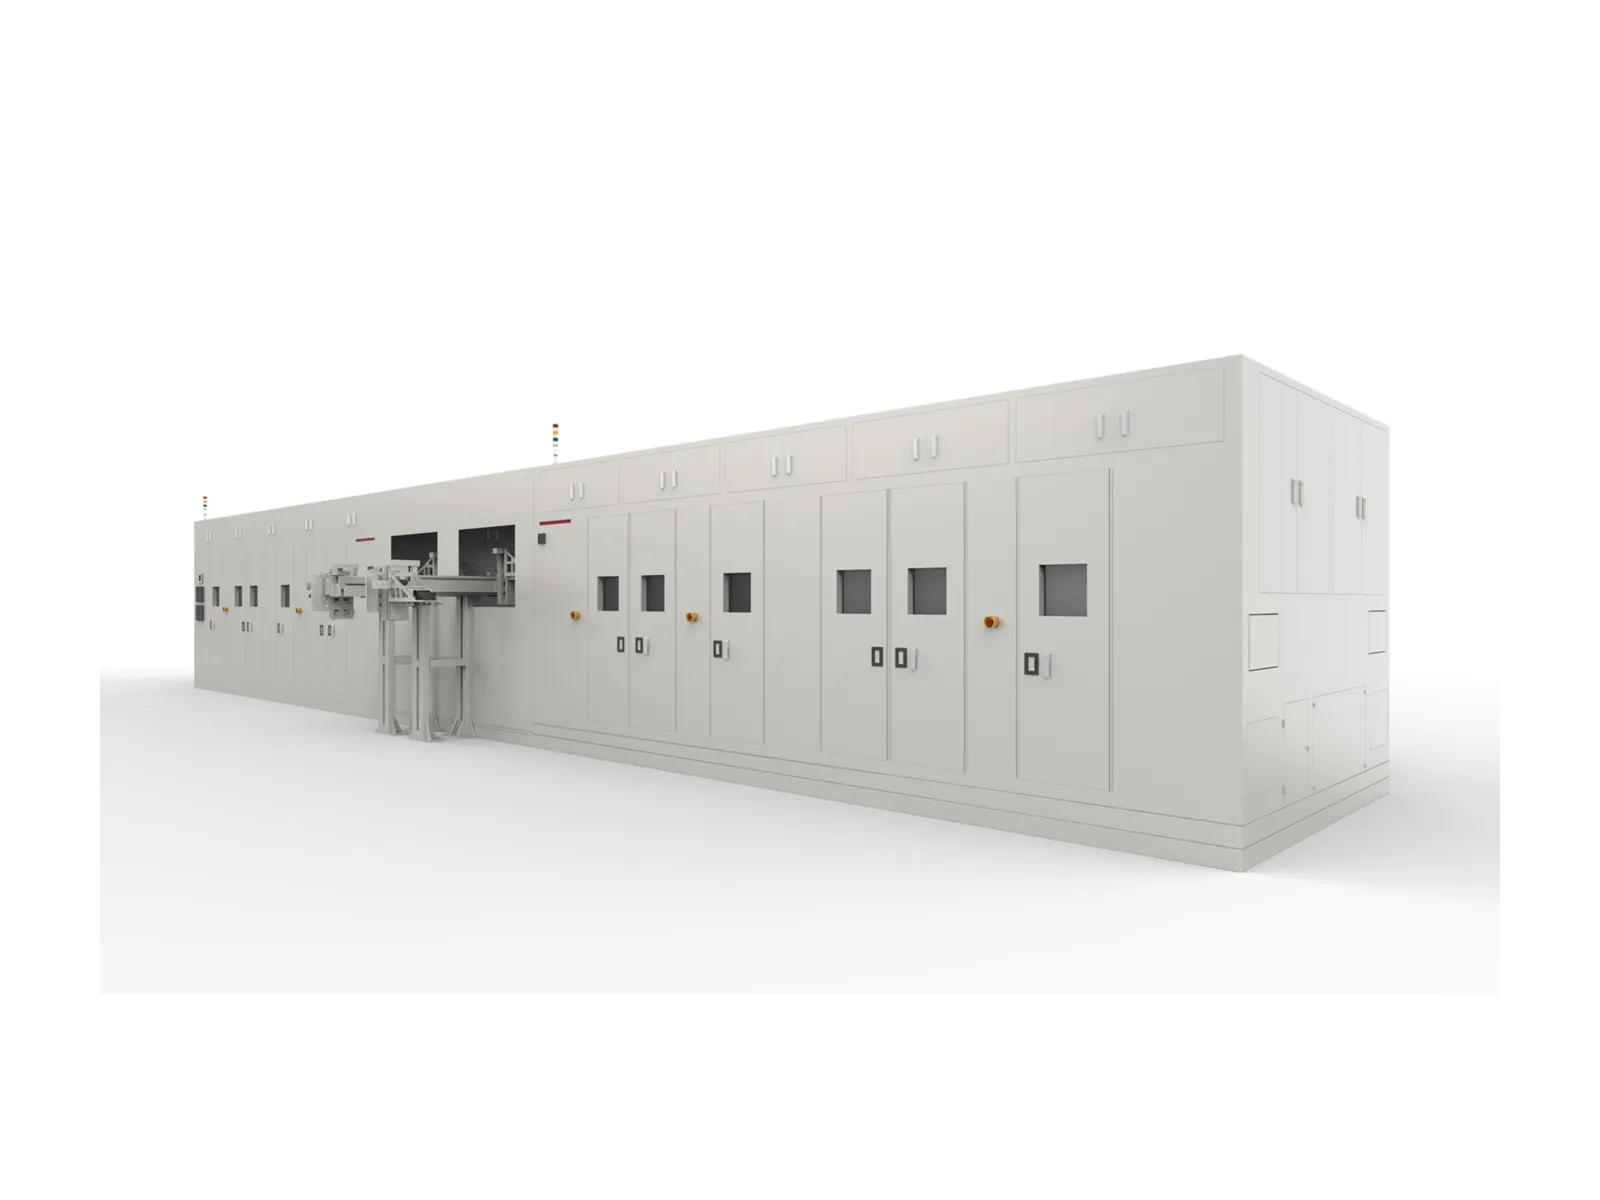
Royma RMLCT7500 hat içi gantry CT, her prizmatik batarya hücresini 3D olarak inceler ve hat konfigürasyonuna bağlı olarak dakikada 36 parçaya kadar hızla her biri için bir hata türü ve bir kalite durumu bildirir. Bu kayıt hücreleri ayıklamaktan fazlasını yapar. Üretim akışında önceki istifleme ve montaj adımlarına hangi hatayı ürettiklerini bildirir; böylece proses mühendisleri sonucu hurdaya çıkarmak yerine nedeni düzeltebilir.
Yalnızca ayıklama, nedenin devam etmesine yol açar
Yalnızca ayıklama yapan bir son muayene istasyonu, hücre başına tek bir soruyu yanıtlar: geçti ya da kaldı. Bu, hatalı hücrelerin paketlemeye ulaşmasını engeller; ancak bir sonraki hücrenin aynı hatayla gelmesini önlemez. İstifleme prosesi kaydığında elektrot taşması, kıvrılmış kenarlar veya hizalama hatası olan hücrelerin oranı adım adım artar. Yalnızca ayıklayan bir kapı, kayma sürerken bu hücreleri tek tek ayırır; maliyet ise düzeltilmiş bir makine olarak değil, hurda olarak ortaya çıkar.
Avrupa, Kuzey Amerika ve Asya'da devreye almadan seri üretime geçen hücre fabrikaları bu durumla kapasite artırma (ramp-up) sürecinde karşılaşır. Kararlı bir ilk geçiş verimi (first-pass yield), bir sapmanın ne kadar hızlı fark edildiğine ve onu doğuran adıma ne kadar hızlı kadar izlenebildiğine bağlıdır.
Hücre başına tek tarama, proses adımı başına bir hata istatistiği sağlar
Muayene görevi üç bölümden oluşur. Her hücre taranır, yalnızca bir numune değil. Her sonuç sadece bir karar değil, hata türünü de belirtir. Ve sonuçlar, hat ve vardiya bazında bir eğilim görülebilecek şekilde toplanır.
RMLCT7500 bu görev için geliştirilmiştir. Modüler yapıya sahip, tam otomatik bir hat içi gantry CT sistemidir: gantry halkalarının sayısı hatta göre seçilir ve belirtilen verim, yapılandırmaya bağlı olarak 36 ppm'ye kadar ulaşır. Her hücre CT'den geçtiği için, bir proses kararının dayandığı veriler laboratuvar numunelerinden yapılan bir tahmini değil, üretimin tamamını kapsar.
Sistem, her prizmatik hücre için istifleme ve montajın belirlediği özellikleri kontrol eder:
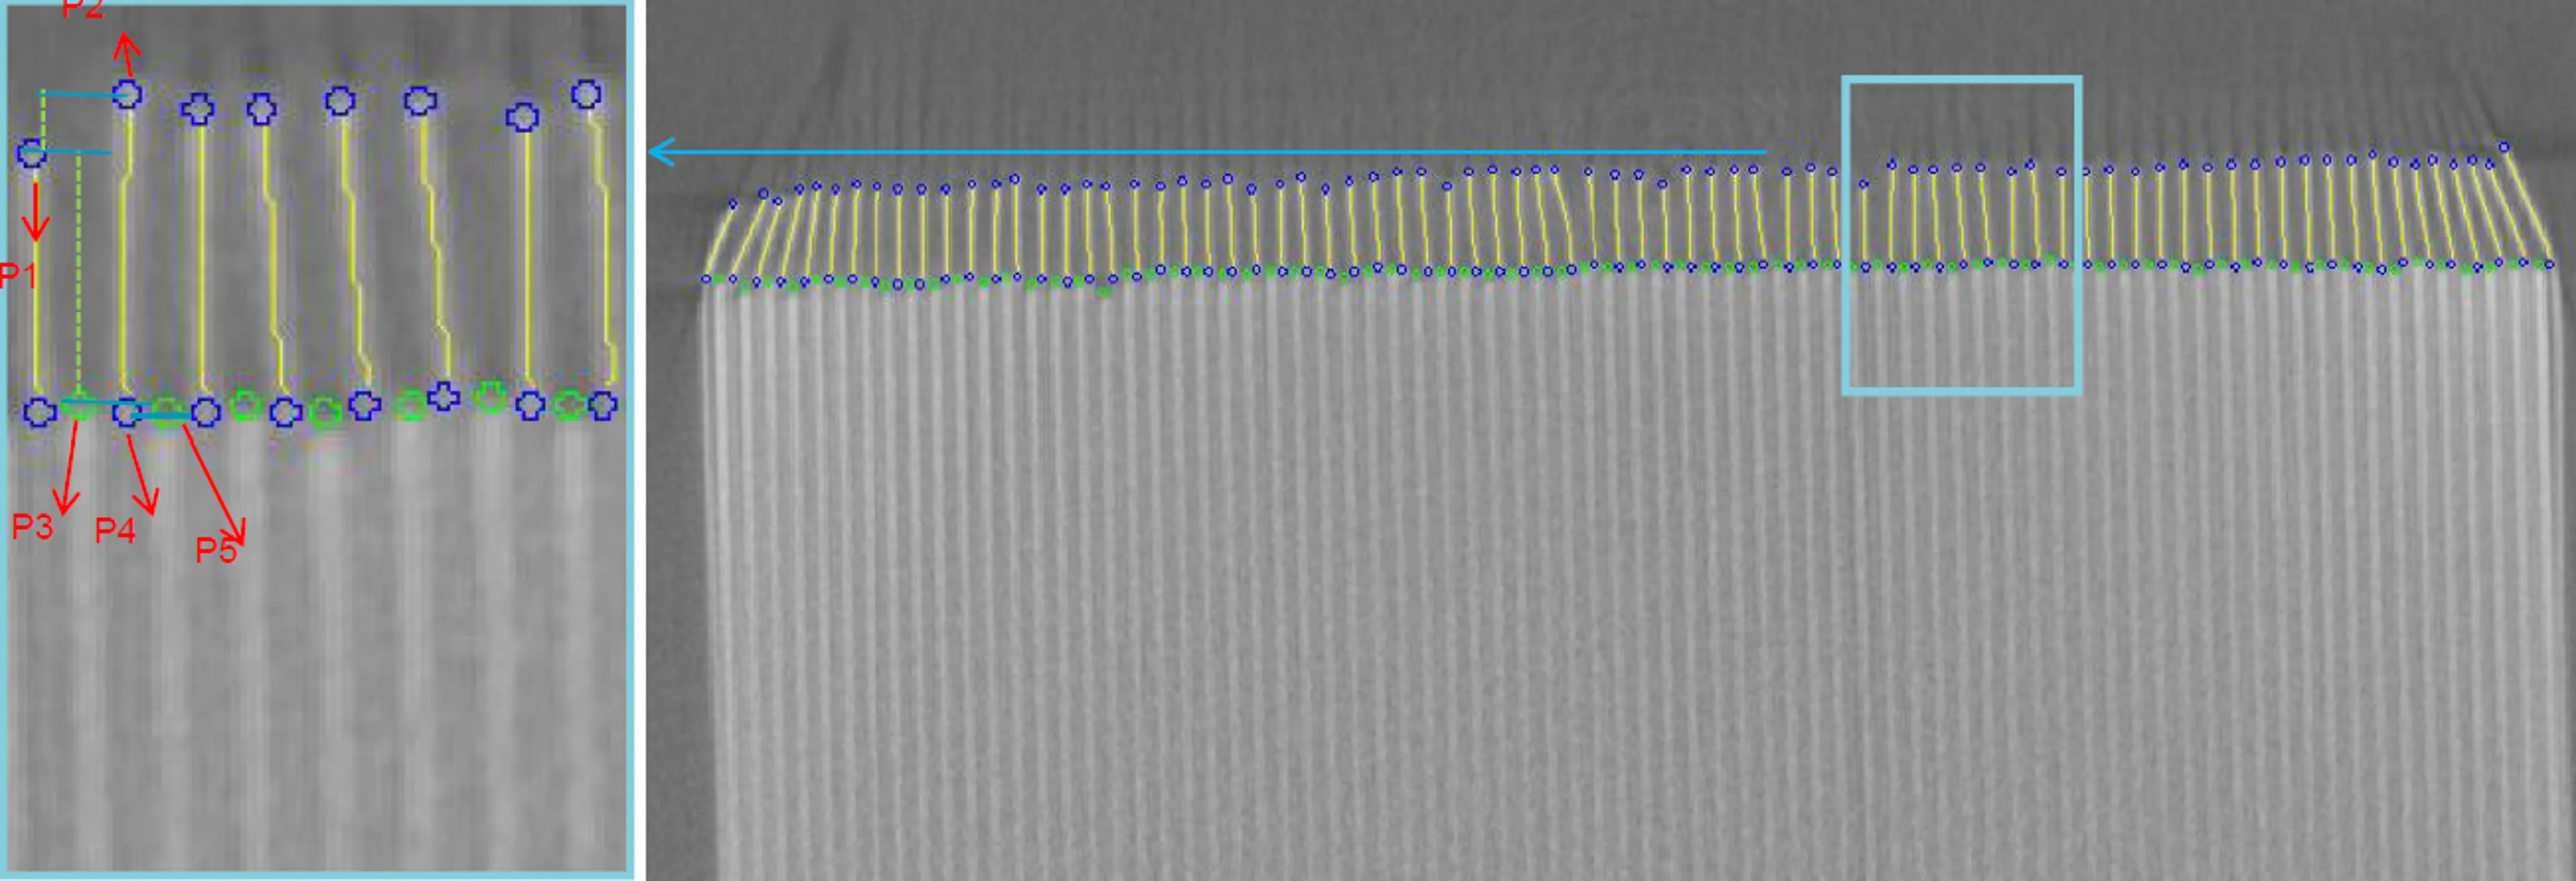
- elektrot yığınının dört köşesinde anot ve katot taşması
- buruşmuş veya kıvrılmış elektrot kenarları
- elektrot hizalaması ve elektrot-kılıf mesafesi
- elektrot delinmeleri, kıvrılmaları ve kesikleri
- hücre içindeki yabancı cisimler
Tarama alanı ve tespit edilecek hata türleri her hücre tasarımı için yapılandırılır.
Otomatik sınıflandırma, CT'yi bir proses ölçüm cihazına dönüştürür
Bir CT istasyonu, ancak sonuçları hat hızında ve kesit görüntülerinin elle okunmasına gerek kalmadan ulaşıyorsa bir prosesi besleyebilir. RMLCT7500'de yeniden oluşturma (rekonstrüksiyon), hücre henüz taranırken başlar. Bir görüntü iyileştirme modülü, taşma ölçümünün dayandığı elektrot kenarlarını netleştirir; bir taşma tanıma modülü ise sonucu otomatik olarak hesaplar. Ardından Royma'nın algoritmaları her hücreyi GO veya NOGO olarak sınıflandırır ve raporu operatör olmadan oluşturur.
Sınıflandırma otomatik olduğu için çıktı bir görüntü değil, yapılandırılmış veridir: hücre, hata türü ve kalite durumu. Bir hücre tasarımı standart algoritmaların kapsamadığı bir kontrol gerektiriyorsa, Royma o hücre için özel bir algoritma geliştirir. Tekrarlanabilirlik Gauge R&R olarak izlenir; böylece bir fabrika, sonuçları ekipmanı ayarlamak için kullanmadan önce ölçümün kendisinin kararlı olduğunu gösterebilir.
“Yalnızca ayıklama yapan bir istasyon, hatta tek bir hücreye ne olduğunu söyler,” diyor Royma Europe Avrupa Satış Direktörü Gabor Szabo. “Hata türü kaydı ise hatta prosesin başına ne geldiğini söyler; istifleme ve montaj adımlarının harekete geçmek için ihtiyaç duyduğu da budur.”
Hata verisi, onu doğuran adıma geri akar
Royma hat içi konseptinde hücreler paketlemeden önce montaj proseslerinden geçer ve CT muayenesi montaj ile paketleme arasında yer alır. CT'den gelen hata türü ve kalite durumu, yukarı akıştaki montaj proseslerine geri beslenirken, %100 tarama yalnızca iyi hücrelerin devam etmesini sağlar.
Uygulamada değer, tek tek ret kararında değil, örüntüdedir. Bir köşede artan taşma bulguları mühendisleri istifleme hizalamasına yönlendirir. Kıvrılmış veya buruşmuş kenarlar onları elektrot taşımaya yönlendirir. Elektrot-kılıf mesafesindeki bir kayma ise onları yığının gövdeye yerleştirilmesine yönlendirir. Bunların her biri belirli bir makineye yönelik bir sorudur ve CT kaydı mühendislere önce hangi makineye bakmaları gerektiğini söyler.
“Değer, daha fazla hatalı hücre yakalamakta değil,” diye ekliyor Szabo. “İstifleme hattına bunlardan daha azını üretmesi için gereken bilgiyi vermekte.”
Kapasite artırma aşamasındaki bir hat için pratik notlar
Önce hata kataloğunu belirleyin. Kalite ve proses mühendisliği, hangi hata türlerinin raporlanacağı ve her birinin hangi yukarı akış istasyonuna ait olduğu konusunda anlaşır. Bu eşleştirme, bir CT sonucunu belirli bir makineye yönelik bir talimata dönüştürür.
Veri yolunu erken planlayın. Hücre başına sonuçların fabrikanın MES'ine, istatistik yazılımına veya hat kontrolüne nasıl ulaşacağı, hat projesinin bir parçası olarak her müşteriyle birlikte tanımlanır.
Kapasite artırma aşamasından yararlanın. Proses penceresi hâlâ belirlenirken, tüm popülasyona ait CT verileri hangi parametre değişikliklerinin hata oranını gerçekten düşürdüğünü gösterir. Hat kararlı hale geldiğinde ise aynı kayıt, kararlılığın korunduğunu belgeler.
Tarama süresi ile tekrarlanabilirliği dengeleyin. Daha kısa tarama süreleri verimi artırır ancak tekrarlanabilirliği gevşetir; bu nedenle tarama ayarları, fabrikanın Gauge R&R gereksinimine göre her hücre tasarımı için seçilir.
RMLCT7500 için belirtilen değerler
| Parametre | RMLCT7500 |
|---|---|
| Sistem tipi | Hat içi gantry 3D CT, tam otomatik |
| Muayene kapsamı | %100 hat içi, her hücre |
| Hücre formatı | Prizmatik batarya hücreleri |
| Verim | Yapılandırmaya bağlı olarak 36 ppm'ye kadar |
| Gantry tasarımı | Modüler, gantry halkalarının sayısı hatta göre seçilir |
| Yeniden oluşturma (rekonstrüksiyon) | Tarama sırasında başlar |
| Sınıflandırma | Otomatik rapor ile otomatik GO/NOGO |
| Tespit edilen özellikler | Dört köşede taşma (overhang), katlanmış veya buruşmuş kenarlar, hizalama, elektrot-kasa mesafesi, delinmeler, yabancı cisimler |
| Verilerin kullanımı | Hata türü ve kalite durumu, yukarı akıştaki montaj aşamasına geri bildirilir |
Test taramaları, kendi hücrelerinizin neyi gösterdiğini ortaya koyar
Royma Europe, RMLCT7500 üzerinde müşteri hücrelerinin test taramalarını sunar ve bir tesisin kendi hücrelerinde hangi hata türlerinin ortaya çıkacağını ve istifleme hattına hangi geri bildirimin verileceğini değerlendirir. İletişim: Gabor Szabo, Avrupa Satış Direktörü, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Almanya.