Note d'application ·
Du tri à la correction : comment le CT inline à 100 % des cellules renvoie les données de défauts à la ligne d'empilage
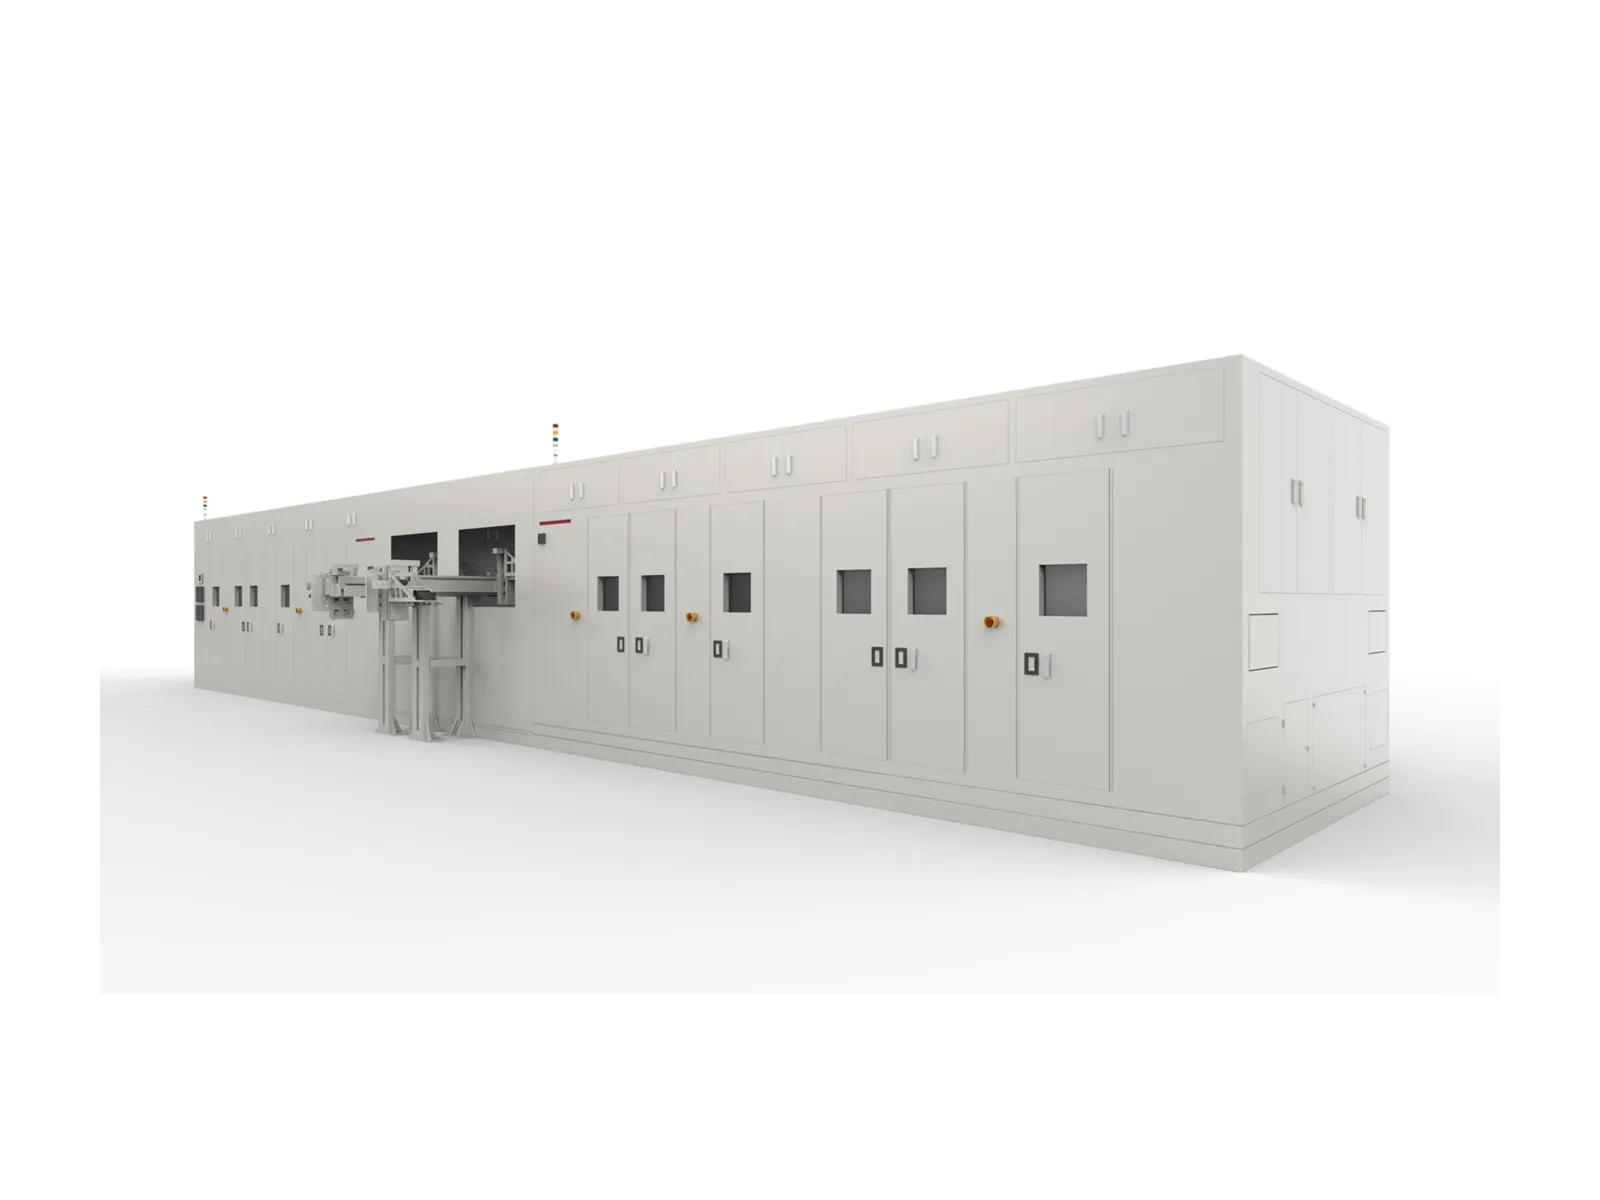
Le scanner CT inline à portique Royma RMLCT7500 inspecte en 3D chaque cellule de batterie prismatique et fournit pour chacune un type de défaut et un statut qualité, jusqu'à 36 pièces par minute selon la configuration de la ligne. Ces données ne servent pas uniquement à trier les cellules. Elles indiquent aux étapes d'empilage et d'assemblage en amont quel défaut elles génèrent, afin que les ingénieurs process puissent corriger la cause au lieu de mettre le résultat au rebut.
Le tri seul laisse la cause à l'œuvre
Un poste de contrôle final qui se limite au tri ne répond qu'à une question par cellule : conforme ou non conforme. Les cellules défectueuses n'atteignent donc pas l'emballage, mais rien n'empêche la cellule suivante d'arriver avec le même défaut. Lorsqu'un procédé d'empilage dérive, la part de cellules présentant un débordement d'électrodes, des bords pliés ou un défaut d'alignement augmente progressivement. Un poste de simple tri les écarte une à une tandis que la dérive se poursuit, et le coût apparaît sous forme de rebuts plutôt que sous forme d'une machine corrigée.
Les usines de cellules d'Europe, d'Amérique du Nord et d'Asie qui passent de la mise en service à la production en série sont confrontées à cette situation pendant la montée en cadence. Un rendement au premier passage stable dépend de la rapidité avec laquelle un écart est détecté et ramené à l'étape qui l'a provoqué.
Un scan par cellule fournit une statistique des défauts par étape du procédé
La tâche d'inspection comporte trois volets. Chaque cellule est scannée, et non un échantillon. Chaque résultat désigne le type de défaut, et pas seulement un verdict. Enfin, les résultats sont collectés afin qu'une tendance devienne visible par ligne et par équipe.
Le RMLCT7500 est conçu pour cette tâche. Il s'agit d'un CT à portique inline entièrement automatique, de conception modulaire : le nombre d'anneaux du portique est choisi en fonction de la ligne, et la cadence indiquée peut atteindre 36 ppm selon la configuration. Comme chaque cellule passe dans le CT, les données sur lesquelles repose une décision de procédé couvrent l'ensemble de la population produite, et non une estimation tirée d'échantillons de laboratoire.
Pour chaque cellule prismatique, le système contrôle les caractéristiques déterminées par l'empilage et l'assemblage :
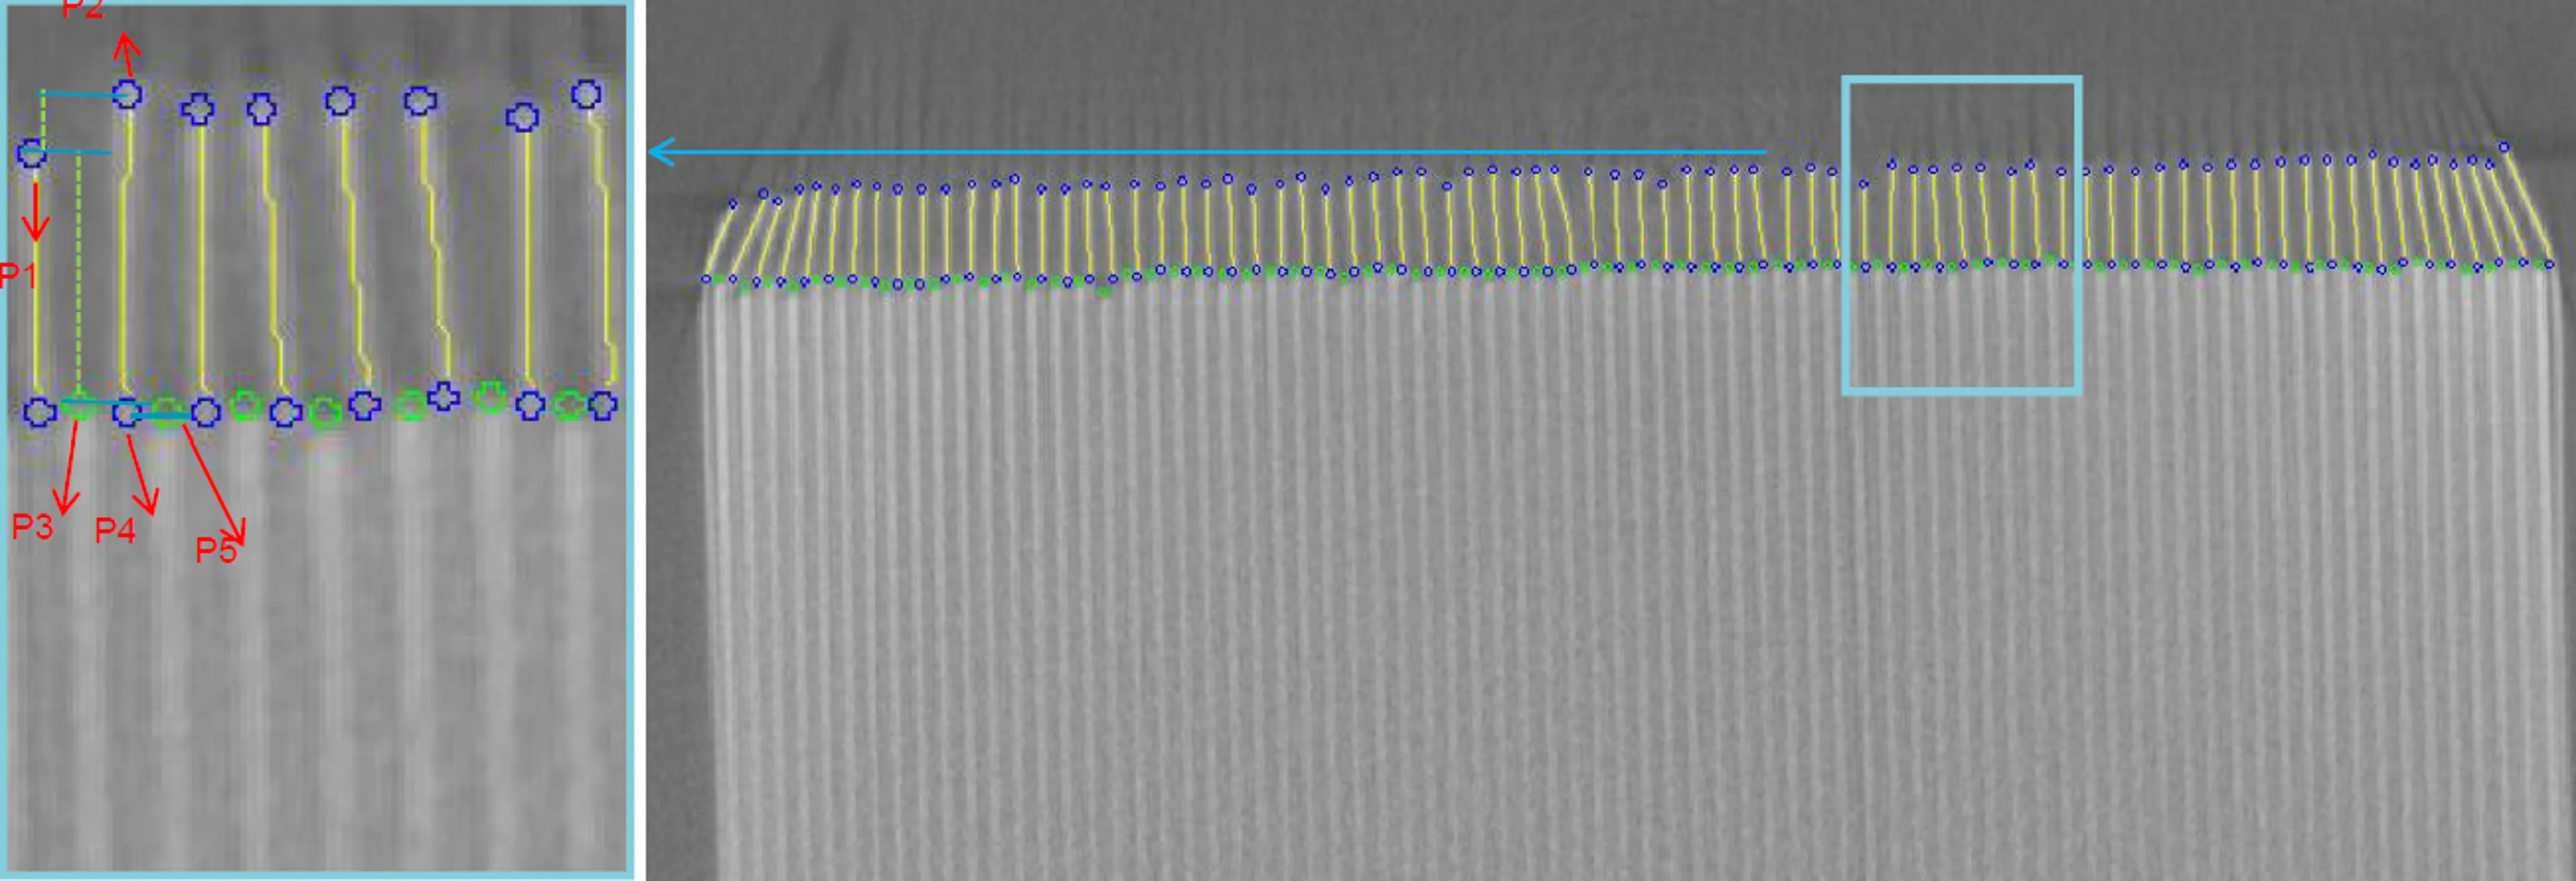
- débordement de l'anode et de la cathode aux quatre coins de l'empilement d'électrodes
- bords d'électrodes froissés ou pliés
- alignement des électrodes et distance entre l'électrode et le boîtier
- perforations, plis et coupures des électrodes
- corps étrangers à l'intérieur de la cellule
La zone de scan et les types de défauts à détecter sont configurés pour chaque conception de cellule.
La classification automatique fait du CT un instrument de mesure du procédé
Un poste CT ne peut alimenter un procédé que si ses résultats arrivent à la cadence de la ligne et sans lecture manuelle des images en coupe. Sur le RMLCT7500, la reconstruction démarre alors que la cellule est encore en cours de scan. Un module d'amélioration d'image accentue les bords des électrodes dont dépend la mesure du débordement, et un module de reconnaissance du débordement calcule automatiquement le résultat. Les algorithmes de Royma classent ensuite chaque cellule en GO ou NOGO et génèrent le rapport sans intervention d'un opérateur.
La classification étant automatique, la sortie est un ensemble de données structurées plutôt qu'une image : la cellule, son type de défaut et son statut qualité. Lorsqu'une conception de cellule exige un contrôle que les algorithmes standard ne couvrent pas, Royma développe un algorithme sur mesure pour cette cellule. La répétabilité est suivie sous forme de Gauge R&R, de sorte qu'une usine peut démontrer que la mesure elle-même est stable avant d'utiliser les résultats pour ajuster ses équipements.
« Un poste de simple tri indique à la ligne ce qui est arrivé à une cellule », déclare Gabor Szabo, Sales Director Europe chez Royma Europe. « Un enregistrement par type de défaut indique à la ligne ce qui se passe dans le procédé, et c'est ce dont les étapes d'empilage et d'assemblage ont besoin pour agir. »
Les données de défauts remontent jusqu'à l'étape qui les a causés
Dans le concept inline de Royma, les cellules traversent les procédés d'assemblage avant l'emballage, et l'inspection CT se situe entre l'assemblage et l'emballage. Le type de défaut et le statut qualité issus du CT sont renvoyés aux procédés d'assemblage en amont, tandis que le contrôle à 100 % ne laisse poursuivre que les cellules conformes.
En pratique, la valeur réside dans la tendance plutôt que dans le rebut isolé. Un nombre croissant de cas de débordement à un coin donné oriente les ingénieurs vers l'alignement de l'empilage. Des bords pliés ou froissés les orientent vers la manipulation des électrodes. Une variation de la distance entre l'électrode et le boîtier les oriente vers l'insertion de l'empilement dans le boîtier. Chacun de ces cas soulève une question propre à une machine précise, et l'enregistrement CT indique aux ingénieurs quelle machine examiner en premier.
« L'intérêt n'est pas de détecter davantage de cellules défectueuses », ajoute M. Szabo. « Il est de donner à la ligne d'empilage les informations nécessaires pour en produire moins. »
Conseils pratiques pour une ligne en montée en cadence
Définissez d'abord le catalogue des défauts. Les équipes qualité et ingénierie de process conviennent des types de défauts à signaler et du poste en amont auquel chacun se rattache. Cette correspondance transforme un résultat CT en instruction pour une machine précise.
Planifiez tôt le cheminement des données. La manière dont les résultats par cellule parviennent au MES, au logiciel de statistiques ou à la commande de ligne de l'usine est définie avec chaque client dans le cadre du projet de ligne.
Mettez à profit la phase de montée en cadence. Tant que la fenêtre de process est en cours de définition, les données CT sur l'ensemble de la population montrent quelles modifications de paramètres réduisent réellement le taux de défauts. Une fois la ligne stabilisée, ce même enregistrement documente qu'elle le reste.
Trouvez le bon équilibre entre temps de scan et répétabilité. Des temps de scan plus courts augmentent la cadence mais dégradent la répétabilité ; les réglages de scan sont donc choisis pour chaque conception de cellule en fonction de l'exigence de Gauge R&R de l'usine.
Caractéristiques indiquées pour le RMLCT7500
| Paramètre | RMLCT7500 |
|---|---|
| Type de système | CT 3D à portique inline, entièrement automatique |
| Étendue du contrôle | 100 % inline, chaque cellule |
| Format de cellule | Cellules de batterie prismatiques |
| Débit | Jusqu'à 36 ppm, selon la configuration |
| Conception du portique | Modulaire, nombre d'anneaux du portique choisi pour chaque ligne |
| Reconstruction | Démarre pendant le scan |
| Classification | GO/NOGO automatique avec rapport automatique |
| Caractéristiques détectées | Dépassement aux quatre coins, bords pliés ou froissés, alignement, distance entre électrode et boîtier, perforations, corps étrangers |
| Utilisation des données | Type de défaut et statut qualité remontés vers l'assemblage en amont |
Des scans d'essai montrent ce que révèlent vos propres cellules
Royma Europe propose des scans d'essai de cellules clients sur la RMLCT7500 et évalue quels types de défauts, et quel retour d'information vers la ligne d'empilage, les cellules propres à une usine produiraient. Contactez Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.